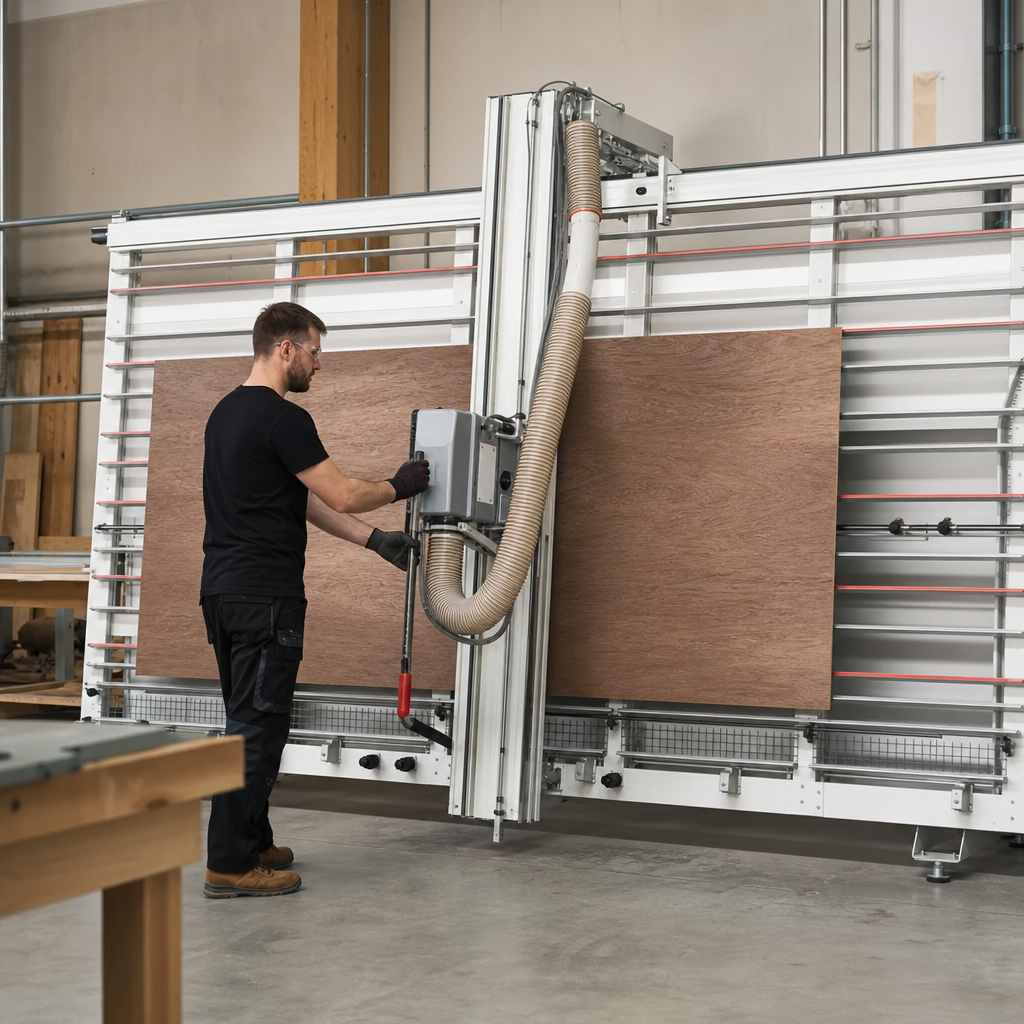
Pilarka panelowa pionowa to wyspecjalizowana maszyna do rozkroju płyt drewnopochodnych i arkuszowych, stosowana przede wszystkim w stolarni meblowej, punktach usługowych oraz na zapleczu montażowym. Jej główną zaletą jest możliwość cięcia dużych formatów przy niewielkim zapotrzebowaniu na miejsce, ponieważ materiał opiera się pionowo o ramę maszyny. W praktyce urządzenie pozwala szybko i powtarzalnie ciąć płyty meblowe, MDF, HDF, sklejkę, tworzywa płytowe, a w zależności od konstrukcji także płyty kompozytowe. To nie jest zamiennik klasycznej pilarki formatowej w każdej sytuacji, ale bardzo efektywne rozwiązanie tam, gdzie liczy się oszczędność przestrzeni, prostota obsługi i sprawny rozkrój dużych arkuszy.
Czym jest i do czego służy pilarka panelowa pionowa?
Pilarka panelowa pionowa to obrabiarka przeznaczona do cięcia płyt w pozycji pionowej. Materiał obrabiany opiera się na kratownicowej lub rolkowej ramie nośnej, a zespół tnący porusza się po prowadnicach. Podstawowym efektem obróbki jest wykonanie prostego cięcia wzdłużnego lub poprzecznego, zwykle na pełną grubość płyty.
Maszyna obrabia przede wszystkim:
- płyty wiórowe surowe i laminowane,
- MDF i HDF,
- sklejkę,
- płyty stolarskie,
- niektóre tworzywa sztuczne w formie płyt, jeśli dopuszcza to producent.
W praktyce pilarka pionowa służy do wstępnego i dokładnego rozkroju dużych formatów płyt, docinania elementów na wymiar oraz przygotowania półfabrykatów do dalszych operacji, takich jak okleinowanie, wiercenie czy obróbka CNC. Szczególnie dobrze sprawdza się tam, gdzie operator pracuje z dużymi arkuszami, ale nie ma miejsca na pełnowymiarową pilarkę formatową z długim stołem przesuwnym.
Jak działa?
Zasada działania pilarki panelowej pionowej jest stosunkowo prosta, choć dokładność zależy od jakości wykonania prowadnic, zespołu tnącego i systemu podparcia materiału. Narzędziem jest tarcza pilarska napędzana silnikiem. Tarcza wykonuje ruch obrotowy, natomiast ruch roboczy realizuje wózek z agregatem tnącym przesuwający się po prowadnicach pionowo lub poziomo, zależnie od kierunku cięcia i konstrukcji maszyny.
Materiał zwykle pozostaje nieruchomy lub jest jedynie pozycjonowany przez operatora względem listew oporowych, rolek albo ograniczników. To odróżnia tę maszynę od pilarki formatowej, gdzie płyta przesuwa się wraz ze stołem. W pilarkach pionowych ciężar dużego arkusza przejmuje rama nośna, dzięki czemu operator nie musi prowadzić całej płyty przez obracającą się tarczę.
Przy cięciu pionowym agregat tnący przemieszcza się najczęściej z dołu do góry lub odwrotnie po torze pionowym. Przy cięciu poziomym zespół tnący porusza się w poprzek płyty, po odpowiednim przestawieniu mechanizmu. Efektem jest prostoliniowe oddzielenie fragmentu materiału z zachowaniem zadanej szerokości lub wysokości elementu.
W zależności od wykonania maszyna może być wyposażona w:
- jedną tarczę główną,
- układ ograniczający wyszczerbianie laminatu,
- listwy podporowe chroniące powierzchnię płyty,
- systemy pomiarowe i ograniczniki mechaniczne lub cyfrowe.
Budowa i najważniejsze elementy
Najważniejszą częścią pilarki panelowej pionowej jest sztywna rama nośna. To ona utrzymuje płytę w stabilnej pozycji i decyduje o geometrii całego układu. Rama może być wyposażona w listwy podpierające, lamele, rolki albo segmenty podporowe, które zmniejszają tarcie i ułatwiają pozycjonowanie materiału.
Kolejny kluczowy element to agregat tnący z tarczą pilarską. Obejmuje on silnik, wrzeciono, osłonę tarczy i mechanizm prowadzenia. Jakość pracy zależy nie tylko od mocy, lecz także od sztywności zawieszenia agregatu, precyzji łożyskowania i stanu samej tarczy.
Prowadnice pionowe i poziome odpowiadają za ruch zespołu tnącego. Muszą pracować płynnie, bez nadmiernych luzów. Nawet niewielkie zużycie rolek, wózków lub szyn może skutkować odchyłkami wymiarowymi i pogorszeniem jakości krawędzi.
Istotne są również elementy pozycjonowania materiału:
- ograniczniki długości i szerokości,
- miarki, skale i odczyty,
- podpory pośrednie,
- zaciski lub systemy przytrzymujące, jeśli przewiduje je konstrukcja.
Nie można pominąć osłon i układu odpylania. Tarcza pracująca przy rozkroju płyt wytwarza znaczną ilość pyłu i wiórów, szczególnie przy MDF i płytach laminowanych. Skuteczny odciąg poprawia widoczność linii cięcia, ogranicza odkładanie pyłu w prowadnicach i zmniejsza narażenie operatora.
Jakie parametry mają znaczenie w praktyce?
Przy ocenie pilarki pionowej nie warto skupiać się wyłącznie na mocy silnika. Owszem, zbyt słaby napęd utrudni cięcie gęstych płyt lub pracę z tępszą tarczą, ale o realnych możliwościach maszyny decyduje także cała konstrukcja. W praktyce należy analizować maksymalny format płyty, maksymalną grubość cięcia, dokładność pozycjonowania i ergonomię obsługi.
Ważne są zwłaszcza:
- maksymalne wymiary obsługiwanej płyty,
- zakres cięcia pionowego i poziomego,
- średnica dopuszczalnej tarczy,
- rodzaj i skuteczność odpylania,
- sztywność ramy i prowadnic,
- czytelność systemu pomiarowego.
Duży zakres cięcia nie zawsze oznacza lepszy wybór. Jeśli zakład pracuje głównie z mniejszymi formatkami, zbyt duża maszyna może pogorszyć ergonomię i zabrać niepotrzebnie miejsce. Z kolei przy częstym rozkroju pełnych płyt meblowych zbyt mała rama będzie ograniczeniem organizacyjnym.
Tarcza pilarska i jakość krawędzi
O jakości cięcia w dużym stopniu decyduje właściwy dobór tarczy. Znaczenie ma jej średnica, geometria uzębienia, liczba zębów, materiał ostrza oraz dopuszczalne obroty. Tarcza do szybkiego rozkroju surowej płyty nie musi dawać takiej samej jakości krawędzi jak tarcza przeznaczona do płyt laminowanych.
W praktyce przy wyborze narzędzia trzeba uwzględnić:
- rodzaj materiału,
- wymaganą czystość krawędzi,
- grubość płyty,
- kierunek i sposób podparcia materiału,
- zalecenia producenta maszyny i narzędzia.
Zbyt agresywny posuw lub tępa tarcza mogą powodować wyszczerbienia, przypalenia oraz zwiększone obciążenie silnika. Nie wolno stosować tarczy o średnicy, otworze mocującym lub maksymalnych obrotach niezgodnych z dokumentacją urządzenia. W pilarkach pionowych ma to szczególne znaczenie, ponieważ nawet niewielkie bicie tarczy natychmiast odbija się na prostoliniowości cięcia.
Zastosowanie w warsztacie i produkcji mebli
Pilarka panelowa pionowa znajduje zastosowanie głównie przy rozkroju płyt do korpusów meblowych, zabudów wnękowych, elementów ekspozycyjnych i komponentów wyposażenia sklepów. Dobrze sprawdza się w małych i średnich zakładach, gdzie duże formatki trzeba docinać regularnie, ale niekoniecznie w bardzo wysokiej wydajności przemysłowej.
To rozwiązanie szczególnie praktyczne, gdy:
- warsztat ma ograniczoną powierzchnię,
- większość pracy dotyczy płyt, a nie litego drewna,
- rozkrój wykonuje jeden operator,
- potrzebna jest szybka obsługa pojedynczych zleceń i krótkich serii.
W porównaniu z pilarką formatową pionowa maszyna zwykle zajmuje mniej miejsca i ułatwia manipulowanie dużą płytą. Z drugiej strony pilarka formatowa częściej oferuje wyższą elastyczność przy skomplikowanym rozkroju, lepszą integrację z podcinakiem i wygodniejszą obróbkę pakietów lub elementów wymagających bardzo precyzyjnych serii cięć pod produkcję przemysłową.
Dokładność, powtarzalność i ustawienie materiału
Na dokładność pilarki panelowej pionowej wpływa kilka czynników jednocześnie: stan prowadnic, prostoliniowość ruchu agregatu, sztywność ramy, jakość tarczy oraz prawidłowe podparcie płyty. Częstym błędem jest przypisywanie całej niedokładności samej maszynie, podczas gdy przyczyną bywa źle ustawiony ogranicznik albo płyta oparta na zabrudzonych listwach.
Powtarzalność poprawiają:
- skalibrowane miarki i ograniczniki,
- czyste powierzchnie podparcia,
- stała procedura pozycjonowania płyty,
- równomierny posuw agregatu,
- regularna kontrola luzów prowadzenia.
Przy cięciu cienkich i elastycznych materiałów ważne jest, aby płyta nie odkształcała się między punktami podparcia. Przy ciężkich płytach liczy się z kolei stabilne oparcie dolnej krawędzi i bezpieczne przejęcie ciężaru podczas odkładania elementu po cięciu.
Odpylanie i warunki eksploatacji
Rozkrój płyt, zwłaszcza MDF, generuje drobny pył szkodliwy dla zdrowia. Dlatego pilarka pionowa powinna współpracować z wydajną instalacją odpylającą, a nie tylko z przypadkowym odkurzaczem warsztatowym. Sam przekrój króćca odciągowego nie przesądza o skuteczności systemu. Znaczenie ma cały układ: wydajność wentylatora, szczelność przewodów, przepływ powietrza i filtracja.
Dobrze działający odciąg:
- zmniejsza ilość pyłu w strefie oddychania operatora,
- poprawia widoczność linii cięcia,
- ogranicza osadzanie się zanieczyszczeń na prowadnicach,
- redukuje ryzyko pożarowe i eksploatacyjne.
W określonych warunkach drobny pył drzewny może tworzyć zagrożenie wybuchowe, dlatego czystość i sprawność odpylania mają znaczenie nie tylko porządkowe, ale także bhp.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Maksymalny format płyty | Największy arkusz, jaki można bezpiecznie oprzeć i przeciąć | Decyduje, czy maszyna obsłuży pełne płyty meblowe bez wstępnego cięcia | Realne wymiary robocze, wygodę załadunku i przestrzeń wokół maszyny |
| Maksymalna grubość cięcia | Najgrubszy materiał, jaki przetnie tarcza w danej konfiguracji | Wpływa na zakres zastosowań przy płytach, pakietach i materiałach specjalnych | Czy parametr dotyczy pełnego zakresu pracy i konkretnej średnicy tarczy |
| Średnica tarczy | Zakres narzędzi dopuszczonych przez producenta | Wpływa na głębokość cięcia i dobór narzędzi do laminatu lub surowej płyty | Zgodność z obrotami, średnicą otworu i osłoną |
| System prowadzenia agregatu | Sposób ruchu zespołu tnącego po szynach, rolkach lub wózkach | Ma bezpośredni wpływ na prostoliniowość cięcia i trwałość maszyny | Luz, płynność ruchu, łatwość regulacji i dostępność części |
| Rama i podparcie płyty | Konstrukcja, na której opiera się materiał | Wpływa na stabilność ciężkich arkuszy i komfort pozycjonowania | Sztywność, stan listew, rolek i elementów podporowych |
| Układ pomiarowy i ograniczniki | Elementy ustawiające powtarzalny wymiar cięcia | Przyspieszają pracę seryjną i ograniczają błędy operatora | Czytelność skali, możliwość kalibracji i odporność na uszkodzenia |
| Moc i charakterystyka napędu | Zdolność napędu do utrzymania obrotów pod obciążeniem | Wpływa na płynność cięcia gęstych płyt i wielkość obciążenia tarczy | Nie tylko moc, ale też kultura pracy, przełożenie i stan mechaniczny |
| Odpylanie | Sposób odbioru wiórów i pyłu ze strefy cięcia | Wpływa na zdrowie operatora, widoczność i czystość mechanizmów | Szczelność osłon, układ kanałów i współpracę z instalacją odciągową |
| Ergonomia i bezpieczeństwo | Dostęp do stref roboczych, osłon i sterowania | Decyduje o wygodzie pracy, zmęczeniu operatora i poziomie ryzyka | Wyłącznik awaryjny, osłony, stabilność materiału i widoczność procesu |
Jak dobrać maszynę do zastosowania?
Dobór pilarki panelowej pionowej powinien wynikać z rzeczywistego profilu pracy. Innej maszyny potrzebuje hobbysta lub mały zakład wykonujący pojedyncze zabudowy, a innej stolarnia usługowa tnąca codziennie wiele płyt laminowanych. Kluczowe są: rodzaj materiału, format płyt, liczba cięć dziennie, oczekiwana dokładność i dostępne miejsce.
W małym warsztacie istotne będą:
- kompaktowe gabaryty,
- prosta obsługa,
- wystarczający zakres cięcia dla standardowych płyt,
- łatwa konserwacja i dostęp do części.
W zakładzie usługowym większe znaczenie zyskają:
- powtarzalność wymiarowa,
- trwałość prowadnic,
- sprawne ustawianie ograniczników,
- wydajne odpylanie,
- ergonomia pracy przez wiele godzin.
Przy zakupie maszyny używanej należy sprawdzić stan prowadnic, luz agregatu, zużycie rolek, prostoliniowość cięcia, kompletność osłon oraz stan instalacji elektrycznej. Sama ciężka konstrukcja nie gwarantuje jakości. Maszyna może być solidna, ale rozregulowana, wyeksploatowana albo trudna do serwisowania.
Najczęstsze błędy podczas pracy
Najwięcej problemów wynika nie z awarii, lecz z niewłaściwej organizacji cięcia. Typowym błędem jest zbyt słabe podparcie arkusza. Jeśli płyta nie przylega stabilnie do ramy, może drgać, przesuwać się lub powodować nierówną krawędź.
Do częstych błędów należą również:
- praca tępą lub źle dobraną tarczą,
- brak kontroli ustawienia ograniczników i skali,
- zbyt szybki posuw agregatu,
- ignorowanie luzów prowadnic,
- brak skutecznego odciągu pyłu,
- cięcie materiału uszkodzonego, zwichrowanego lub niestabilnego.
W pilarkach pionowych trzeba też uważać na niewłaściwe odbieranie odciętego elementu. Jeśli odcinany pas płyty nie jest kontrolowany, może opaść, zakleszczyć się albo uszkodzić krawędź. Błędem jest również rozpoczynanie pracy bez sprawdzenia, czy w materiale nie ma ciał obcych, takich jak wkręty, zszywki czy elementy montażowe.
Konserwacja i bezpieczeństwo
Podstawą bezpiecznej eksploatacji jest utrzymywanie maszyny w czystości, regularna kontrola tarczy i prowadnic oraz przestrzeganie instrukcji producenta. Przed wymianą tarczy, usuwaniem zakleszczonego materiału, regulacją lub czyszczeniem strefy roboczej maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją.
W codziennej praktyce warto kontrolować:
- stan tarczy i jej mocowanie,
- czystość listw podparcia oraz prowadnic,
- działanie osłon,
- sprawność wyłącznika awaryjnego,
- szczelność i drożność odpylania,
- luzy w mechanizmie przesuwu agregatu.
Operator powinien stosować ochronę oczu i słuchu. Przy maszynach obrotowych rękawice nie są uniwersalnym środkiem ochrony, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez ruchome elementy. Materiał musi być ustawiony stabilnie, a ręce należy trzymać poza strefą zagrożenia. Nie wolno blokować wyłączników, pracować z uszkodzoną osłoną ani wykonywać regulacji podczas ruchu tarczy.
Choć ryzyko klasycznego odrzutu materiału jest w pilarkach pionowych zwykle mniejsze niż w pilarkach stołowych, nadal może dojść do zakleszczenia, wyrwania wąskiego odpadu lub gwałtownego przemieszczenia odcinanego elementu. Szczególną ostrożność trzeba zachować przy cięciu wąskich pasów oraz płyt o uszkodzonych krawędziach.
Czy pilarka panelowa pionowa nadaje się do litego drewna?
Jej podstawowym zastosowaniem jest rozkrój materiałów płytowych. Cięcie litego drewna bywa możliwe tylko w zakresie dopuszczonym przez producenta, ale taka maszyna nie jest projektowana głównie do typowych operacji stolarskich na deskach i belkach.
Czy pilarka pionowa zastępuje pilarkę formatową?
Nie w każdej pracy. Pilarka pionowa świetnie sprawdza się przy rozkroju dużych płyt na małej powierzchni, natomiast pilarka formatowa zwykle daje większą elastyczność technologii i często lepiej nadaje się do intensywnej produkcji meblowej wymagającej bardzo wysokiej powtarzalności.
Od czego zależy jakość krawędzi po cięciu?
Przede wszystkim od stanu i geometrii tarczy, rodzaju materiału, stabilności podparcia płyty, płynności przesuwu agregatu oraz poprawnego ustawienia maszyny. Duże znaczenie ma też to, czy materiał jest laminowany i czy maszyna ma rozwiązania ograniczające wyszczerbianie.
Jak często trzeba kalibrować ograniczniki i miarki?
Nie ma jednego uniwersalnego terminu. Częstotliwość zależy od intensywności użytkowania, transportu maszyny, zużycia mechanizmów i wymagań dokładnościowych. W praktyce warto kontrolować zgodność wymiaru zawsze wtedy, gdy pojawiają się odchyłki lub po wykonaniu regulacji.
Jakie znaczenie ma odpylanie przy cięciu MDF?
Bardzo duże. MDF generuje drobny pył, który jest uciążliwy i szkodliwy dla zdrowia. Skuteczny odciąg zmniejsza zapylenie stanowiska, chroni mechanizmy maszyny i poprawia widoczność strefy cięcia.
Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale równie istotne są sztywność konstrukcji, jakość prowadzenia agregatu, kultura pracy napędu, stan tarczy i ergonomia. Maszyna o większej mocy, ale słabych prowadnicach, nie zapewni dobrej dokładności.
Na co uważać przy zakupie używanej pilarki panelowej pionowej?
Przede wszystkim na luzy prowadnic, zużycie rolek, stan ramy, prostoliniowość cięcia, kompletność osłon, działanie wyłączników oraz dostępność części zamiennych. Warto też sprawdzić, czy maszyna ma dokumentację i czy można ją bezpiecznie podłączyć do istniejącej instalacji elektrycznej i odpylającej.
Czy pilarka pionowa nadaje się do produkcji seryjnej?
Tak, ale w określonym zakresie. Dobrze sprawdza się w krótkich i średnich seriach oraz w usługowym rozkroju płyt. Przy bardzo dużej skali produkcji o wyborze technologii decydują jednak także organizacja przepływu materiału, automatyzacja, wymagania dokładnościowe i tempo pracy całego zakładu.
O autorze