Frezowanie drewna to jedna z najbardziej wszechstronnych metod obróbki w stolarstwie. Umożliwia wykonywanie rowków, wpustów, profili krawędzi, gniazd, faz, połączeń oraz elementów dekoracyjnych, ale wymaga bardzo dobrej kontroli narzędzia i materiału. W praktyce o jakości efektu decydują nie tylko umiejętności operatora, lecz także dobór frezu, kierunek prowadzenia, stabilność mocowania i stan samego drewna. Bezpieczna obróbka zaczyna się więc dużo wcześniej niż w chwili uruchomienia maszyny.
Jak bezpiecznie frezować drewno?
Podstawowa zasada jest prosta: narzędzie ma pracować przewidywalnie, a materiał ma być pewnie prowadzony albo zamocowany. Większość niebezpiecznych sytuacji podczas frezowania wynika z utraty kontroli nad detalem, zbyt agresywnego zbioru materiału, niewłaściwego kierunku posuwu albo użycia źle dobranego frezu.
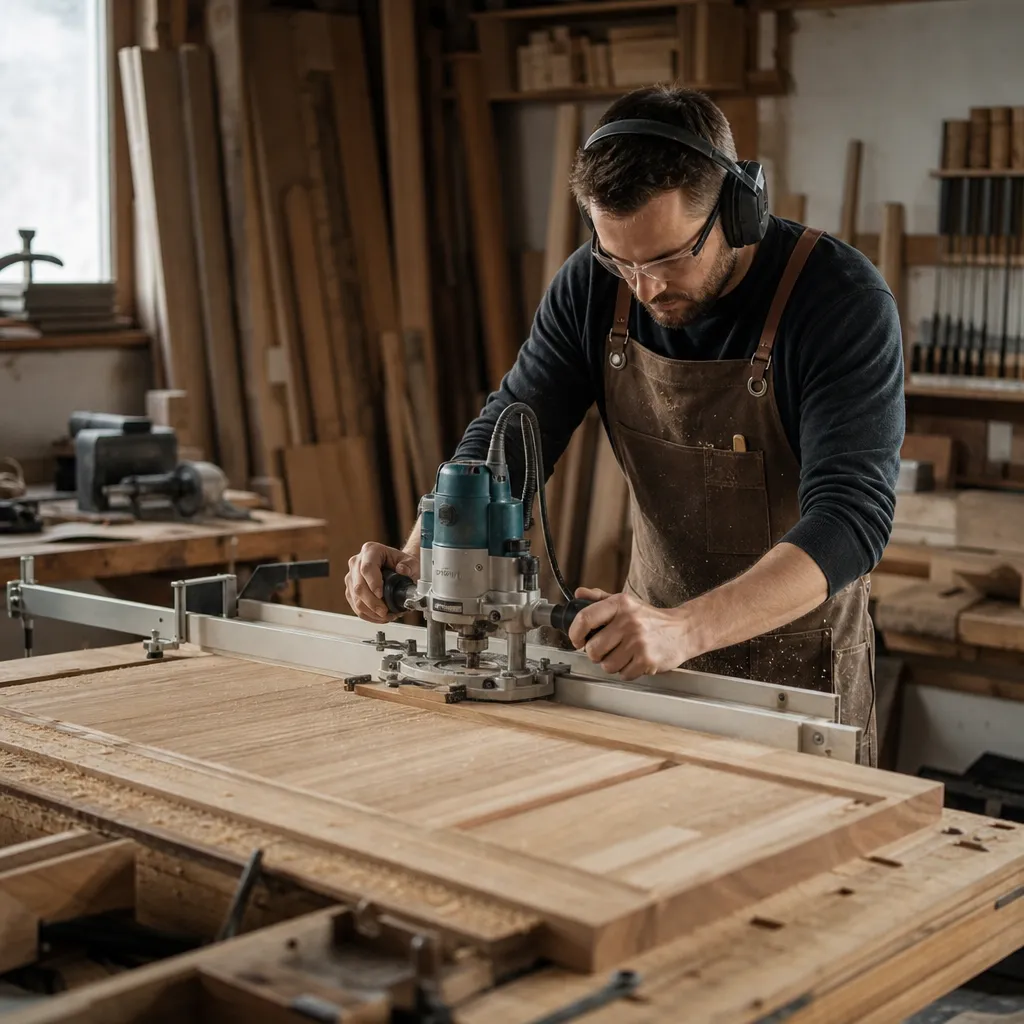
Przy ręcznej frezarce górnowrzecionowej operator przesuwa maszynę względem obrabianego elementu. Przy frezarce dolnowrzecionowej albo stole frezarskim częściej prowadzi się detal względem obracającego się narzędzia. W obu przypadkach trzeba rozumieć, jak działa skrawanie: frez obracający się z dużą prędkością próbuje „wciągać” materiał w swoją stronę. Dlatego kierunek prowadzenia nie może być przypadkowy.
Bezpieczne frezowanie oznacza też pracę etapami. Zbyt głębokie wejście frezu w materiał zwiększa opór, nagrzewanie, ryzyko przypalenia drewna, wyrwań włókien i nagłego szarpnięcia. W stolarstwie praktycznym przyjmuje się, że lepiej wykonać kilka płytszych przejść niż jedno agresywne, nawet jeśli wydaje się to wolniejsze.
Jak przebiega frezowanie i od czego zależy jego jakość?
Frezowanie polega na usuwaniu materiału przez wieloostrzowe narzędzie obrotowe, czyli frez. W drewnie i materiałach drewnopochodnych jakość obróbki zależy głównie od czterech czynników: rodzaju materiału, geometrii frezu, prędkości obrotowej i posuwu.
Lite drewno zachowuje się inaczej niż MDF, sklejka czy płyta wiórowa. W drewnie znaczenie ma gatunek, twardość, gęstość, przebieg włókien, kierunek usłojenia i wilgotność. Drewno iglaste, takie jak sosna czy świerk, zwykle frezuje się łatwo, ale miękkie strefy przyrostów rocznych mogą sprzyjać falowaniu powierzchni. Drewno liściaste, na przykład dąb, jesion czy buk, stawia większy opór i wymaga dobrze naostrzonego narzędzia. Gatunki egzotyczne bywają stabilne wymiarowo, ale mogą zawierać krzemionkę lub oleiste substancje, które przyspieszają zużycie frezów.
Wilgotność drewna wpływa nie tylko na stabilność wymiarową gotowego elementu, lecz także na samą obróbkę. Zbyt wilgotny materiał może dawać poszarpaną krawędź, szybciej zanieczyszczać frez i po obróbce nadal „pracować”, czyli zmieniać kształt. Z kolei przesuszone drewno bywa bardziej kruche na krawędziach. Sam czas suszenia nie mówi jeszcze, czy materiał jest gotowy do precyzyjnego frezowania — znaczenie ma rzeczywista wilgotność, sposób suszenia i jakość tarcicy.
Frezarka górnowrzecionowa, dolnowrzecionowa i CNC – czym się różnią?
Frezarka górnowrzecionowa to najczęściej używane elektronarzędzie w małych i średnich warsztatach. Sprawdza się przy rowkach, zawiasach, profilowaniu krawędzi, kopiowaniu po szablonie i lekkich pracach montażowych. Daje dużą elastyczność, ale wymaga stabilnego chwytu i dobrego podparcia podstawy.
Frezarka dolnowrzecionowa, często spotykana w stolarni produkcyjnej, jest maszyną bardziej wydajną i sztywną. Umożliwia obróbkę większych przekrojów, skomplikowanych profili i seryjną pracę. Jednocześnie jest maszyną wymagającą wysokiej dyscypliny bezpieczeństwa, ponieważ kontakt materiału z narzędziem bywa bardziej bezpośredni, a siły skrawania są większe.
CNC pozwala na automatyczne wykonywanie ścieżek narzędzia według projektu CAD/CAM. Nie zwalnia to jednak z myślenia o bezpieczeństwie. Nadal trzeba dobrać frez, parametry skrawania, strategię wejścia w materiał oraz sposób mocowania płyty lub deski. Nawet bardzo dobra obrabiarka CNC nie skompensuje źle zamocowanego materiału albo błędnej ścieżki.
Rodzaje frezów i ich praktyczne zastosowanie
Frez dobiera się do konkretnego zadania, a nie odwrotnie. Inny będzie potrzebny do wykonywania rowków, inny do profilowania krawędzi, a jeszcze inny do połączeń stolarskich czy kopiowania po szablonie.
- Frezy proste – do rowków, wręgów, gniazd i obróbki zgrubnej.
- Frezy spiralne – dają czystszą krawędź, dobrze odprowadzają wiór, często stosowane także w CNC.
- Frezy profilowe – do dekoracyjnego kształtowania krawędzi.
- Frezy fazujące – do faz i lekkiego łamania krawędzi.
- Frezy zaokrąglające – do promieni na obrzeżach i elementach użytkowych.
- Frezy z łożyskiem – do kopiowania po szablonie albo obróbki na wzorniku.
- Frezy do wpustów i połączeń – do prac konstrukcyjnych i montażowych.
W praktyce ważna jest nie tylko forma frezu, ale też jakość ostrza. Tępe narzędzie nie tylko pogarsza powierzchnię, ale zwiększa temperaturę, obciążenie silnika i ryzyko szarpnięcia. Frez uszkodzony, zabrudzony żywicą lub źle osadzony w tulei zaciskowej nie powinien być używany.
Kierunek frezowania, posuw i głębokość skrawania
To jeden z najważniejszych tematów bezpieczeństwa. Przy ręcznej frezarce górnowrzecionowej narzędzie prowadzi się zwykle przeciwnie do kierunku obrotu frezu, tak aby skrawanie było kontrolowane. Jeśli operator poprowadzi maszynę w niewłaściwym kierunku, frez może gwałtownie „uciec” po materiale. Takie zjawisko bywa szczególnie niebezpieczne przy pracy na krawędzi i przy małych detalach.
Posuw powinien być równomierny. Zbyt wolny sprzyja przypaleniom, zwłaszcza w twardych gatunkach liściastych, takich jak dąb czy buk. Zbyt szybki może dawać wyrwania, nierówną powierzchnię i przeciążać narzędzie. Jednej uniwersalnej prędkości obrotowej nie da się podać, ponieważ zależy ona od średnicy frezu, rodzaju ostrza, materiału i zaleceń producenta maszyny oraz narzędzia.
Głębokie rowki, wręgi lub profile wykonuje się etapami. To szczególnie ważne w drewnie o zmiennym usłojeniu, przy elementach sękatych oraz w materiałach podatnych na wykruszanie krawędzi, takich jak sklejka czy laminowany MDF. Kilka przejść poprawia nie tylko bezpieczeństwo, ale też estetykę obrabianej powierzchni.
Mocowanie materiału i przygotowanie stanowiska
Najbezpieczniejszy detal to taki, który nie ma możliwości przesunięcia się podczas pracy. Przy frezarce ręcznej stosuje się ściski, prowadnice, szablony, maty antypoślizgowe i stabilne stoły robocze. Obrabiany element nie może się bujać, podnosić ani opierać tylko na jednym końcu.
Przy małych detalach szczególnej ostrożności wymagają operacje wykonywane na stole frezarskim albo frezarce dolnowrzecionowej. Jeśli element jest zbyt krótki, zbyt wąski albo ma nieregularny kształt, warto użyć przyrządów pomocniczych: popychaczy, sanek, docisków czy wzorników. Trzymanie małego elementu palcami blisko narzędzia to jeden z najczęstszych i najgroźniejszych błędów.
Stanowisko powinno być dobrze oświetlone i czyste. Przewód zasilający nie może wchodzić w tor prowadzenia frezarki. Odpylanie ma znaczenie nie tylko dla porządku, ale też dla widoczności linii obróbki i zdrowia operatora. Drobny pył drzewny, szczególnie z MDF i niektórych gatunków liściastych, jest szkodliwy dla układu oddechowego.
Lite drewno a materiały drewnopochodne podczas frezowania
Lite drewno wymaga zwracania uwagi na kierunek włókien. Frezowanie „pod włos” może powodować wyrwania, szczególnie przy krawędziach czołowych i miejscach o zmiennym przebiegu słojów. W takich sytuacjach pomaga obróbka etapowa, podcięcie newralgicznego fragmentu albo użycie frezu o geometrii dającej czystsze cięcie.
MDF frezuje się przewidywalnie i daje gładkie profile, dlatego często stosuje się go na fronty lakierowane i elementy ozdobne. Trzeba jednak pamiętać, że wytwarza dużo drobnego pyłu i wymaga skutecznego odciągu. Sklejka jest sztywniejsza i wytrzymalsza na krawędziach, ale przy słabszej jakości warstw może się strzępić. Płyta wiórowa ma słabszą strukturę krawędzi i przy frezowaniu wymaga ostrego narzędzia oraz ostrożnego prowadzenia, zwłaszcza gdy jest laminowana.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Frezarka górnowrzecionowa | Mobilne elektronarzędzie do rowków, krawędzi i pracy z szablonem | Montaż, warsztat amatorski i profesjonalny | Wymaga pewnego chwytu i stabilnego podparcia podstawy |
| Frezarka dolnowrzecionowa | Maszyna stacjonarna o dużej wydajności i sztywności | Profilowanie, produkcja seryjna, większe przekroje | Wymaga osłon, docisków i świadomego prowadzenia detalu |
| Frez prosty | Uniwersalne narzędzie do skrawania rowków i gniazd | Wręgi, wpusty, zagłębienia | Przy większej głębokości pracuj na kilka przejść |
| Frez spiralny | Dobrze odprowadza wiór i daje czystsze krawędzie | Sklejka, MDF, CNC, dokładne rowki | Dobór geometrii zależy od materiału i kierunku wyrzutu wióra |
| Łożysko prowadzące | Utrzymuje frez względem szablonu lub krawędzi | Kopiowanie kształtów i obróbka wzornikowa | Sprawdź, czy łożysko obraca się lekko i nie ma luzu |
| Lite drewno | Materiał anisotropowy, zależny od włókien, wilgotności i gatunku | Meble lite, schody, drzwi, listwy | Uważaj na wyrwania przy zmianie kierunku usłojenia |
| MDF | Jednorodna struktura, dobra do precyzyjnych profili | Fronty, panele, elementy lakierowane | Wymaga skutecznego odpylania z powodu drobnego pyłu |
| Posuw | Prędkość przesuwu materiału lub narzędzia podczas skrawania | Wpływa na jakość powierzchni i obciążenie frezu | Zbyt wolny przypala, zbyt szybki może wyrywać włókna |
| Mocowanie detalu | Unieruchomienie materiału lub jego kontrolowane prowadzenie | Każda operacja frezarska | Nigdy nie frezuj niestabilnego elementu „z ręki” bez podparcia |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór należy zacząć od odpowiedzi na pytanie, co dokładnie ma powstać: rowek konstrukcyjny, wręg pod plecy mebla, profil dekoracyjny, gniazdo pod okucie czy może skomplikowany element po szablonie. Innego podejścia wymaga frezowanie dębowej listwy, innego frontu z MDF, a jeszcze innego sklejki liściastej.
Do prostych prac montażowych zwykle wystarcza frezarka górnowrzecionowa z prowadnicą lub szablonem. Do seryjnego profilowania i pracy na dużych elementach bardziej racjonalna bywa maszyna stacjonarna. Jeśli liczy się powtarzalność złożonych kształtów, warto rozważyć CNC, ale tylko przy dobrze przygotowanej dokumentacji i prawidłowym mocowaniu.
W doborze frezu należy uwzględnić:
- rodzaj materiału: lite drewno, MDF, sklejka, płyta wiórowa, laminat,
- charakter operacji: zgrubna, wykańczająca, profilowa, kopiująca,
- średnicę frezu i dopuszczalne obroty,
- sposób odprowadzania wióra,
- wymaganą jakość krawędzi,
- zalecenia producenta frezu i maszyny.
Przy litym drewnie bierz pod uwagę także gatunek i jego podatność na wyrwania. Dąb i jesion są twarde i sprężyste, sosna bywa miękka, ale żywiczna, buk może się przypalać przy niekorzystnych parametrach. Nie istnieje jedno uniwersalne ustawienie dla wszystkich materiałów.
Najczęstsze błędy
- Zbyt głębokie frezowanie na jedno przejście – zwiększa ryzyko szarpnięcia, przypalenia i utraty kontroli.
- Niewłaściwy kierunek prowadzenia – może spowodować gwałtowne „uciekanie” frezarki.
- Praca tępym albo zabrudzonym frezem – pogarsza jakość i podnosi temperaturę obróbki.
- Słabe mocowanie materiału – detal przesuwa się, obraca lub drga.
- Brak próby na odpadzie – szczególnie przy profilach i ustawianiu głębokości.
- Pomijanie wpływu usłojenia – częsta przyczyna wyrwań na końcach elementów.
- Frezowanie małych elementów bez przyrządów pomocniczych – ryzyko kontaktu dłoni z narzędziem mocno rośnie.
- Ignorowanie pyłu – osadza się na prowadnicach, ogranicza widoczność i szkodzi zdrowiu.
Bezpieczeństwo i praktyczne wskazówki
Przed rozpoczęciem pracy sprawdź stan frezu, tulei zaciskowej, podstawy maszyny, przewodu i osprzętu prowadzącego. Frez musi być zamocowany zgodnie z instrukcją producenta, a urządzenie przed wymianą narzędzia powinno być wyłączone i zabezpieczone przed przypadkowym uruchomieniem.
Używaj ochrony oczu i słuchu. Przy intensywnym frezowaniu, zwłaszcza MDF i płyt, ważna jest także ochrona dróg oddechowych oraz skuteczne odpylanie. W stolarni pył nie jest tylko problemem estetycznym — wpływa na zdrowie i w określonych warunkach może zwiększać zagrożenie pożarowe.
Zachowuj prawidłową pozycję ciała. Nie stój dokładnie w linii potencjalnego odrzutu materiału. Nie sięgaj nad obracające się narzędzie, nie dotykaj frezu po pracy bez upewnienia się, że się zatrzymał i ostygł. Przy maszynach wirujących rękawice nie zawsze są dobrym rozwiązaniem, bo w pewnych sytuacjach mogą zwiększyć ryzyko pochwycenia.
Do dobrych praktyk należą:
- ustawianie parametrów na materiale testowym,
- wykonywanie kilku płytszych przejść,
- stosowanie szablonów i prowadnic tam, gdzie to możliwe,
- regularne czyszczenie frezów z żywicy i pyłu,
- kontrola wilgotności i jakości materiału przed precyzyjną obróbką,
- niedemontowanie osłon i nieblokowanie zabezpieczeń.
Ciekawostki
Słowo „frez” odnosi się do narzędzia wieloostrzowego, ale w praktyce warsztatowej często mówi się też potocznie „zrobić frez”, mając na myśli rowek albo profil. To uproszczenie językowe jest powszechne, choć technicznie nieprecyzyjne.
W nowoczesnym stolarstwie frezowanie coraz częściej zastępuje kilka innych operacji, bo jedna dobrze skonfigurowana maszyna może wykonywać gniazda, wręgi, profile i kopiowanie kształtów. Z tego powodu frezarka bywa nazywana jednym z najbardziej uniwersalnych narzędzi w warsztacie.
Wysoka jakość frezowania nie zawsze zależy od coraz większych obrotów. W wielu sytuacjach ważniejsze są: ostry frez, prawidłowy posuw, czysty materiał i brak drgań. To dobry przykład na to, że w stolarstwie precyzja często wygrywa z pośpiechem.
FAQ: Czy frezowanie drewna jest trudne dla początkujących?
Nie musi być trudne, ale wymaga nauki podstaw: kierunku pracy, mocowania materiału, doboru frezu i wykonywania płytkich przejść. Początkujący powinni zaczynać od prostych operacji na odpadach.
FAQ: Jaki frez nadaje się do rowków i wręgów?
Najczęściej stosuje się frezy proste albo spiralne. Wybór zależy od materiału, wymaganej jakości powierzchni oraz sposobu prowadzenia narzędzia.
FAQ: Dlaczego drewno przypala się podczas frezowania?
Typowe przyczyny to tępy frez, zbyt wolny posuw, zbyt wysoka prędkość obrotowa względem średnicy narzędzia, zabrudzone ostrze albo zbyt duży nacisk w jednym przejściu.
FAQ: Czy MDF frezuje się łatwiej niż lite drewno?
Zwykle tak, ponieważ ma bardziej jednorodną strukturę i nie ma kierunku włókien jak drewno lite. Trzeba jednak pamiętać o bardzo intensywnym pyleniu i konieczności dobrego odciągu.
FAQ: Czy można frezować wilgotne drewno?
Technicznie jest to możliwe, ale zwykle niezalecane przy pracy dokładnej. Zbyt wilgotny materiał gorzej się obrabia, może brudzić narzędzie i po obróbce nadal zmieniać wymiary.
FAQ: Kiedy potrzebny jest szablon do frezowania?
Szablon przydaje się wtedy, gdy trzeba powtórzyć ten sam kształt, zachować identyczny wymiar w serii albo bezpiecznie obrobić nieregularny detal frezem z łożyskiem.
FAQ: Czy jedna prędkość obrotowa pasuje do każdego frezu?
Nie. Dobór obrotów zależy od średnicy frezu, materiału, rodzaju operacji, konstrukcji narzędzia i zaleceń producenta. Duże frezy wymagają szczególnej ostrożności przy ustawianiu parametrów.
FAQ: Co jest ważniejsze: moc frezarki czy jakość frezu?
Oba elementy są istotne, ale w wielu pracach o jakości i bezpieczeństwie mocno decyduje stan oraz dobór frezu. Nawet mocna maszyna nie pracuje dobrze z tępym albo źle dobranym narzędziem.
O autorze