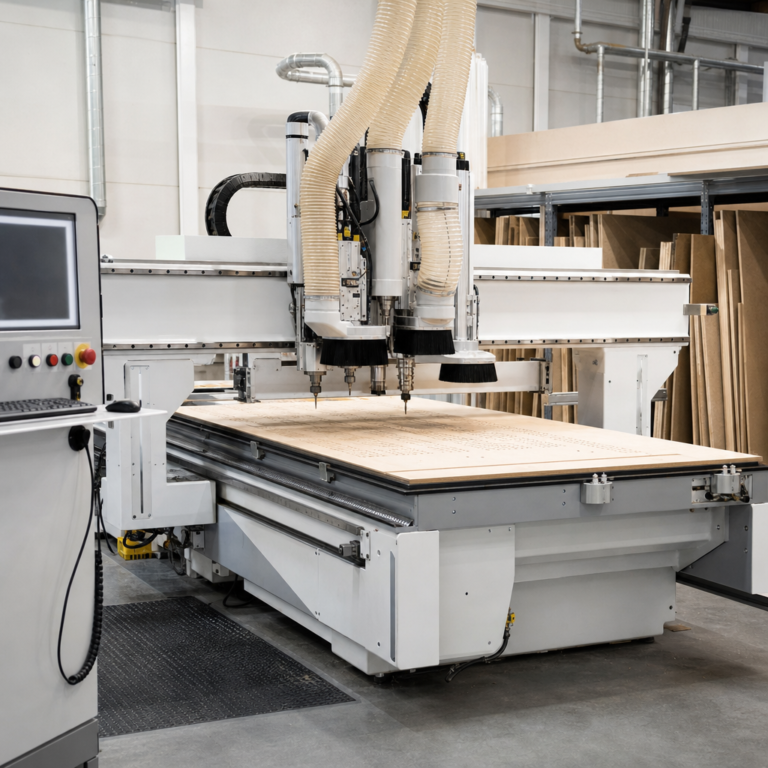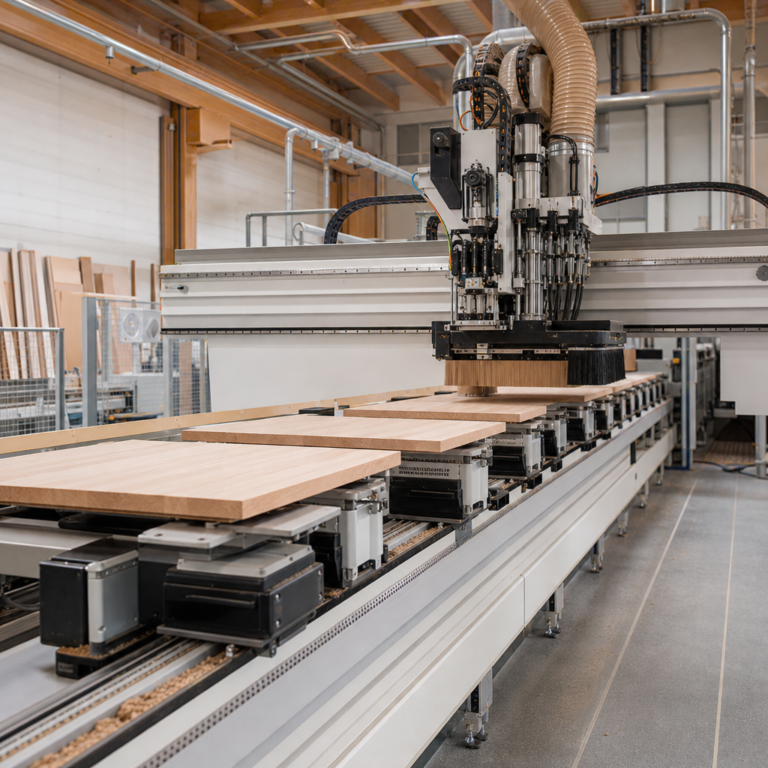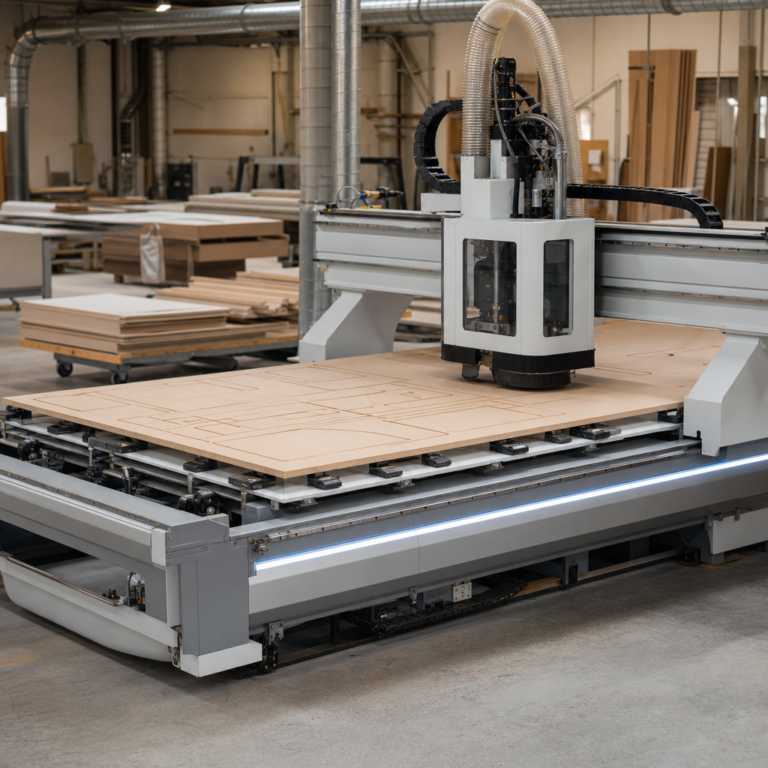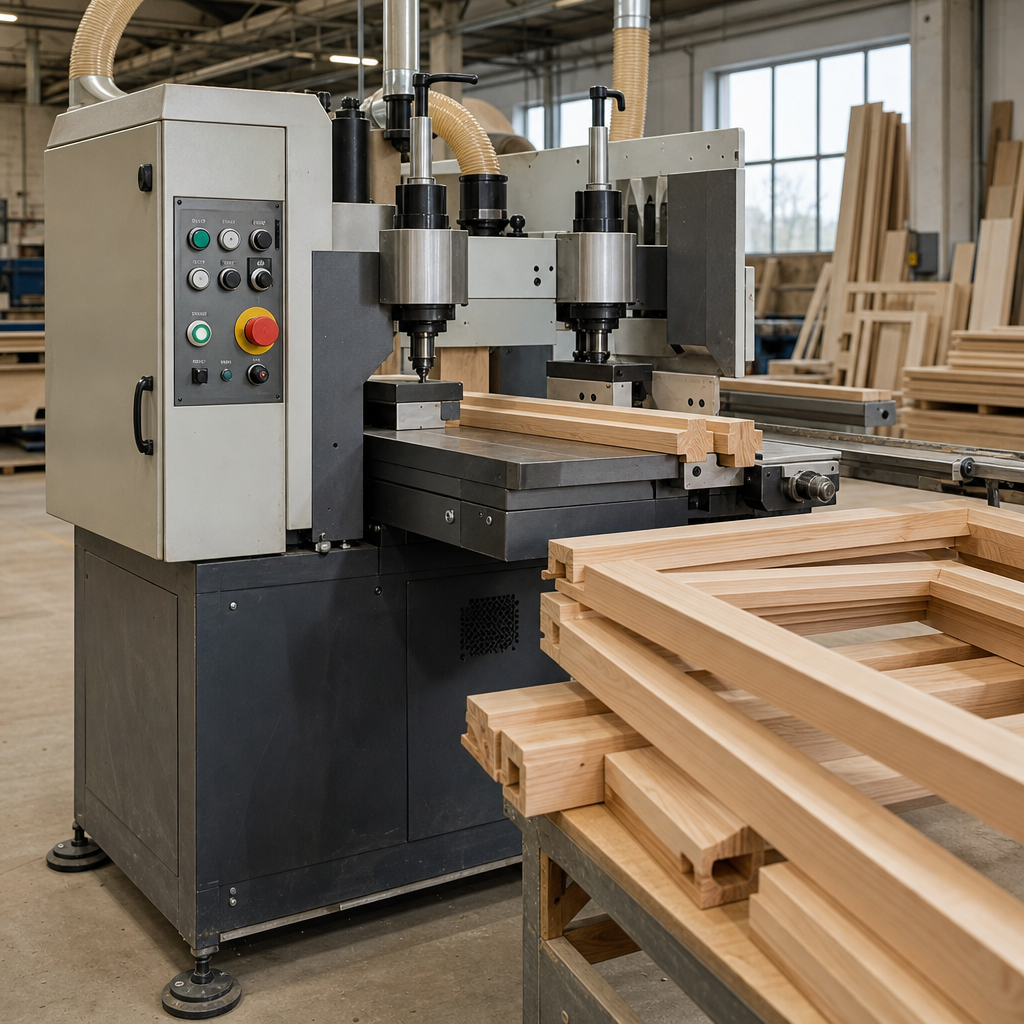
Frezarka do ościeżnic to wyspecjalizowana maszyna stolarska przeznaczona do wykonywania obróbki profili, wrębów, podcięć i gniazd w elementach ram ościeżnicowych. W praktyce stosuje się ją zarówno w produkcji drzwi wewnętrznych, jak i zewnętrznych, gdzie powtarzalność geometrii oraz dokładność wzajemnego pozycjonowania elementów mają bezpośredni wpływ na późniejszy montaż skrzydła, uszczelek, zaczepów i okuć. Nie jest to uniwersalna frezarka „do wszystkiego”, lecz obrabiarka zoptymalizowana pod konkretny typ detalu: długie elementy drewniane, drewnopochodne albo okleinowane przeznaczone na stojaki i nadproża ościeżnic. Jej wartość w warsztacie wynika z połączenia dokładności, ograniczenia błędów ręcznego trasowania oraz skrócenia czasu seryjnej obróbki.
Czym jest i do czego służy frezarka do ościeżnic?
Frezarka do ościeżnic jest maszyną do profilowania i wykonywania powtarzalnych operacji frezarskich w elementach ościeżnic drzwiowych. Najczęściej obrabia lite drewno, klejonkę warstwową, MDF, HDF oraz elementy fornirowane lub okleinowane, zależnie od technologii produkcji. Jej zadaniem jest nadanie elementom właściwego przekroju oraz wykonanie miejsc funkcjonalnych, takich jak wręby pod przylgę, kanały pod uszczelki, gniazda pod zawiasy, kieszenie pod zaczepy zamków czy połączenia narożne.
Podstawowy efekt obróbki to uzyskanie geometrycznie zgodnego elementu, który po złożeniu w ramę zachowuje odpowiedni wymiar światła przejścia, prostoliniowość oraz zgodność z systemem drzwiowym. W odróżnieniu od typowej frezarki górnowrzecionowej prowadzonej ręcznie, frezarka do ościeżnic pracuje zwykle według ustalonych baz i ograniczników, dzięki czemu ogranicza wpływ operatora na dokładność. Ma to duże znaczenie zwłaszcza przy produkcji seryjnej, gdzie nawet niewielkie odchyłki powodują problemy montażowe.
W zależności od konstrukcji może to być maszyna specjalistyczna, półautomatyczna stacja frezarska, centrum obróbcze CNC albo układ oparty na kilku agregatach roboczych. W każdym przypadku funkcja pozostaje podobna: powtarzalna obróbka elementów ościeżnic z zachowaniem właściwej bazy, głębokości i położenia frezowania.
Jak działa?
Zasada pracy frezarki do ościeżnic opiera się na skrawaniu materiału obracającym się frezem. Narzędzie wykonuje ruch obrotowy wokół własnej osi, a materiał jest przemieszczany względem narzędzia ręcznie, mechanicznie albo przez układ posuwowy maszyny. W rozwiązaniach specjalistycznych detal bywa unieruchomiony w bazach i dociskach, a ruch roboczy wykonuje agregat frezujący. W bardziej klasycznych układach to element ościeżnicy prowadzony jest po stole i wzdłuż prowadnic.
Materiałem obrabianym są najczęściej długie, prostoliniowe elementy o ustalonym przekroju. Obróbka może obejmować frezowanie wzdłużne na całej długości, wykonywanie gniazd punktowych, wrębów czołowych oraz obróbkę końców pod połączenia. Kluczowe jest to, że operacje wykonywane są względem wcześniej ustalonych powierzchni bazowych. Jeśli baza jest niestabilna, krzywa albo zabrudzona, dokładność całego procesu spada niezależnie od klasy maszyny.
Podczas pracy istotne są trzy ruchy: obrót frezu, posuw względny materiału oraz ustawienie głębokości wejścia narzędzia w detal. Zbyt mały posuw może powodować przypalenia, a zbyt duży przeciążenie narzędzia, wyrwania włókien lub pogorszenie jakości powierzchni. Dobór parametrów nie jest uniwersalny i zależy od średnicy frezu, geometrii ostrza, rodzaju obrabianego materiału, kierunku frezowania oraz zaleceń producenta narzędzia i maszyny.
W praktyce frezarka do ościeżnic jest przeznaczona do prac, które wymagają nie tylko usunięcia materiału, ale też zachowania stałej relacji pomiędzy poszczególnymi cechami elementu. Właśnie dlatego tak ważne są ograniczniki, szablony, bazowanie i dociski.
Budowa i najważniejsze elementy
Konstrukcja frezarki do ościeżnic zależy od stopnia specjalizacji, jednak pewne zespoły występują niemal zawsze. Podstawą jest sztywny korpus lub rama, która ogranicza drgania i utrzymuje geometrię podczas obciążenia. Przy obróbce długich elementów nawet niewielka podatność konstrukcji przekłada się na zmienną głębokość frezowania i problemy z powtarzalnością.
Kluczowym zespołem jest wrzeciono lub agregat frezarski. To ono napędza frez i decyduje o kulturze pracy narzędzia. Istotne znaczenie ma nie tylko moc, ale również sztywność łożyskowania, bicie wrzeciona, zakres regulacji oraz możliwość stosowania narzędzi o określonej średnicy i długości. W praktyce zbyt duże luzy wrzeciona szybko ujawniają się przy profilowaniu przylg oraz podczas wykonywania gniazd pod okucia.
Równie ważne są stół roboczy, prowadnice i bazy pozycjonujące. To one ustalają położenie elementu względem frezu. W maszynach do ościeżnic prowadzenie musi uwzględniać duże długości materiału, dlatego często stosuje się podpory boczne, rolki podawcze, listwy bazowe i regulowane ograniczniki długości. Jeżeli detal nie jest prowadzony stabilnie, wzrasta ryzyko odrzutu, falowania profilu i nierównej szerokości wrębu.
Maszyny tego typu wykorzystują także dociski mechaniczne, pneumatyczne albo mimośrodowe, których zadaniem jest unieruchomienie materiału podczas obróbki. To szczególnie ważne przy elementach wąskich, wysokich lub pokrytych okleiną, ponieważ ich przemieszczenie skutkuje błędem wymiarowym albo uszkodzeniem powierzchni.
Nie można pominąć osłon i króćców odciągowych. Frezowanie ościeżnic generuje zarówno wióry, jak i drobny pył, zwłaszcza przy obróbce MDF. Skuteczny odciąg poprawia widoczność strefy pracy, zmniejsza osadzanie się pyłu w prowadnicach oraz ogranicza zagrożenie zdrowotne i pożarowe. Średnica króćca sama w sobie nie przesądza o skuteczności; liczy się cały układ odpylania, szczelność i rzeczywisty przepływ powietrza.
Jakie operacje wykonuje frezarka do ościeżnic?
Zakres obróbki zależy od typu drzwi i systemu produkcyjnego, ale najczęściej obejmuje:
- frezowanie wrębów i przylg,
- profilowanie krawędzi widocznych,
- wykonywanie rowków pod uszczelki,
- frezowanie gniazd pod zawiasy oraz blachy zaczepowe,
- obróbkę czołową pod połączenia narożne,
- wykonywanie podcięć i kieszeni technologicznych.
W małych warsztatach część z tych operacji realizuje się etapami, często z użyciem szablonów. W zakładach produkcyjnych dąży się do ich łączenia w jednym zamocowaniu, ponieważ zmniejsza to liczbę błędów bazowania.
Parametry, które realnie wpływają na jakość pracy
Przy ocenie maszyny najczęściej zwraca się uwagę na moc silnika, ale w frezarce do ościeżnic równie ważne są: sztywność konstrukcji, sposób prowadzenia detalu, zakres regulacji wrzeciona, jakość docisków i możliwość dokładnego ustawienia baz. Sama wysoka moc nie zapewni czystej powierzchni ani zgodności wymiarowej, jeśli stół ma luzy lub wrzeciono wykazuje bicie.
Istotne znaczenie ma również możliwość pracy z odpowiednio dobranym frezem. Średnica narzędzia, geometria ostrzy, liczba płytek skrawających, materiał ostrza oraz dopuszczalna prędkość obrotowa muszą odpowiadać konkretnej operacji. Innych narzędzi używa się do profilowania litego drewna, innych do MDF, a jeszcze innych do obróbki elementów okleinowanych podatnych na wyszczerbienia powłoki.
Zastosowanie w małym warsztacie i w produkcji seryjnej
W małym zakładzie stolarskim frezarka do ościeżnic przydaje się wtedy, gdy warsztat regularnie wykonuje drzwi na zamówienie albo produkuje elementy w krótkich seriach. Pozwala skrócić czas ustawiania, ograniczyć ręczne trasowanie i zwiększyć zgodność elementów lewych oraz prawych. Jej sens ekonomiczny rośnie wraz z liczbą powtarzalnych zleceń.
W produkcji seryjnej maszyna taka staje się elementem ciągu technologicznego. Wówczas liczy się nie tylko dokładność pojedynczej operacji, ale również ergonomia załadunku, szybkość przezbrojenia, możliwość pracy na różnych przekrojach i integracja z kolejnymi etapami, takimi jak wiercenie okuć, klejenie, prasowanie czy pakowanie. W takich zastosowaniach często stosuje się rozwiązania CNC lub stacje wieloagregatowe.
Znaczenie narzędzi frezarskich i posuwu
Dobór frezu ma bezpośredni wpływ na jakość krawędzi, obciążenie wrzeciona i żywotność maszyny. Narzędzie tępe albo źle dobrane do materiału zwiększa opór skrawania, nagrzewanie i ryzyko wyrwań. Przy profilach widocznych może to oznaczać konieczność dodatkowego szlifowania, a przy rowkach pod uszczelki problemy z późniejszym montażem.
Równie ważny jest posuw. Zbyt wolny może prowadzić do przypalenia drewna i szybszego stępienia ostrza, zbyt szybki do drgań, nierównej powierzchni lub odchyleń wymiarowych. Nie istnieje jedna prawidłowa prędkość posuwu dla wszystkich frezów i wszystkich ościeżnic. Parametry należy ustalać w odniesieniu do narzędzia, materiału, szerokości skrawania i oczekiwanej jakości powierzchni.
Dokładność obróbki i powtarzalność
Dokładność w obróbce ościeżnic nie zależy wyłącznie od maszyny. O wyniku decydują również przygotowanie materiału, prostoliniowość elementu, jakość powierzchni bazowych, stan frezu, ustawienie prowadnic oraz stabilność mocowania. Krzywy element wejściowy trudno będzie poprawnie obrobić nawet na precyzyjnej maszynie, jeśli technologia zakłada bazowanie na jego krawędzi.
Dlatego przed frezowaniem materiał powinien mieć odpowiednio przygotowane bazy, zwykle po wcześniejszym struganiu, prostowaniu i formatowaniu. W przeciwnym razie operator będzie kompensował błędy materiału ustawieniem maszyny, co pogarsza powtarzalność kolejnych sztuk.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Sztywność konstrukcji | Odporność korpusu i stołu na drgania oraz ugięcia | Wpływa na dokładność profilu i powtarzalność wymiarów | Stan ramy, połączeń, stołu i zachowanie maszyny pod obciążeniem |
| Wrzeciono | Zespół napędzający frez | Decyduje o kulturze pracy, dokładności i bezpieczeństwie narzędzia | Bicie, łożyskowanie, zakres regulacji, zgodność z narzędziami |
| Zakres regulacji głębokości | Możliwość ustawiania wejścia frezu w materiał | Pozwala wykonywać różne wręby, rowki i gniazda | Czy regulacja jest precyzyjna, czytelna i stabilna po zablokowaniu |
| Bazy i ograniczniki | Elementy ustalające położenie detalu | Warunkują powtarzalność obróbki lewej i prawej strony ościeżnicy | Łatwość ustawiania, brak luzów, odporność na rozregulowanie |
| Dociski | Układ stabilizujący materiał podczas frezowania | Zmniejsza ryzyko przesunięcia, wyrwań i odrzutu | Siła docisku, rozmieszczenie, wpływ na delikatne powierzchnie |
| Długość i podparcie elementu | Możliwość bezpiecznej pracy z długimi detalami | Wpływa na stabilność prowadzenia ościeżnicowych stojaków i nadproży | Podpory boczne, rolki, stoły przedłużające i ergonomię załadunku |
| Narzędzia frezarskie | Frezy lub głowice wykonujące skrawanie | Odpowiadają za jakość powierzchni i zgodność kształtu | Geometria, materiał ostrza, kierunek obrotów, dopuszczalne obroty |
| Odpylanie | Usuwanie pyłu i wiórów ze strefy skrawania | Poprawia widoczność, trwałość maszyny i higienę pracy | Szczelność instalacji, filtracja, realny przepływ powietrza |
| Czas przezbrojenia | Czas potrzebny na zmianę ustawień pod inny profil lub wymiar | Silnie wpływa na opłacalność krótkich serii | Dostępność nastaw, czytelność skali, możliwość zapisu ustawień |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do ościeżnic powinien wynikać z technologii produkcji, a nie z samej nazwy maszyny. Najpierw trzeba ustalić, jakie profile ościeżnic będą wykonywane, z jakich materiałów, w jakich seriach i z jaką tolerancją montażową. Innych rozwiązań potrzebuje stolarz wykonujący jednostkowe ościeżnice z litego drewna, a innych zakład produkcyjny obrabiający serie elementów MDF pod okleinę lub lakier.
Dla małego warsztatu znaczenie mają: kompaktowość, łatwość ustawień, możliwość pracy na kilku typach przekrojów i dostępność podstawowych części eksploatacyjnych. W zakładzie usługowym liczy się przede wszystkim skrócenie czasu operacji i ograniczenie liczby pomyłek. W produkcji przemysłowej priorytetem stają się wydajność, przezbrojenie, integracja z linią oraz możliwość utrzymania stałej jakości w cyklu wielozmianowym.
Przy zakupie warto ocenić nie tylko parametry katalogowe, ale też praktyczne cechy: jakość prowadnic, ergonomię mocowania długich elementów, łatwość ustawiania baz, kulturę pracy wrzeciona i skuteczność odciągu. Należy również sprawdzić, czy maszyna ma dokumentację, dostępny serwis oraz części zamienne. W przypadku maszyn używanych szczególnie ważne są luzy wrzeciona, stan łożysk, zużycie prowadnic, prostoliniowość stołów, stan instalacji elektrycznej i kompletność osłon.
Najczęstsze błędy podczas pracy
Jednym z najczęstszych błędów jest frezowanie elementów bez poprawnie przygotowanej bazy. Jeśli ościeżnica jest skręcona, wygięta albo ma nierówną krawędź odniesienia, dalsza obróbka będzie powielała te odchyłki. Drugim typowym problemem jest niewłaściwe mocowanie materiału. Niedostateczny docisk powoduje mikroprzesunięcia, które mogą być niewidoczne w trakcie pracy, ale ujawniają się przy składaniu ramy.
Częstym błędem jest również stosowanie tępych lub źle dobranych frezów. Objawia się to wyrwaniami włókien, przegrzewaniem powierzchni, hałasem i nadmiernym obciążeniem silnika. Niebezpieczne jest także eksperymentowanie z obrotami i posuwem bez odniesienia do zaleceń producenta narzędzia. Zbyt agresywna obróbka zwiększa ryzyko odrzutu materiału, czyli gwałtownego wyrzucenia detalu przez obracające się narzędzie.
Do błędów eksploatacyjnych należy także zaniedbanie odpylania. Nagromadzony pył zakłóca bazowanie, przyspiesza zużycie ruchomych elementów i pogarsza warunki pracy operatora. W przypadku płyt drewnopochodnych drobny pył jest szczególnie uciążliwy i wymaga skutecznej filtracji.
Konserwacja i bezpieczeństwo
Regularna konserwacja frezarki do ościeżnic obejmuje czyszczenie stołów, prowadnic, baz, docisków i osłon z pyłu oraz żywicy. Należy systematycznie kontrolować stan frezów, mocowanie narzędzi, zużycie łożysk, ewentualne luzy wrzeciona oraz prawidłowość działania elementów regulacyjnych. W maszynach wyposażonych w napędy pośrednie trzeba sprawdzać także stan pasów, napinaczy i osłon napędu zgodnie z instrukcją producenta.
Bezpieczeństwo pracy opiera się na kilku zasadach. Po pierwsze, materiał musi być stabilnie zamocowany lub pewnie prowadzony po bazach. Po drugie, wszystkie osłony, dociski i wyłączniki awaryjne powinny być sprawne i użytkowane zgodnie z przeznaczeniem. Po trzecie, operator powinien pracować w ochronie oczu i słuchu oraz przy działającym odciągu. Ręce nie mogą znajdować się niebezpiecznie blisko frezu, a regulacji nie wolno wykonywać podczas ruchu narzędzia.
Przed wymianą frezu, usuwaniem zakleszczonego materiału, czyszczeniem strefy roboczej i każdą regulacją maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno zatrzymywać obracającego się narzędzia ręką ani używać uszkodzonej maszyny. Przy frezarkach odrzut materiału jest realnym zagrożeniem, dlatego trzeba dbać o prawidłowy kierunek posuwu, ostrość narzędzia i stabilne prowadzenie detalu.
FAQ: Czy frezarka do ościeżnic to to samo co zwykła frezarka górnowrzecionowa?
Nie. Frezarka górnowrzecionowa jest narzędziem bardziej uniwersalnym, natomiast frezarka do ościeżnic jest zwykle dostosowana do konkretnych, powtarzalnych operacji wykonywanych na długich elementach drzwiowych. Kluczową różnicą są bazy, dociski, ograniczniki i organizacja pracy pod produkcję ościeżnic.
FAQ: Jakie materiały można obrabiać na frezarce do ościeżnic?
Najczęściej lite drewno, drewno klejone, MDF, HDF oraz elementy fornirowane lub okleinowane. Ostateczny zakres zależy od konstrukcji maszyny, rodzaju wrzeciona i dopuszczonych narzędzi frezarskich.
FAQ: Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale o jakości pracy decydują także sztywność konstrukcji, jakość prowadnic, bicie wrzeciona, stan narzędzia, sposób bazowania i skuteczność docisku. Słabo zaprojektowana maszyna o dużej mocy może pracować gorzej niż dobrze utrzymana maszyna o mniejszej mocy.
FAQ: Skąd biorą się przypalenia na obrabianej powierzchni?
Najczęstsze przyczyny to tępy frez, zbyt mały posuw, nieodpowiednia geometria narzędzia, zbyt duże tarcie wynikające ze złego ustawienia prowadzenia albo zabrudzenie narzędzia żywicą. Problem może też wynikać z niewłaściwie dobranych obrotów.
FAQ: Czy taka maszyna nadaje się do pracy jednostkowej?
Tak, ale opłacalność zależy od rodzaju zleceń. Jeśli warsztat regularnie produkuje ościeżnice lub elementy pokrewne, specjalizacja maszyny przyspiesza pracę nawet przy krótkich seriach. Do sporadycznych operacji bardziej istotna może być elastyczność niż maksymalna wydajność.
FAQ: Na co zwrócić uwagę przy zakupie używanej frezarki do ościeżnic?
Przede wszystkim na luzy wrzeciona, stan łożysk, prostoliniowość i zużycie stołów, działanie docisków, jakość ograniczników, kompletność osłon, stan instalacji elektrycznej oraz dostępność dokumentacji i części. Warto też ocenić, czy maszyna była eksploatowana w warunkach intensywnego zapylenia bez odpowiedniego odciągu.
FAQ: Czy frezowanie gniazd pod zawiasy i zaczepy wymaga osobnej maszyny?
Niekoniecznie. Wiele frezarek do ościeżnic wykonuje takie operacje w ramach jednego stanowiska, zwłaszcza przy zastosowaniu odpowiednich baz, szablonów lub agregatów. W większych zakładach część operacji bywa jednak wydzielona ze względów wydajnościowych.
FAQ: Dlaczego odpylanie ma aż tak duże znaczenie?
Bo wpływa nie tylko na czystość stanowiska, ale też na zdrowie operatora, trwałość maszyny i jakość obróbki. Pył drzewny oraz pył z płyt drewnopochodnych może odkładać się w prowadnicach, pogarszać widoczność strefy pracy, a w określonych warunkach stanowić zagrożenie pożarowe i wybuchowe.
O autorze