Frezarka CNC 3-osiowa do drewna to obrabiarka sterowana numerycznie, przeznaczona do precyzyjnego wycinania, frezowania, wiercenia i grawerowania elementów z drewna oraz materiałów drewnopochodnych. W praktyce łączy powtarzalność produkcji z dużą swobodą kształtowania detalu, dlatego znajduje zastosowanie zarówno w małym warsztacie, jak i w stolarni usługowej czy produkcji meblowej. Kluczowe jest jednak to, że sama maszyna nie „robi wszystkiego sama” — wymaga poprawnie przygotowanego projektu, technologii obróbki, doboru narzędzi i właściwego mocowania materiału. Dobrze ustawiona frezarka CNC 3-osiowa pozwala uzyskać wysoką jakość powierzchni, dokładne wymiary i stabilną powtarzalność serii.
Czym jest i do czego służy frezarka CNC 3-osiowa do drewna?
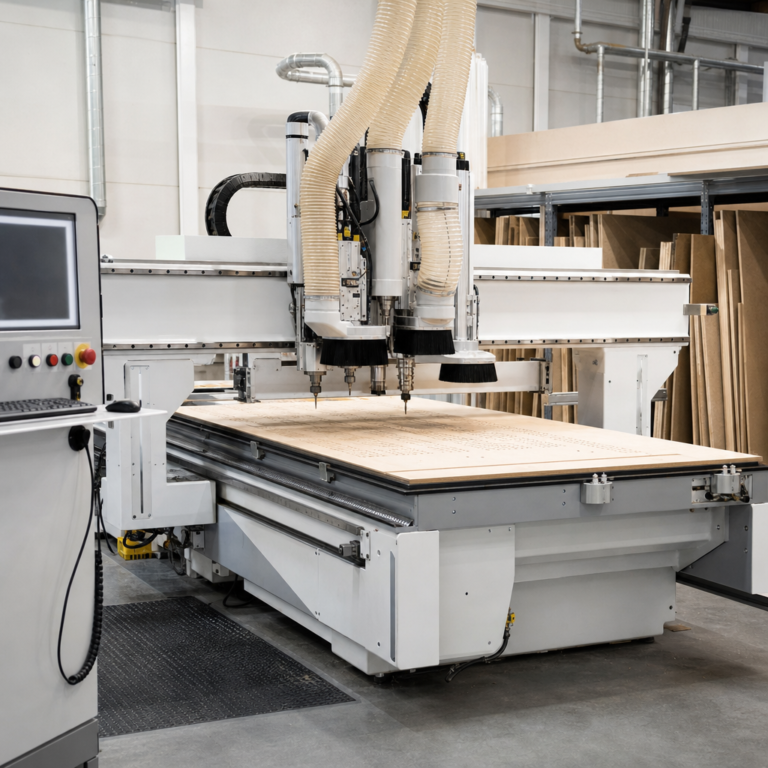
Frezarka CNC 3-osiowa do drewna to maszyna, w której ruch narzędzia odbywa się w trzech osiach liniowych: X, Y i Z. Oznacza to, że wrzeciono z frezem porusza się wzdłuż i wszerz stołu oraz góra–dół, wykonując zaprogramowane ścieżki narzędzia. Materiał najczęściej pozostaje nieruchomy i jest zamocowany mechanicznie albo podciśnieniowo na stole roboczym.
Maszyna obrabia przede wszystkim:
- drewno lite,
- sklejkę,
- MDF,
- płyty wiórowe,
- płyty meblowe,
- HDF,
- niektóre tworzywa sztuczne stosowane w meblarstwie i reklamie.
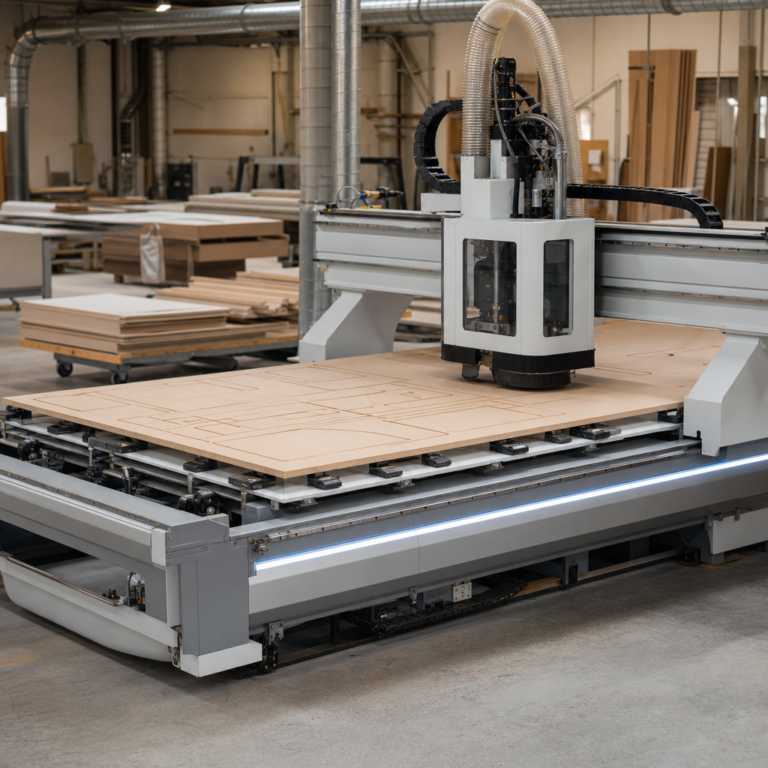
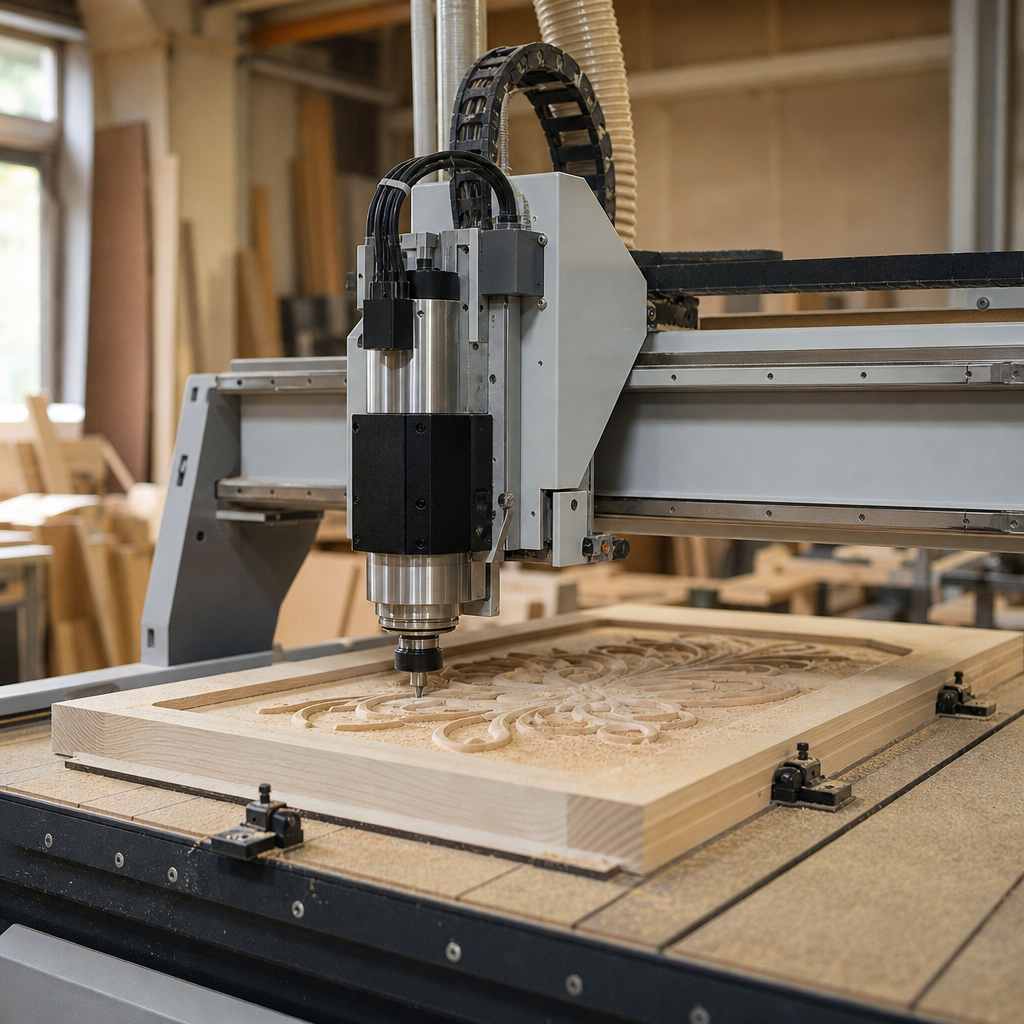
Podstawowy efekt obróbki to nadanie materiałowi określonego kształtu, wymiaru lub struktury powierzchni. Frezarka CNC 3-osiowa służy do nestingu płyt, wycinania elementów meblowych, wykonywania rowków, kieszeni, otworów, złączy, frontów ozdobnych, liter przestrzennych, szablonów, a także płaskorzeźb i prostych elementów 3D. Nie zastępuje każdej innej maszyny warsztatowej, ale w wielu zadaniach znacząco ogranicza liczbę operacji ręcznych.
Jak działa?
Zasada pracy opiera się na sterowaniu ruchem narzędzia według programu wygenerowanego cyfrowo. Proces przebiega etapami: projekt → przygotowanie technologii → generowanie ścieżek → mocowanie materiału → obróbka.
Najpierw powstaje model lub rysunek w programie CAD. Następnie w oprogramowaniu CAM operator przypisuje narzędzia, parametry obróbki i strategie przejścia frezu. Na tej podstawie tworzony jest kod sterujący, który maszyna odczytuje i realizuje.
W czasie pracy:
- wrzeciono obraca frez z odpowiednią prędkością,
- osie X, Y, Z przemieszczają narzędzie względem materiału,
- materiał pozostaje zamocowany na stole roboczym,
- sterownik nadzoruje położenie, kolejność operacji i przejazdy technologiczne.
Ruch obrotowy wykonuje narzędzie, a ruch posuwowy realizowany jest przez układ napędów osi. Efektem jest kontrolowane usuwanie materiału warstwa po warstwie albo po zdefiniowanym konturze. Jakość obróbki zależy nie tylko od samej maszyny, ale także od sztywności układu, geometrii frezu, poprawności ścieżki, parametrów posuwu i stabilnego mocowania detalu.
Budowa i najważniejsze elementy
Choć konstrukcje różnią się między producentami, podstawowe zespoły frezarki CNC 3-osiowej pozostają podobne.
- Korpus i rama – odpowiadają za sztywność całej maszyny. To jeden z kluczowych czynników wpływających na dokładność, tłumienie drgań i możliwość pracy z większym obciążeniem.
- Brama – porusza się po osi lub stanowi nośnik zespołu wrzeciona. Jej masa i sztywność mają bezpośredni wpływ na dynamikę i stabilność obróbki.
- Wrzeciono – napędza frez. Jego kultura pracy, łożyskowanie, chłodzenie i zakres obrotów są ważniejsze praktycznie niż sama deklarowana moc.
- Układ osi X, Y, Z – obejmuje prowadnice, wózki, śruby kulowe lub napędy listwowo-zębate oraz silniki osi. Od jakości tego układu zależą luzy, płynność ruchu i precyzja pozycjonowania.
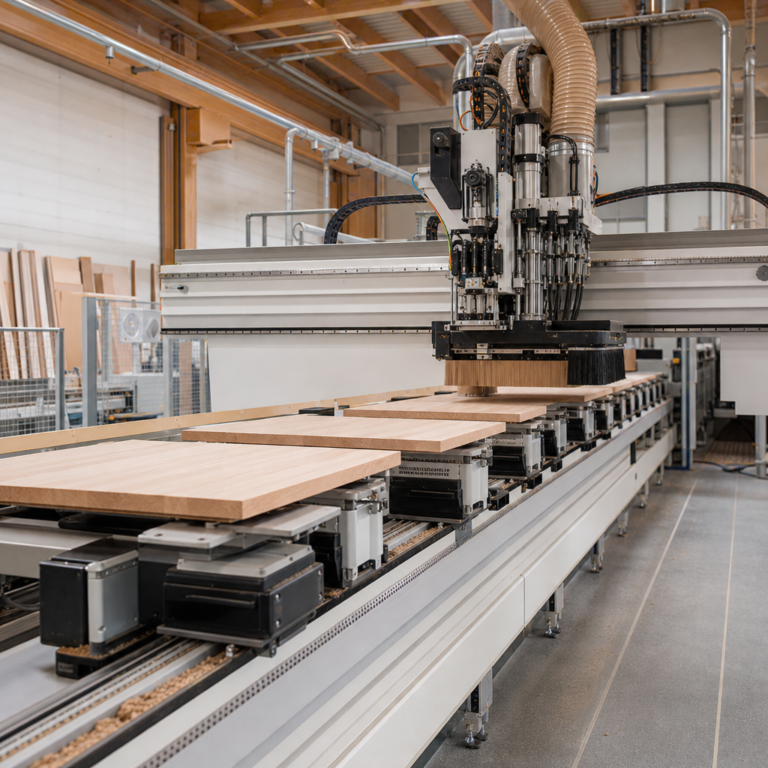
- Stół roboczy – miejsce mocowania materiału. Może być wyposażony w rowki teowe, strefy podciśnieniowe, spoilboard i ograniczniki bazujące.
- System mocowania podciśnieniowego – przytrzymuje płytę siłą podciśnienia. Jest bardzo wygodny przy obróbce seryjnej, ale jego skuteczność zależy od powierzchni kontaktu, szczelności i wydajności pompy.
- Magazyn narzędzi – w bardziej rozbudowanych wersjach pozwala na automatyczną wymianę frezów. Zwiększa wydajność i ogranicza błędy operatora przy złożonych programach.
- Układ odpylania – obejmuje stopę odciągową przy wrzecionie, króćce i instalację odciągową. W drewnie to element nie tylko porządkowy, ale też technologiczny i zdrowotny.
- Sterowanie – panel operatorski, komputer lub kontroler odpowiedzialny za uruchomienie programu, bazowanie, korekty i diagnostykę.
Najważniejsze parametry robocze i ich praktyczne znaczenie
Przy ocenie frezarki CNC nie należy patrzeć wyłącznie na moc wrzeciona. W codziennej pracy równie ważne są: sztywność konstrukcji, jakość prowadnic, rodzaj napędów, stabilność stołu oraz możliwości odpylania.
Istotne są przede wszystkim:
- pole robocze – określa maksymalny format obrabianego elementu,
- wysokość osi Z – ogranicza grubość materiału i długość narzędzia,
- zakres obrotów wrzeciona – musi odpowiadać średnicy frezu, materiałowi i typowi operacji,
- prędkość posuwu roboczego i przejazdowego – wpływa na wydajność i jakość powierzchni,
- rodzaj napędów osi – ma znaczenie dla dynamiki, dokładności i trwałości,
- system mocowania – decyduje o stabilności detalu i czasie przygotowania produkcji.
W praktyce zbyt słaba sztywność maszyny może pogorszyć efekt obróbki nawet wtedy, gdy wrzeciono ma duży zapas mocy. Z kolei źle dobrany posuw lub obroty mogą powodować wyrwania włókien, przypalenia, nadmierny hałas i szybsze zużycie frezu.
Narzędzia, obroty i posuw w obróbce drewna
Frezarka CNC pracuje z różnymi typami frezów: prostymi, spiralnymi, kompresyjnymi, kulistymi, profilowymi czy V-bitami do grawerowania. Dobór narzędzia musi uwzględniać geometrię ostrza, średnicę, długość roboczą, kierunek skrawania, materiał ostrza oraz maksymalne dopuszczalne obroty podane przez producenta.
Nie istnieją uniwersalne obroty ani jeden właściwy posuw dla każdej operacji. Parametry zależą od:
- średnicy frezu,
- liczby ostrzy,
- rodzaju drewna lub płyty,
- głębokości skrawania,
- sztywności maszyny i mocowania,
- oczekiwanej jakości krawędzi.
Za mały posuw przy wysokich obrotach może powodować przegrzewanie i przypalanie materiału. Za duży posuw przy zbyt małej sztywności układu może prowadzić do drgań, odchyleń wymiarowych i pękania cienkich frezów. W drewnie i MDF kluczowe jest też skuteczne usuwanie wióra z miejsca skrawania, ponieważ zalegający pył pogarsza powierzchnię i zwiększa temperaturę pracy.
Zastosowanie w stolarni i produkcji mebli
W warsztacie stolarskim frezarka CNC 3-osiowa jest szczególnie przydatna tam, gdzie powtarzalność i elastyczność są równie ważne. Typowe zastosowania obejmują:
- rozkroje i nesting elementów z płyt,
- frezowanie rowków, wręgów i kieszeni,
- wykonywanie otworów technologicznych,
- produkcję frontów meblowych i elementów dekoracyjnych,
- grawerowanie oznaczeń i wzorów,
- wytwarzanie szablonów, form i przyrządów montażowych,
- obróbkę krzywoliniową elementów drewnianych.
W porównaniu z maszyną konwencjonalną CNC daje większą powtarzalność i łatwiejsze wykonywanie złożonych kształtów, ale wymaga więcej przygotowania technologicznego. Największy zysk pojawia się zwykle przy krótkich i średnich seriach, elementach niestandardowych oraz tam, gdzie liczy się szybkie przejście od projektu do gotowego detalu.
Dokładność, sztywność i źródła błędów
Dokładność frezarki CNC nie zależy wyłącznie od deklaracji producenta. W praktyce wpływ mają:
- sztywność ramy i bramy,
- luzy na prowadnicach i napędach,
- stan wrzeciona i łożysk,
- kalibracja osi,
- stabilność stołu roboczego,
- mocowanie materiału,
- ostrość i bicie narzędzia,
- naprężenia własne drewna i płyt.
Jeśli detal po wycięciu nie trzyma wymiaru, przyczyną może być nie tylko maszyna. Często są to błędy bazowania materiału, niedostateczne podciśnienie, niewłaściwy dobór frezu, zła strategia wejścia w materiał albo odkształcenie samego półfabrykatu. Drewno jest materiałem niejednorodnym, dlatego nawet poprawny program nie eliminuje wpływu wilgotności, układu włókien i wewnętrznych naprężeń.
Odpylanie i warunki pracy
Przy obróbce drewna i MDF frezarka CNC generuje duże ilości wiórów oraz drobnego pyłu. Skuteczne odpylanie jest konieczne z trzech powodów: jakości obróbki, trwałości maszyny i bezpieczeństwa zdrowotnego.
Układ powinien obejmować:
- stopę odciągową możliwie blisko strefy skrawania,
- szczelne przewody,
- wydajną instalację odpylającą,
- skuteczną filtrację drobnego pyłu.
Nie należy oceniać skuteczności odciągu wyłącznie po średnicy króćca. Równie ważne są rzeczywisty przepływ powietrza, opory instalacji, stan filtrów oraz konstrukcja osłony przy wrzecionie. Drobny pył drzewny stanowi zagrożenie dla układu oddechowego, a w określonych warunkach również zagrożenie pożarowe i wybuchowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Pole robocze | Maksymalny obszar obróbki w osiach X i Y | Decyduje o tym, czy zmieści się format płyty lub gabaryt detalu | Uwzględnij rzeczywiste wymiary materiału, strefy mocowania i margines technologiczny |
| Skok osi Z | Zakres ruchu wrzeciona góra–dół | Wpływa na możliwą grubość materiału i długość używanych frezów | Nie patrz tylko na maksymalną wartość, ale też na realną sztywność przy wysunięciu narzędzia |
| Wrzeciono | Zespół napędzający frez | Wpływa na kulturę pracy, stabilność obrotów i możliwość doboru narzędzi | Sprawdź jakość łożyskowania, chłodzenie, oprawki i serwis |
| Zakres obrotów | Dostępna prędkość obrotowa wrzeciona | Pozwala dopasować pracę do średnicy frezu i materiału | Dobieraj zgodnie z zaleceniami producenta narzędzia, nie według jednej uniwersalnej wartości |
| Napędy osi | Układ przemieszczający bramę i wrzeciono | Odpowiada za dynamikę, powtarzalność i ograniczenie luzów | Znaczenie ma jakość prowadnic, śrub, przekładni i strojenie sterowania |
| Stół i mocowanie | Sposób podparcia i unieruchomienia materiału | Bezpośrednio wpływa na bezpieczeństwo, dokładność i czas przezbrojeń | Sprawdź skuteczność podciśnienia, układ stref i możliwość mocowania małych detali |
| Magazyn narzędzi | Układ automatycznej wymiany frezów | Skraca czas cyklu i ułatwia złożone programy wielonarzędziowe | W małym warsztacie nie zawsze jest konieczny, ale w produkcji często daje realną oszczędność czasu |
| Odpylanie | System odprowadzania wiórów i pyłu | Poprawia jakość cięcia, chroni operatora i ogranicza zabrudzenie maszyny | Liczy się nie tylko króciec, ale też przepływ, szczelność i filtracja |
| Sztywność konstrukcji | Odporność maszyny na ugięcia i drgania | Wpływa na jakość krawędzi, poziom hałasu i trwałość narzędzi | Nie oceniaj tylko po wadze; ważne są także przekroje, geometria i wykonanie połączeń |
Jak dobrać maszynę do zastosowania?
Dobór frezarki CNC 3-osiowej powinien wynikać z realnych zadań produkcyjnych, a nie z samej listy opcji. Innej konfiguracji potrzebuje hobbysta wykonujący pojedyncze fronty i dekoracje, a innej stolarnia produkująca seryjnie elementy z płyty.
Warto zacząć od odpowiedzi na kilka pytań:
- Jakie materiały będą najczęściej obrabiane?
- Czy dominują płyty meblowe, drewno lite, sklejka czy MDF?
- Jakie są maksymalne wymiary detali?
- Czy produkcja będzie jednostkowa, małoseryjna czy ciągła?
- Jak ważna jest automatyczna wymiana narzędzi?
- Jakie są możliwości zasilania i odpylania w warsztacie?
- Czy dostępny jest serwis i części zamienne?
Dla małego warsztatu często ważniejsze są kompaktowe gabaryty, proste sterowanie i łatwe mocowanie materiału niż bardzo duża prędkość przejazdów. W stolarni usługowej większe znaczenie zyskują: stabilność pracy przez wiele godzin, szybkie przezbrojenia, magazyn narzędzi oraz skuteczne odpylanie. W produkcji mebli z płyt liczy się z kolei wydajny stół podciśnieniowy, powtarzalność i dobra integracja z oprogramowaniem CAD/CAM.
Przy zakupie maszyny używanej należy sprawdzić luzy na osiach, stan wrzeciona, prowadnic, łożysk, powierzchnię stołu, instalację elektryczną, działanie zabezpieczeń oraz dokumentację sterowania. Nowa maszyna zwykle daje łatwiejszy dostęp do serwisu i części, ale nie każda będzie lepsza od zadbanego egzemplarza o solidnej konstrukcji. Oceniać trzeba całość układu, a nie tylko wiek urządzenia.
Najczęstsze błędy podczas pracy
Najwięcej problemów z frezarką CNC wynika nie z awarii, lecz z błędów technologicznych i organizacyjnych.
- Zły dobór frezu – niewłaściwa geometria powoduje postrzępione krawędzie, przypalenia lub słabe odprowadzanie wióra.
- Nieprawidłowe obroty i posuw – prowadzą do przegrzewania, drgań, szybkiego stępienia i spadku jakości powierzchni.
- Słabe mocowanie materiału – skutkuje przesunięciem detalu, błędem wymiarowym, a nawet wyrwaniem elementu ze stołu.
- Brak uwzględnienia mostków lub strategii wykończeniowej – wycięte elementy mogą się przemieścić pod koniec programu.
- Błędne bazowanie osi lub materiału – powoduje przesunięcie całej obróbki względem arkusza.
- Zaniedbane odpylanie – pył zalega przy frezie, obniża jakość obróbki i zwiększa ryzyko uszkodzenia narzędzia.
- Zbyt agresywna obróbka w jednym przejściu – przeciąża wrzeciono i napędy, szczególnie przy twardym drewnie.
- Brak kontroli programu przed startem – może doprowadzić do kolizji narzędzia ze stołem, mocowaniem albo detalem.
W przypadku frezowania występuje także zjawisko gwałtownego wyrwania lub przemieszczenia detalu, jeśli jest on źle zamocowany albo gdy frez wchodzi w materiał w niekontrolowany sposób. Ryzyko zwiększają zużyte narzędzie, błędna ścieżka wejścia, zbyt duża głębokość skrawania i słabe podparcie obrabianego elementu.
Konserwacja i bezpieczeństwo
Frezarka CNC do drewna wymaga regularnego czyszczenia i kontroli stanu technicznego. Trociny oraz pył przyspieszają zużycie elementów ruchomych, pogarszają chłodzenie i utrudniają prawidłową pracę czujników oraz krańcówek.
Podstawowe czynności eksploatacyjne obejmują:
- czyszczenie stołu, prowadnic i osłon,
- kontrolę frezów, oprawek i mocowania narzędzi,
- sprawdzanie luzów na osiach,
- kontrolę wrzeciona i jego nietypowych odgłosów,
- nadzór nad stanem przewodów, pasów i instalacji odpylającej,
- okresową kalibrację zgodnie z instrukcją producenta.
Terminy smarowania, wymiany części czy przeglądów należy opierać na dokumentacji konkretnej maszyny, a nie na ogólnych przyzwyczajeniach warsztatowych.
W zakresie bezpieczeństwa kluczowe są:
- sprawne osłony i odciąg przy wrzecionie,
- działający wyłącznik awaryjny,
- prawidłowe mocowanie materiału,
- ochrona oczu i słuchu,
- utrzymanie porządku wokół maszyny,
- zakaz regulacji w strefie roboczej podczas ruchu narzędzia.
Przed wymianą frezu, usuwaniem zakleszczonego materiału, czyszczeniem strefy roboczej i regulacją maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno dotykać obracającego się narzędzia ani pracować maszyną z uszkodzonym wrzecionem, niesprawnym odpylaniem czy nieskutecznym mocowaniem podciśnieniowym.
FAQ: Czy frezarka CNC 3-osiowa nadaje się do drewna litego?
Tak, ale trzeba uwzględnić kierunek włókien, możliwość wyrwań oraz naprężenia materiału. Drewno lite jest mniej przewidywalne niż MDF czy sklejka, dlatego większego znaczenia nabiera dobór frezu, strategii przejścia i stabilnego mocowania.
FAQ: Czy maszyna 3-osiowa wykona elementy przestrzenne 3D?
Tak, ale w ograniczonym zakresie geometrii dostępnej z góry. Frezarka 3-osiowa dobrze radzi sobie z płaskorzeźbą, kieszeniami i powierzchniami modelowanymi, jednak nie obrabia swobodnie podcięć jak bardziej złożone układy wieloosiowe.
FAQ: Czy frezarka CNC zawsze wymaga stołu podciśnieniowego?
Nie. Podciśnienie jest bardzo wygodne przy płytach i produkcji seryjnej, ale małe elementy albo detale o niewielkiej powierzchni styku często lepiej mocować mechanicznie, przy użyciu docisków, wkrętów technologicznych lub przyrządów ustalających.
FAQ: Czy większa moc wrzeciona oznacza automatycznie lepszą maszynę?
Nie. O możliwościach maszyny decydują także sztywność konstrukcji, jakość prowadnic, stan wrzeciona, dobór narzędzi, kultura pracy napędów i skuteczne odpylanie. Sama moc nie gwarantuje dokładności ani dobrej jakości powierzchni.
FAQ: Jakie oprogramowanie jest potrzebne do pracy?
Najczęściej potrzebny jest program CAD do przygotowania projektu oraz program CAM do generowania ścieżek narzędzia i kodu sterującego. Sama frezarka nie wykona poprawnej części bez odpowiednio przygotowanego programu i parametrów.
FAQ: Czy frezarka CNC zastąpi frezarkę ręczną lub dolnowrzecionową?
Nie w każdym zadaniu. CNC daje dużą powtarzalność i automatyzację, ale maszyny konwencjonalne nadal są praktyczne przy pojedynczych operacjach, szybkich korektach, profilowaniu niektórych krawędzi czy pracach, które nie uzasadniają przygotowania programu.
FAQ: Co najczęściej pogarsza jakość krawędzi po frezowaniu?
Zwykle są to tępe narzędzie, niewłaściwa geometria frezu, źle dobrane obroty i posuw, drgania układu, słabe mocowanie materiału albo niewydajne odpylanie. W płytach laminowanych znaczenie ma też dobór frezu ograniczającego wykruszanie warstwy wierzchniej.
FAQ: Czy używana frezarka CNC to bezpieczny zakup?
Może być, o ile zostanie dokładnie sprawdzona pod kątem luzów, stanu wrzeciona, prowadnic, stołu, elektryki, sterowania i zabezpieczeń. Warto ocenić także dostępność części, dokumentacji i możliwość serwisowania, bo to często decyduje o realnych kosztach eksploatacji.
O autorze