Produkcja drzwi w stolarni wymaga znacznie więcej niż jednej uniwersalnej maszyny. To proces, w którym liczy się powtarzalność wymiarów, stabilność materiału, jakość połączeń oraz dokładne przygotowanie powierzchni pod wykończenie. Inne wyposażenie będzie potrzebne w małym zakładzie wykonującym krótkie serie drzwi wewnętrznych, a inne w stolarni produkującej drzwi zewnętrzne, ramowo-płycinowe lub techniczne. W praktyce kluczowe jest nie tylko to, jakie maszyny kupić, ale też w jakiej kolejności pracują i jak wpisują się w logiczny przepływ materiału.
Jakie maszyny są potrzebne do produkcji drzwi?
Podstawowy zestaw maszyn do produkcji drzwi obejmuje urządzenia do przygotowania materiału, formatowania elementów, profilowania, wykonywania połączeń, szlifowania, montażu oraz wykończenia powierzchni. W zależności od technologii produkcji mogą to być maszyny do litego drewna, do materiałów drewnopochodnych albo zestaw mieszany.
Typowe drzwi składają się ze skrzydła, ościeżnicy oraz często opasek maskujących. Samo skrzydło może mieć konstrukcję ramową, płytową, płycinową lub warstwową. To oznacza, że zakład musi poradzić sobie zarówno z cięciem elementów prostych, jak i z frezowaniem wręgów, rowków, gniazd pod zamki, zawiasy czy uszczelki.
W praktyce najczęściej spotyka się następujące grupy maszyn:
- maszyny do rozkroju i formatowania,
- maszyny do strugania i kalibracji,
- frezarki i centra obróbcze,
- wiertarki i maszyny do okuć,
- prasy i urządzenia montażowe,
- szlifierki,
- stanowiska lakiernicze i system odpylania.
Jak wygląda technologia produkcji drzwi w zakładzie stolarskim?
Dobór maszyn wynika bezpośrednio z technologii. Drzwi z litego drewna i klejonki wymagają innego przygotowania niż drzwi z MDF, HDF, sklejki czy płyt stolarskich. W obu przypadkach ważna jest wilgotność materiału, ale jej znaczenie bywa różne. Dla elementów drewnianych pracujących we wnętrzach istotna jest stabilność wymiarowa i ograniczenie późniejszego paczenia, natomiast przy drzwiach zewnętrznych dodatkowo liczy się odporność na zmienne warunki eksploatacji.
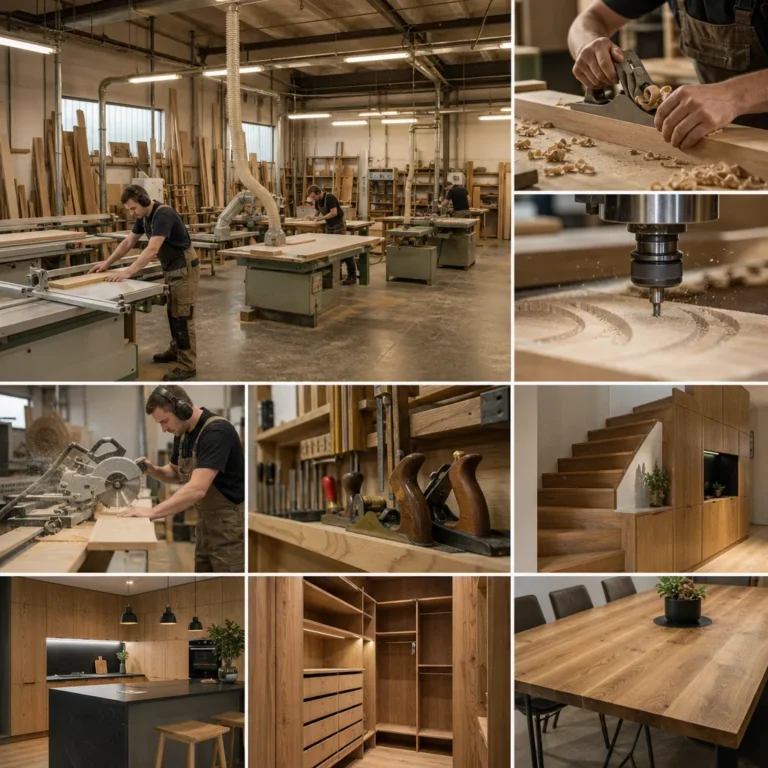
W dobrze zorganizowanej stolarni materiał przemieszcza się przez kolejne strefy: składowanie, rozkrój, obróbkę wstępną, profilowanie, montaż, szlifowanie, wykończenie i magazyn wyrobów gotowych. Taki układ skraca transport wewnętrzny, zmniejsza ryzyko uszkodzeń i ułatwia kontrolę jakości.
Maszyny do przygotowania drewna i materiałów na skrzydła oraz ościeżnice
Jeżeli zakład pracuje na drewnie litym, podstawą są maszyny do przygotowania półfabrykatu. Najpierw materiał trzeba doprowadzić do odpowiedniej geometrii. Tutaj kluczową rolę odgrywa wyrówniarka, która służy do uzyskania płaskiej bazy i prostej krawędzi, oraz grubościówka, która nadaje jednakową grubość względem wcześniej przygotowanej powierzchni. To ważne rozróżnienie: grubościówka sama nie prostuje skręconej lub wygiętej deski.
W zakładach wykonujących ramiaki, ościeżnice i listwy często stosuje się także wielopiły oraz pilarki do wstępnego rozkroju. Jeśli materiałem wyjściowym są płyty MDF, HDF, sklejka lub płyta stolarska, większe znaczenie ma pilarka formatowa albo centrum CNC niż klasyczne strugarki.
Przy produkcji drzwi dużą rolę odgrywa też jakość suszenia drewna. Suszenie naturalne i komorowe dają inne efekty, a o przydatności materiału do obróbki nie decyduje sam czas składowania. Zbyt szybkie wysychanie może prowadzić do naprężeń, pęknięć i paczenia. W gotowym skrzydle objawia się to problemami z geometrią, trudnością regulacji zawiasów i pracą powierzchni po lakierowaniu.
Maszyny do cięcia, formatowania i kalibracji
Na etapie rozkroju najczęściej wykorzystuje się pilarkę formatową, szczególnie przy pracy z płytami drewnopochodnymi. Pozwala ona dokładnie ciąć duże formaty i uzyskiwać czyste krawędzie. W mniejszych zakładach pomocna bywa także ukośnica do cięcia listew, opasek i krótszych elementów ościeżnic, ale nie zastępuje ona pilarki formatowej przy precyzyjnym rozkroju płyt.
Do cięcia elementów z litego drewna stosuje się również pilarki stołowe i piły taśmowe. Piła taśmowa sprawdza się tam, gdzie potrzebne są cięcia krzywoliniowe albo rozpiłowywanie grubszych przekrojów. Ważny jest dobór narzędzia skrawającego: inna tarcza sprawdza się do cięcia wzdłuż włókien, inna do poprzecznego, a jeszcze inna do płyt okleinowanych lub laminowanych.
W produkcji drzwi istotna jest także kalibracja grubości i równość powierzchni. Przy elementach płaskich wykorzystuje się czasem szlifierki szerokotaśmowe, które zapewniają powtarzalne przygotowanie pod lakier lub fornir. To szczególnie ważne w konstrukcjach płytowych, gdzie nawet drobne nierówności stają się widoczne po wykończeniu.
Frezarki, CNC i obróbka profili drzwiowych
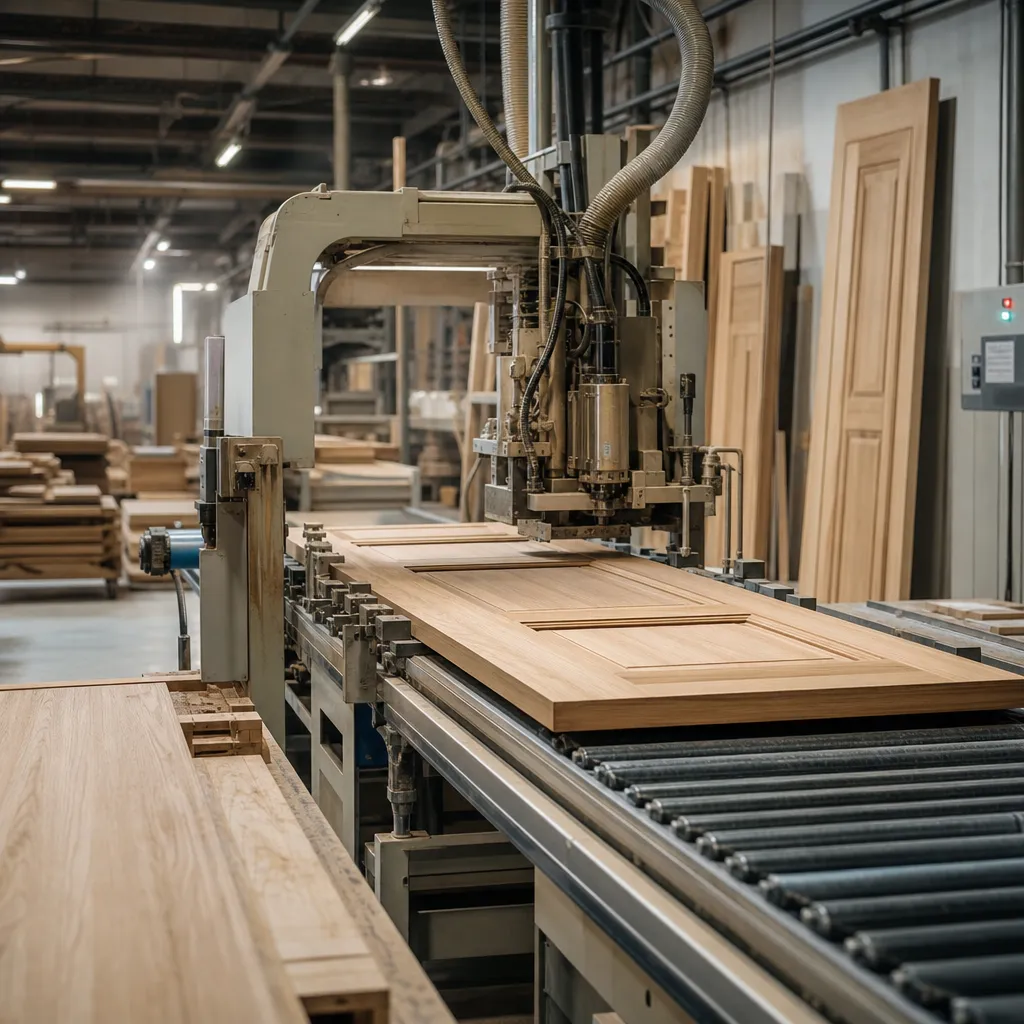
Jednym z najważniejszych obszarów w produkcji drzwi jest frezowanie. To tutaj powstają wręgi, rowki pod płyciny, profile ozdobne, miejsca pod uszczelki oraz kształtowane krawędzie skrzydeł i ościeżnic. W klasycznej stolarni dużą rolę odgrywa frezarka dolnowrzecionowa, która dobrze sprawdza się przy profilowaniu seryjnym. W pracach pomocniczych używa się także frezarek górnowrzecionowych, zwłaszcza przy szablonach i obróbce jednostkowej.
Coraz częściej centrum pracy stanowi CNC, czyli sterowana numerycznie maszyna obróbcza. Nie jest to jednak urządzenie „samodzielne”. Wymaga przygotowania projektu w CAD, wygenerowania ścieżek narzędzia w CAM, doboru frezów, sposobu mocowania elementu i parametrów obróbki zgodnych z materiałem oraz zaleceniami producenta narzędzia. CNC jest szczególnie przydatne tam, gdzie trzeba powtarzalnie wykonywać gniazda pod zamki, zawiasy, samozamykacze, przeszklenia czy nietypowe kształty.
Przy drzwiach z MDF lub HDF ważna jest jakość krawędzi po frezowaniu, bo materiały te różnią się strukturą od litego drewna. MDF jest jednorodny i dobrze się frezuje, natomiast HDF jest gęstszy i częściej stosowany jako cienka okładzina lub element stabilizujący. Płyta wiórowa w konstrukcjach drzwiowych wymaga ostrożności tam, gdzie przewiduje się mocowanie okuć, bo jej krawędzie mają inną wytrzymałość niż sklejka czy płyta stolarska.
Maszyny do połączeń, wiercenia i montażu okuć
Drzwi wymagają dokładnych połączeń konstrukcyjnych. W zależności od technologii mogą to być połączenia czopowe, kołkowe, na lamelki, typu domino, wpusty i wręgi albo systemy łączników mechanicznych. Do ich wykonania stosuje się wiertarki wielowrzecionowe, dłutarki, czopiarki lub agregaty CNC.
W nowoczesnej produkcji duże znaczenie mają maszyny do obróbki pod okucia. Zawiasy, zamek, zaczepy i elementy regulacyjne muszą być osadzone bardzo precyzyjnie, bo od tego zależy późniejsza praca skrzydła i szczelność zamknięcia. Nawet niewielki błąd położenia gniazda może powodować ocieranie drzwi, nierówną szczelinę albo trudności z montażem ościeżnicy na budowie.
W wielu zakładach stosuje się też specjalne szablony i przyrządy montażowe. To nie są może „duże maszyny”, ale mają ogromny wpływ na dokładność. W krótkich seriach dobrze przygotowany przyrząd bywa bardziej praktyczny niż kosztowna automatyzacja.
Prasy, klejenie i stabilizacja konstrukcji
Jeżeli drzwi mają konstrukcję klejoną, niezbędne są prasy stolarskie lub inne urządzenia dociskowe. Mogą to być prasy ramowe, hydrauliczne, pneumatyczne albo systemy ścisków montażowych. Ich zadaniem jest utrzymanie geometrii i równomiernego docisku podczas wiązania kleju.
Dobór kleju zależy od materiału, warunków użytkowania i technologii. W stolarstwie drzwiowym często stosuje się kleje PVAc, poliuretanowe lub specjalistyczne systemy przeznaczone do konkretnego zastosowania. Nie ma jednego kleju dobrego do wszystkiego. Znaczenie mają wilgotność drewna, temperatura otoczenia, czas otwarty, siła docisku i późniejsze warunki pracy gotowego wyrobu. Zawsze trzeba opierać się na karcie technicznej konkretnego produktu.
Przy drzwiach zewnętrznych krytyczna jest nie tylko wytrzymałość połączenia, ale również odporność całej konstrukcji na zmiany wilgotności. Z tego powodu często stosuje się klejonkę warstwową, sklejkę lub płyty stolarskie jako element poprawiający stabilność wymiarową.
Szlifowanie, lakierowanie i końcowa kontrola jakości
Bez dobrej obróbki wykończeniowej trudno uzyskać wysoką jakość drzwi. Do szlifowania używa się szlifierek mimośrodowych, taśmowych, krawędziowych i szerokotaśmowych. Każde z tych urządzeń ma inne zastosowanie. Szlifierka mimośrodowa dobrze sprawdza się przy przygotowaniu powierzchni i szlifowaniu międzywarstwowym, natomiast szerokotaśmowa daje dużą powtarzalność przy elementach płaskich.
Gradację materiału ściernego dobiera się do etapu pracy i rodzaju powierzchni. Zbyt agresywne szlifowanie może zaokrąglić krawędzie, pogorszyć spasowanie lub uwidocznić różnice w strukturze drewna po bejcowaniu. Przy drzwiach fornirowanych trzeba uważać szczególnie, bo warstwa forniru jest cienka. Warto pamiętać, że fornir to naturalna okładzina drewniana, a nie laminat.
Na końcu pojawia się etap wykończenia: lakierowanie, olejowanie, malowanie kryjące albo inne systemy powłokowe. Bejca służy do barwienia, ale sama zwykle nie stanowi pełnego zabezpieczenia. Dla drzwi często stosuje się lakiery, ponieważ tworzą ochronną powłokę i ułatwiają utrzymanie powierzchni w czystości. Dobór wykończenia zależy od przeznaczenia drzwi i wymagań eksploatacyjnych.
| Zagadnienie | Charakterystyka | Zastosowanie | Praktyczna uwaga |
|---|---|---|---|
| Wyrówniarka | Nadaje płaskość bazowej powierzchni i prostą krawędź | Przygotowanie drewna litego na ramiaki i ościeżnice | To etap bazowy przed grubościówką, nie odwrotnie |
| Grubościówka | Ujednolica grubość względem wcześniej przygotowanej bazy | Kalibracja elementów drewnianych | Nie prostuje samodzielnie skręconej deski |
| Pilarka formatowa | Precyzyjny rozkrój płyt i elementów prostoliniowych | Drzwi płytowe, formatowanie MDF, sklejki, płyt stolarskich | Dobór tarczy zależy od materiału i oczekiwanej jakości krawędzi |
| Frezarka dolnowrzecionowa | Maszyna do profilowania i wykonywania wręgów, rowków oraz kształtów | Profile skrzydeł, ościeżnic, płycin i opasek | Wymaga właściwego prowadzenia i osłon |
| CNC | Sterowana numerycznie obróbka w kilku osiach | Gniazda pod okucia, zamki, przeszklenia, serie powtarzalne | Wymaga projektu, ścieżek narzędzia i pewnego mocowania elementu |
| Wiertarka wielowrzecionowa | Pozwala wiercić wiele otworów w stałym rozstawie | Połączenia konstrukcyjne, przygotowanie pod okucia | Przyspiesza pracę seryjną i ogranicza błędy trasowania |
| Prasa montażowa | Zapewnia docisk i utrzymanie geometrii konstrukcji klejonej | Klejenie ram, skrzydeł, ościeżnic | Docisk musi odpowiadać technologii kleju i konstrukcji |
| Szlifierka szerokotaśmowa | Szlifuje równomiernie duże, płaskie powierzchnie | Kalibracja i przygotowanie skrzydeł pod wykończenie | Nie zastępuje ręcznej kontroli krawędzi i naroży |
| Instalacja odpylająca | Odciąga trociny i pył z maszyn oraz stanowisk | Cały zakład stolarski | Pył drzewny szkodzi zdrowiu i może zwiększać ryzyko pożaru |
Jak dobrać materiał, narzędzie albo rozwiązanie?
Dobór wyposażenia powinien wynikać z rodzaju produkowanych drzwi, skali działalności i poziomu powtarzalności. Mały zakład wykonujący indywidualne zamówienia nie zawsze potrzebuje pełnej automatyzacji. Często lepszym rozwiązaniem jest solidna pilarka formatowa, frezarka, zestaw maszyn do przygotowania drewna oraz dobre przyrządy montażowe. Z kolei przy większych seriach opłacalne staje się CNC i maszyny specjalizowane do okuć.
Materiał również determinuje park maszynowy. Dla drewna litego ważne są wyrówniarka, grubościówka i kontrola wilgotności. Dla MDF, HDF i sklejki kluczowa jest jakość rozkroju i obróbki krawędzi. Sklejka, zbudowana z krzyżowo ułożonych warstw forniru, zwykle daje dobrą stabilność, ale jej właściwości zależą od klasy i rodzaju kleju. Nie każda sklejka nadaje się do warunków podwyższonej wilgotności.
Przy drzwiach wewnętrznych liczy się estetyka i dokładność spasowania. Przy zewnętrznych dodatkowo dochodzą wymagania związane z trwałością, szczelnością i pracą materiału w zmiennych warunkach. Nie ma więc jednej uniwersalnej konfiguracji maszyn dla każdego zakładu.
Najczęstsze błędy
- Kupowanie maszyn bez analizy technologii. Frezarka czy CNC nie rozwiążą problemów, jeśli zakład nie ma dobrze przygotowanego procesu.
- Pomijanie kontroli wilgotności drewna. Nawet idealnie obrobione elementy mogą się później paczyć lub pękać.
- Mylenie funkcji wyrówniarki i grubościówki. To częsty błąd przy organizacji przygotowania materiału.
- Zbyt słabe przygotowanie pod okucia. Niedokładne gniazda zawiasów i zamków powodują problemy montażowe.
- Niewłaściwy dobór materiału płytowego. MDF, HDF, sklejka i płyta wiórowa różnią się strukturą i zachowaniem w eksploatacji.
- Brak wydajnego odpylania. Pył pogarsza jakość wykończenia, szkodzi zdrowiu i utrudnia pracę maszyn.
- Zbyt agresywne szlifowanie. Może pogorszyć geometrię skrzydła lub uszkodzić fornir.
Bezpieczeństwo i praktyczne wskazówki
Produkcja drzwi to praca z dużymi elementami i szybko obracającymi się narzędziami. Podstawą są sprawne osłony, popychacze, stabilne stoły podawcze i prawidłowe ustawienie operatora względem narzędzia. Nie wolno regulować maszyny podczas pracy ani demontować zabezpieczeń „dla wygody”.
Przed wymianą tarczy, frezu lub noża urządzenie powinno być wyłączone i zabezpieczone przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Przy obracających się elementach rękawice nie zawsze są bezpieczne, ponieważ w niektórych sytuacjach zwiększają ryzyko pochwycenia. Zawsze potrzebna jest natomiast ochrona oczu, słuchu i skuteczne odpylanie.
Praktyczna zasada w stolarni brzmi: im cięższy i większy element, tym większe znaczenie ma ergonomia transportu międzyoperacyjnego. W produkcji drzwi warto przewidzieć stoły rolkowe, podpory, wózki oraz osobną strefę odkładczą dla skrzydeł po lakierowaniu.
Ciekawostki
Choć potocznie mówi się o „drzwiach drewnianych”, wiele nowoczesnych skrzydeł ma konstrukcję mieszaną. Mogą łączyć drewno lite, klejonkę, MDF, HDF, sklejkę, a nawet wkłady stabilizujące lub wygłuszające. Taki dobór materiałów nie jest oszczędnością za wszelką cenę, lecz próbą połączenia estetyki z powtarzalnością i stabilnością.
W profesjonalnych zakładach o jakości drzwi często decydują nie największe maszyny, ale dokładność powtarzalnych operacji: stała szerokość wręgu, równe osadzenie zawiasów, identyczna głębokość gniazda pod zamek i dobrze przygotowana powierzchnia pod lakier. To właśnie te detale najbardziej wpływają na późniejsze wrażenie „dobrze wykonanych drzwi”.
FAQ
Czy do produkcji drzwi konieczne jest CNC?
Nie zawsze. W małej stolarni można skutecznie produkować drzwi przy użyciu klasycznych maszyn i szablonów. CNC staje się szczególnie przydatne przy większej powtarzalności, skomplikowanych kształtach i precyzyjnej obróbce pod okucia.
Jakie maszyny są absolutnym minimum w małym zakładzie?
Zależy to od technologii, ale zwykle punkt wyjścia stanowią pilarka do dokładnego rozkroju, wyrówniarka i grubościówka przy pracy w drewnie litym, frezarka do profili oraz podstawowe urządzenia do wiercenia, montażu i szlifowania.
Czy drzwi z litego drewna są zawsze lepsze od drzwi z materiałów drewnopochodnych?
Nie. Drewno lite ma swoje zalety estetyczne i konstrukcyjne, ale dobrze zaprojektowane rozwiązania z użyciem sklejki, MDF czy płyty stolarskiej mogą oferować lepszą stabilność wymiarową w określonych zastosowaniach.
Dlaczego wilgotność materiału jest tak ważna przy drzwiach?
Wpływa na stabilność wymiarową, klejenie, jakość lakierowania i późniejszą pracę gotowego skrzydła. Zbyt wilgotny lub nierównomiernie wysuszony materiał może prowadzić do paczenia, pękania i problemów z regulacją.
Jaka jest różnica między wyrówniarką a grubościówką?
Wyrówniarka przygotowuje płaską powierzchnię bazową i prostą krawędź. Grubościówka nadaje równą grubość względem tej bazy. To dwa uzupełniające się etapy, a nie maszyny o tej samej funkcji.
Jakie materiały płytowe najczęściej stosuje się w drzwiach?
To zależy od konstrukcji. Spotyka się MDF, HDF, sklejkę i płytę stolarską. Każdy z tych materiałów ma inną budowę, inną odporność krawędzi i inne zachowanie podczas frezowania czy wykańczania.
Czy system odpylania jest potrzebny już w małej stolarni?
Tak. Odpylanie nie jest dodatkiem, lecz elementem podstawowego wyposażenia. Ogranicza narażenie na pył drzewny, poprawia jakość pracy i zmniejsza ryzyko problemów przy wykończeniu powierzchni.
O autorze