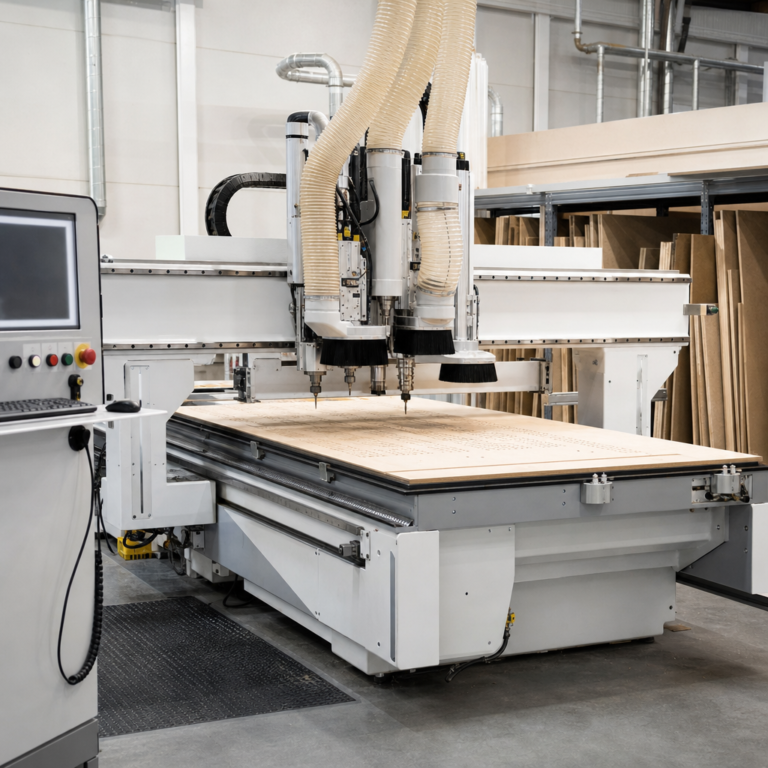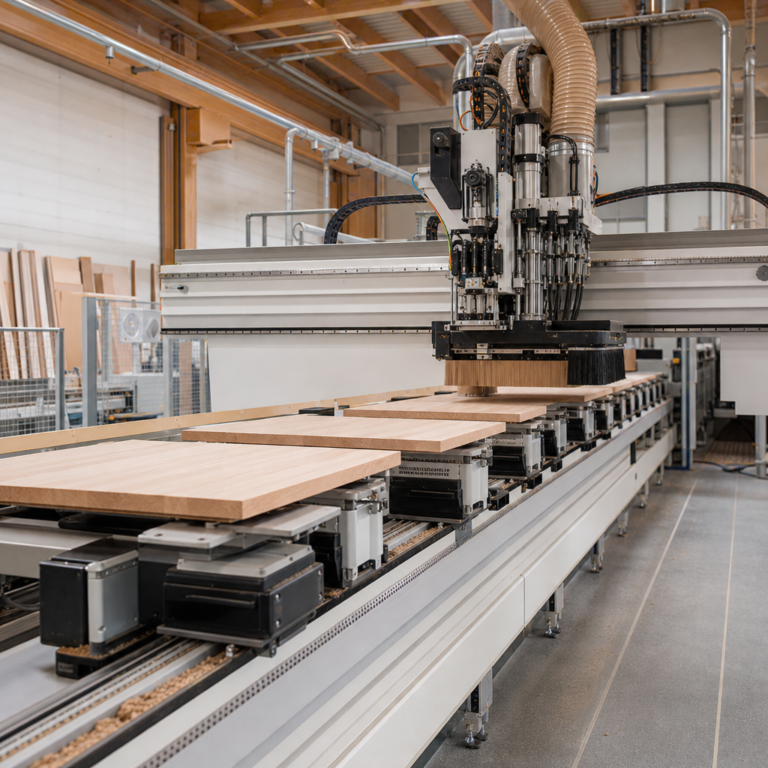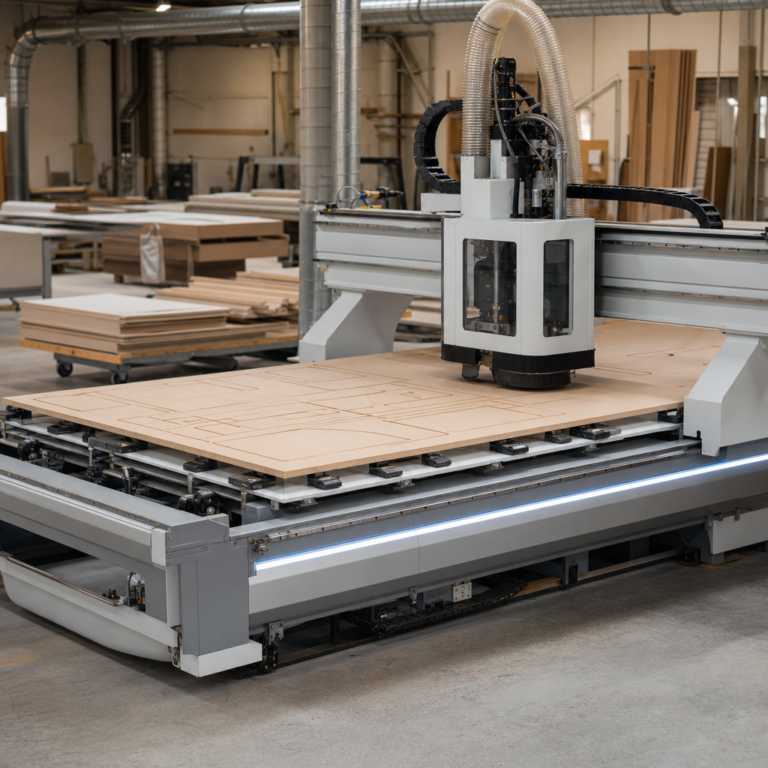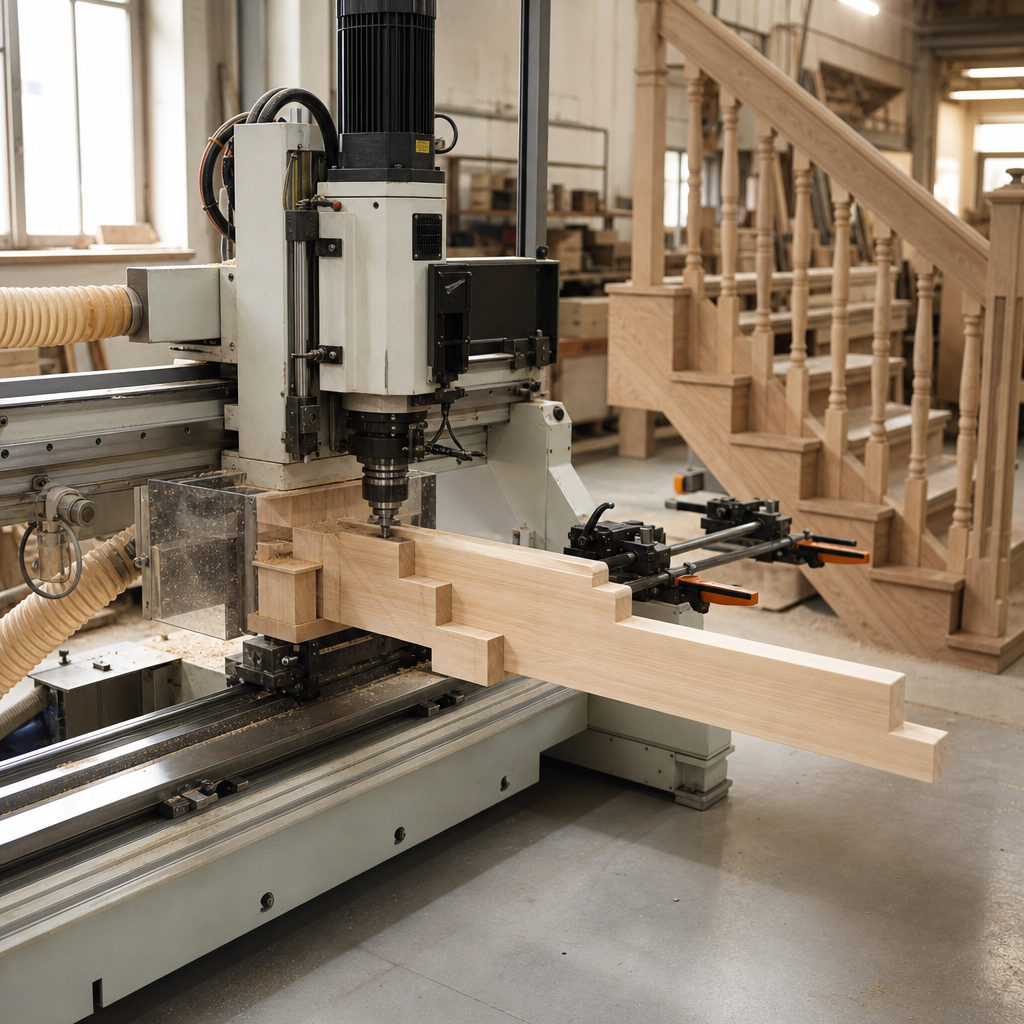
Frezarka do schodów to specjalistyczna obrabiarka przeznaczona do wykonywania powtarzalnych operacji frezarskich w elementach schodów drewnianych. W praktyce nie jest to jedna ściśle znormalizowana maszyna o identycznej budowie, lecz grupa rozwiązań opartych najczęściej na układzie frezarki górnowrzecionowej, kopiarki, obrabiarki specjalnej albo centrum CNC do elementów schodowych. Jej zadaniem jest przyspieszenie i ujednolicenie obróbki stopni, podstopnic, policzków, słupków czy poręczy. Najważniejsze korzyści to powtarzalność wymiarów, dokładność pozycjonowania gniazd i profili oraz ograniczenie ręcznej obróbki traserskiej.
Czym jest i do czego służy frezarka do schodów?
Frezarka do schodów służy do obróbki litego drewna, klejonki schodowej, sklejki konstrukcyjnej, a w niektórych przypadkach także materiałów drewnopochodnych stosowanych pomocniczo przy produkcji schodów. Jej głównym zadaniem jest wykonywanie kształtów, rowków, wpustów, gniazd, połączeń oraz profili dekoracyjnych w elementach nośnych i wykończeniowych schodów.
W warsztacie schodowym frezarka taka może być wykorzystywana do:
- wykonywania gniazd pod stopnie i podstopnice w policzkach,
- frezowania wrębów i wpustów montażowych,
- profilowania nosków stopni,
- obróbki promieni i łuków,
- kopiowania powtarzalnych kształtów według szablonu,
- wykonywania połączeń słupków, tralek i poręczy,
- fazowania i zaokrąglania krawędzi.
W odróżnieniu od uniwersalnej frezarki używanej okazjonalnie, maszyna do schodów jest zwykle podporządkowana konkretnej technologii produkcji. Oznacza to, że duże znaczenie mają szablony, ograniczniki, system mocowania i możliwość dokładnego pozycjonowania długich lub ciężkich elementów.
Jak działa?
Zasada działania frezarki do schodów opiera się na ruchu obrotowym narzędzia skrawającego, czyli frezu, zamocowanego we wrzecionie. To frez wykonuje podstawowy ruch skrawania. Materiał natomiast jest przesuwany ręcznie, półautomatycznie albo automatycznie względem narzędzia, zależnie od konstrukcji maszyny.
W prostszych rozwiązaniach operator mocuje element schodowy na stole lub w ramie, ustawia prowadnice i wykonuje przejazd frezarki po szablonie. W układach kopiujących rolka kopiująca lub inny element śledzący odwzorowuje kształt wzornika. W bardziej zaawansowanych maszynach ruch wykonuje suport, portal albo stół, a pozycje obróbcze są ustawiane mechanicznie, pneumatycznie lub numerycznie.
Podstawowy efekt obróbki to usunięcie materiału w ściśle określonym miejscu i kształcie. Może to być proste gniazdo pod stopień, wielostopniowy profil noska, łukowy wycinek policzka albo kieszeń pod łącznik montażowy. Jakość końcowa zależy od kilku czynników jednocześnie: sztywności układu, geometrii frezu, obrotów wrzeciona, posuwu, stabilności mocowania i właściwości obrabianego drewna.
Przy obróbce schodów szczególnie ważna jest powtarzalność. Różnice rzędu pojedynczych milimetrów między kolejnymi gniazdami mogą utrudnić montaż całego biegu. Dlatego frezarka do schodów nie jest tylko narzędziem do „wybierania drewna”, ale elementem procesu technologicznego, który decyduje o pasowaniu konstrukcji.
Budowa i najważniejsze elementy
Konkretna konstrukcja zależy od typu maszyny, jednak większość frezarek do schodów ma kilka wspólnych podzespołów.
- Wrzeciono – odpowiada za napęd frezu. Jego bicie, sztywność i stan łożysk bezpośrednio wpływają na dokładność oraz jakość powierzchni.
- Frez – narzędzie skrawające dobrane do operacji. W produkcji schodów stosuje się frezy proste, rowkujące, profilowe, zaokrąglające, kopiujące i specjalne głowice do obróbki złożonych przekrojów.
- Stół lub rama robocza – podstawa pod materiał. Przy długich policzkach i poręczach ważne jest odpowiednie podparcie na całej długości.
- Prowadnice i ograniczniki – zapewniają powtarzalne ustawienie elementu oraz stałe odległości między kolejnymi operacjami.
- Układ mocowania materiału – dociski ręczne, mimośrodowe, śrubowe, pneumatyczne lub podciśnieniowe. Bez pewnego zamocowania trudno utrzymać dokładność i bezpieczeństwo.
- Szablony lub układ kopiujący – szczególnie istotne przy schodach zabiegowych, profilowanych policzkach i elementach łukowych.
- Napęd przesuwu lub prowadzenia agregatu – ręczny, mechaniczny lub sterowany numerycznie.
- Osłony i króćce odciągowe – ograniczają kontakt operatora z narzędziem i poprawiają usuwanie wiórów oraz pyłu.
W warsztatach spotyka się zarówno obrabiarki specjalne budowane do jednej operacji, jak i konfiguracje modułowe. Na przykład frezarka górnowrzecionowa z ramą kopiującą może pełnić funkcję frezarki do schodów, jeśli została odpowiednio wyposażona w szablony i system bazowania elementów.
Parametry robocze, które naprawdę mają znaczenie
Przy ocenie maszyny nie należy skupiać się wyłącznie na mocy silnika. Moc ma znaczenie, ale o realnych możliwościach decydują także sztywność korpusu, jakość prowadnic, zakres regulacji, dokładność bazowania i współpraca z narzędziem.
W praktyce istotne są przede wszystkim:
- zakres roboczy stołu lub portalu względem długości policzków i poręczy,
- maksymalna głębokość frezowania,
- możliwość ustawiania powtarzalnych pozycji,
- dobór prędkości obrotowej do średnicy i typu frezu,
- sztywność mocowania długich elementów,
- skuteczność odciągu pyłu i wiórów.
Nie ma jednych uniwersalnych obrotów właściwych dla wszystkich operacji. Mniejsze frezy mogą pracować przy wyższej prędkości obrotowej niż duże głowice profilowe, ale zawsze w granicach dopuszczonych przez producenta narzędzia i maszyny. Zbyt niskie obroty pogarszają jakość skrawania, a zbyt wysokie mogą prowadzić do nadmiernego nagrzewania, drgań i niebezpiecznej pracy.
Zastosowanie w produkcji schodów prostych, zabiegowych i dywanowych
W schodach prostych frezarka najczęściej wykonuje powtarzalne gniazda pod stopnie i podstopnice oraz profile wykończeniowe. Tu kluczowe są szybkość przezbrojenia i utrzymanie stałych rozstawów.
W schodach zabiegowych rośnie znaczenie trasowania i kopiowania. Elementy mają zmienny kąt, różne szerokości i często nieregularne kształty. Maszyna musi umożliwiać precyzyjne pozycjonowanie względem osi i baz technologicznych.
Przy schodach dywanowych, wspornikowych lub nowoczesnych konstrukcjach klejonych ważna staje się dokładność gniazd, kieszeni pod łączniki oraz estetyka powierzchni po frezowaniu. Im mniej poprawek ręcznych po obróbce, tym łatwiejszy późniejszy montaż i wykończenie.
Jeśli zakład wykonuje elementy gięte lub policzki łukowe, przydatna jest funkcja kopiowania po wzorniku albo obróbka CNC. Dla warsztatów realizujących głównie klasyczne biegi prostoliniowe często wystarcza dobrze wyposażona frezarka szablonowa o stabilnej konstrukcji.
Narzędzia frezarskie i ich dobór
Dobór frezu wpływa zarówno na geometrię wykonanej części, jak i na bezpieczeństwo. W schodach najczęściej obrabia się twarde gatunki drewna, takie jak dąb, jesion czy buk, a także klejonki zróżnicowane pod względem układu włókien. To wymaga narzędzi o odpowiedniej geometrii ostrza i wysokiej jakości wykonania.
Przy wyborze frezu należy uwzględnić:
- średnicę narzędzia i wynikający z niej dopuszczalny zakres obrotów,
- rodzaj materiału ostrza, na przykład HM lub inny system przewidziany do drewna litego,
- kierunek skrawania i kierunek obrotów wrzeciona,
- liczbę ostrzy i oczekiwaną jakość powierzchni,
- długość roboczą przy głębokich kieszeniach i gniazdach,
- czy narzędzie pracuje z łożyskiem kopiującym, prowadnicą czy w układzie szablonowym.
Nie warto traktować jednego frezu uniwersalnie do wszystkich prac schodowych. Narzędzie do zgrubnego wybierania kieszeni nie musi dawać takiej samej jakości krawędzi jak frez wykańczający. W praktyce często lepszy efekt daje obróbka wieloetapowa: najpierw zgrubna, potem wykańczająca.
Dokładność, sztywność i powtarzalność obróbki
Przy schodach błąd rzadko wynika z jednego czynnika. Niedokładność może pochodzić z luzów na prowadnicach, zużycia wrzeciona, odkształcenia materiału, błędnego bazowania lub źle wykonanego szablonu. Dlatego oceniając jakość pracy frezarki, trzeba patrzeć na cały układ technologiczny.
Na powtarzalność szczególnie wpływają:
- stabilność i prostoliniowość prowadnic,
- brak luzów w mechanizmach regulacji,
- jednakowe bazowanie każdego elementu,
- utwardzone i niezużyte punkty oporowe,
- sztywne podparcie długich detali,
- stan frezu oraz brak bicia narzędzia.
Długie elementy schodowe są podatne na ugięcia i skręcenia. Jeśli policzek nie jest podparty na całej długości, nawet dokładna maszyna nie zapewni prawidłowego wyniku. To częsty problem w małych warsztatach, gdzie maszyna jest poprawna, ale stanowisko podawcze i odbiorcze zbyt krótkie.
Odpylanie i warunki pracy
Frezowanie drewna podczas produkcji schodów generuje znaczną ilość wiórów oraz drobnego pyłu. Szczególnie uciążliwa jest obróbka twardego drewna i głębokich kieszeni, gdzie wiór musi zostać skutecznie odprowadzony z pola skrawania.
Skuteczne odpylanie wymaga nie tylko obecności króćca odciągowego, ale też właściwego przepływu powietrza, szczelnych połączeń oraz dobrze zaprojektowanej osłony strefy roboczej. Słaby odciąg pogarsza widoczność, zwiększa nagrzewanie narzędzia, może obniżać jakość powierzchni i stwarza zagrożenie zdrowotne. Drobny pył drzewny jest niebezpieczny dla dróg oddechowych, a w odpowiednim stężeniu może stanowić również zagrożenie pożarowe i wybuchowe.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Zakres roboczy | Maksymalna długość i szerokość obrabianego elementu | Decyduje, czy obrobisz długie policzki, poręcze i szerokie stopnie bez dodatkowych operacji | Sprawdź nie tylko pole robocze maszyny, ale też realne podparcie materiału |
| Prędkość obrotowa wrzeciona | Zakres obrotów narzędzia | Wpływa na jakość skrawania, obciążenie frezu i ryzyko przypalenia | Dobieraj do średnicy frezu, materiału i zaleceń producenta narzędzia |
| Głębokość frezowania | Maksymalna możliwa głębokość obróbki w jednym ustawieniu | Ma znaczenie przy gniazdach pod stopnie, kieszeniach montażowych i profilach | Zwróć uwagę, czy maszyna zachowuje sztywność przy większym wysunięciu narzędzia |
| Sztywność konstrukcji | Odporność korpusu i prowadnic na drgania oraz ugięcia | Bezpośrednio wpływa na dokładność i jakość powierzchni | Sprawdź luzy, zachowanie przy obciążeniu i stabilność stołu |
| System mocowania materiału | Sposób unieruchomienia detalu podczas obróbki | Wpływa na bezpieczeństwo, powtarzalność i tempo pracy | Dociski muszą pewnie trzymać długie elementy bez ich odkształcania |
| Szablony i ograniczniki | Elementy ustalające pozycję i kształt obróbki | Umożliwiają seryjne wykonywanie identycznych gniazd i profili | Ważna jest trwałość wzorników i łatwość ich przezbrajania |
| Stan wrzeciona | Jakość łożyskowania i dokładność obrotu narzędzia | Bicie wrzeciona pogarsza wykończenie i przyspiesza zużycie frezów | Przy maszynie używanej koniecznie sprawdź hałas, temperaturę i luzy |
| Odpylanie | Układ odbioru wiórów i pyłu ze strefy skrawania | Poprawia widoczność, czystość obróbki i bezpieczeństwo pracy | Liczy się cała instalacja, nie tylko średnica króćca |
| Możliwość regulacji i bazowania | Zakres ustawień położenia frezu oraz punktów odniesienia | Ułatwia dopasowanie maszyny do różnych typów schodów | Ważna jest czytelność skali, blokad i powtarzalność ustawień |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do schodów powinien wynikać z rodzaju produkcji, a nie z samej chęci posiadania bardziej rozbudowanej maszyny. Innych rozwiązań potrzebuje stolarz wykonujący kilka kompletów schodów miesięcznie, a innych zakład produkujący seryjnie dziesiątki zestawów.
Dla małego warsztatu często wystarczająca jest stabilna frezarka górnowrzecionowa lub specjalistyczne stanowisko szablonowe z dobrym systemem mocowania. Kluczowe są łatwość przezbrojenia i możliwość pracy na długich elementach.
Dla stolarni usługowej istotna będzie większa uniwersalność: obsługa różnych geometrii, szybkie ustawianie baz, możliwość kopiowania i wysoka powtarzalność przy zmieniających się zleceniach.
Dla zakładu produkcyjnego uzasadnione może być wdrożenie obrabiarki specjalnej lub CNC. Takie rozwiązanie skraca czas jednostkowy, ogranicza zależność od ręcznego trasowania i ułatwia zarządzanie powtarzalną produkcją.
Przy zakupie warto przeanalizować:
- jakie elementy schodów będą obrabiane najczęściej,
- czy dominują schody proste, zabiegowe czy łukowe,
- jakie są długości i przekroje detali,
- ile sztuk wykonuje się tygodniowo lub miesięcznie,
- czy zakład ma odpowiednie zasilanie i odpylanie,
- czy dostępny jest serwis i części zamienne,
- czy maszyna ma dokumentację i kompletne zabezpieczenia.
Jeżeli rozważana jest maszyna używana, trzeba szczególnie sprawdzić stan prowadnic, wrzeciona, instalacji elektrycznej, osłon i mechanizmów blokujących. Sama masywna konstrukcja nie oznacza jeszcze dobrej dokładności.
Najczęstsze błędy podczas pracy
Najpoważniejsze błędy przy frezowaniu elementów schodów dotyczą zwykle mocowania, ustawienia i doboru narzędzia.
- Niewłaściwe bazowanie materiału – powoduje przesunięcie gniazd lub różnice między lewym i prawym policzkiem.
- Zbyt agresywny zbiór na jedno przejście – zwiększa obciążenie frezu, ryzyko wyrwania włókien i drgań.
- Nieodpowiedni posuw – zbyt wolny może powodować przypalenia, zbyt szybki pogarsza jakość i przeciąża układ skrawania.
- Tępe lub źle dobrane narzędzie – prowadzi do postrzępionych krawędzi i przegrzewania materiału.
- Słabe podparcie długich elementów – skutkuje błędami wymiarowymi przy końcach i środku detalu.
- Pomijanie próbnych przejść – przy złożonych profilach lub nowych szablonach to częsta przyczyna kosztownych pomyłek.
W frezarkach istnieje także ryzyko odrzutu materiału. Dochodzi do niego wtedy, gdy detal zostaje gwałtownie pochwycony przez obracające się narzędzie i wyrzucony lub szarpnięty. Ryzyko rośnie przy niestabilnym prowadzeniu, słabym mocowaniu, błędnym kierunku posuwu, zużytym frezie i nadmiernym zbiorze. Dlatego element musi być pewnie unieruchomiony, a kierunek prowadzenia zgodny z technologią i instrukcją maszyny.
Konserwacja i bezpieczeństwo
Frezarka do schodów pracuje często na dużych, ciężkich i drogich elementach, więc zaniedbania eksploatacyjne szybko przekładają się na straty materiałowe i zagrożenie dla operatora. Podstawą jest regularne czyszczenie stołów, prowadnic, docisków, osłon i króćców odciągowych.
Należy systematycznie kontrolować:
- stan frezów i mocowania narzędzia,
- luzy na prowadnicach i mechanizmach regulacji,
- hałas, temperaturę i płynność pracy wrzeciona,
- stan przewodów, wyłączników i elementów elektrycznych,
- skuteczność odciągu trocin i pyłu,
- zużycie szablonów, rolek kopiujących i punktów bazowych.
Przed wymianą frezu, usuwaniem zakleszczonego materiału, regulacją lub czyszczeniem strefy roboczej maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta. Nie wolno regulować położenia narzędzia podczas ruchu ani dotykać obracającego się frezu. Osłony, wyłączniki awaryjne i dociski muszą być sprawne i stosowane zgodnie z przeznaczeniem.
Operator powinien używać ochrony oczu i słuchu. W przypadku maszyn obrotowych rękawice nie są uniwersalnym środkiem ochrony, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez narzędzie lub obracające się elementy. Bezpieczniejsza jest organizacja pracy oparta na prawidłowym mocowaniu detalu, zachowaniu dystansu od strefy skrawania i sprawnym odpylaniu.
FAQ: Czy frezarka do schodów to zawsze osobna, specjalistyczna maszyna?
Nie zawsze. W wielu warsztatach funkcję frezarki do schodów pełni odpowiednio skonfigurowana frezarka górnowrzecionowa, kopiarka lub CNC. O specjalizacji decydują głównie oprzyrządowanie, szablony i sposób mocowania elementów.
FAQ: Jakie elementy schodów obrabia się na takiej frezarce najczęściej?
Najczęściej są to policzki, stopnie, podstopnice, słupki, tralki oraz poręcze. Typowe operacje obejmują frezowanie gniazd, wpustów, profili krawędziowych i połączeń montażowych.
FAQ: Czy większa moc silnika oznacza lepszą frezarkę do schodów?
Nie. Moc jest ważna, ale równie istotne są sztywność konstrukcji, stan wrzeciona, jakość prowadnic, stabilność mocowania i możliwość dokładnego bazowania długich elementów. W praktyce słaba konstrukcja z mocnym silnikiem nie zapewni dobrej jakości obróbki.
FAQ: Czy jedną prędkością obrotową można obrabiać wszystkie elementy schodów?
Nie. Prędkość obrotową dobiera się do średnicy frezu, rodzaju narzędzia, materiału i typu operacji. Należy stosować wartości zgodne z dokumentacją maszyny oraz dopuszczalnymi parametrami producenta frezu.
FAQ: Kiedy warto wybrać CNC zamiast frezarki szablonowej?
CNC ma przewagę wtedy, gdy produkcja obejmuje wiele zmiennych kształtów, elementy łukowe, częste zmiany projektu albo potrzebę wysokiej powtarzalności przy większej liczbie sztuk. Frezarka szablonowa bywa jednak bardziej opłacalna przy prostszych i powtarzalnych pracach w mniejszym warsztacie.
FAQ: Jak rozpoznać, że frez jest źle dobrany lub zużyty?
Objawami są przypalenia, postrzępione włókna, wzrost oporu skrawania, gorsza jakość powierzchni, hałas i drgania. Zużyte narzędzie może też zwiększać ryzyko odrzutu materiału i przeciążać wrzeciono.
FAQ: Na co uważać przy zakupie używanej frezarki do schodów?
Najważniejsze są luzy na prowadnicach, stan wrzeciona i łożysk, kompletność osłon, sprawność instalacji elektrycznej, zużycie stołów i docisków oraz dostępność dokumentacji i części. Trzeba też sprawdzić, czy maszyna zachowuje powtarzalność ustawień.
FAQ: Czy odpylanie ma wpływ tylko na porządek w warsztacie?
Nie. Dobre odpylanie wpływa także na bezpieczeństwo zdrowotne, ogranicza ryzyko pożarowe, poprawia widoczność strefy obróbki i może podnosić jakość frezowania dzięki lepszemu usuwaniu wiórów z miejsca skrawania.
O autorze