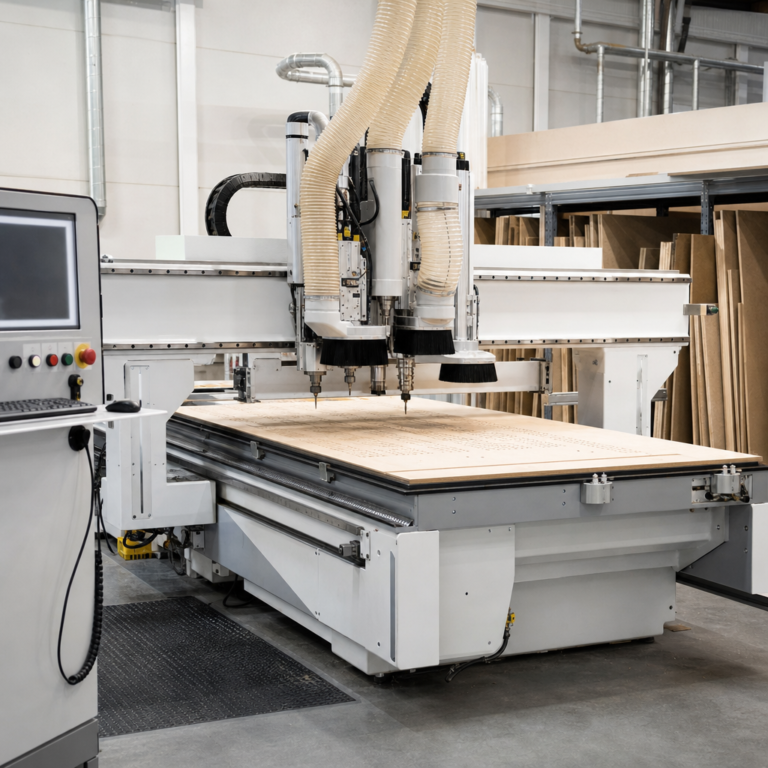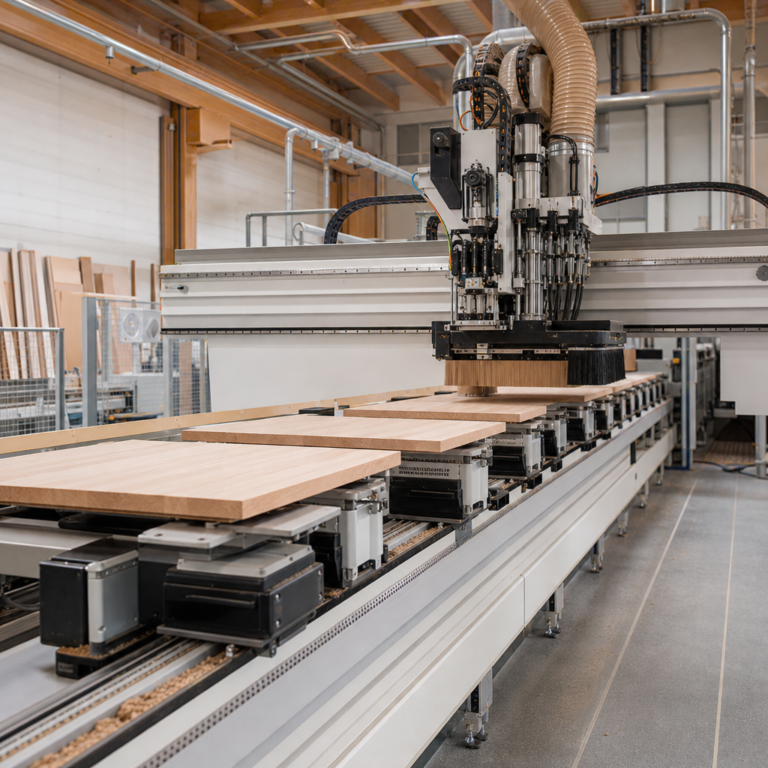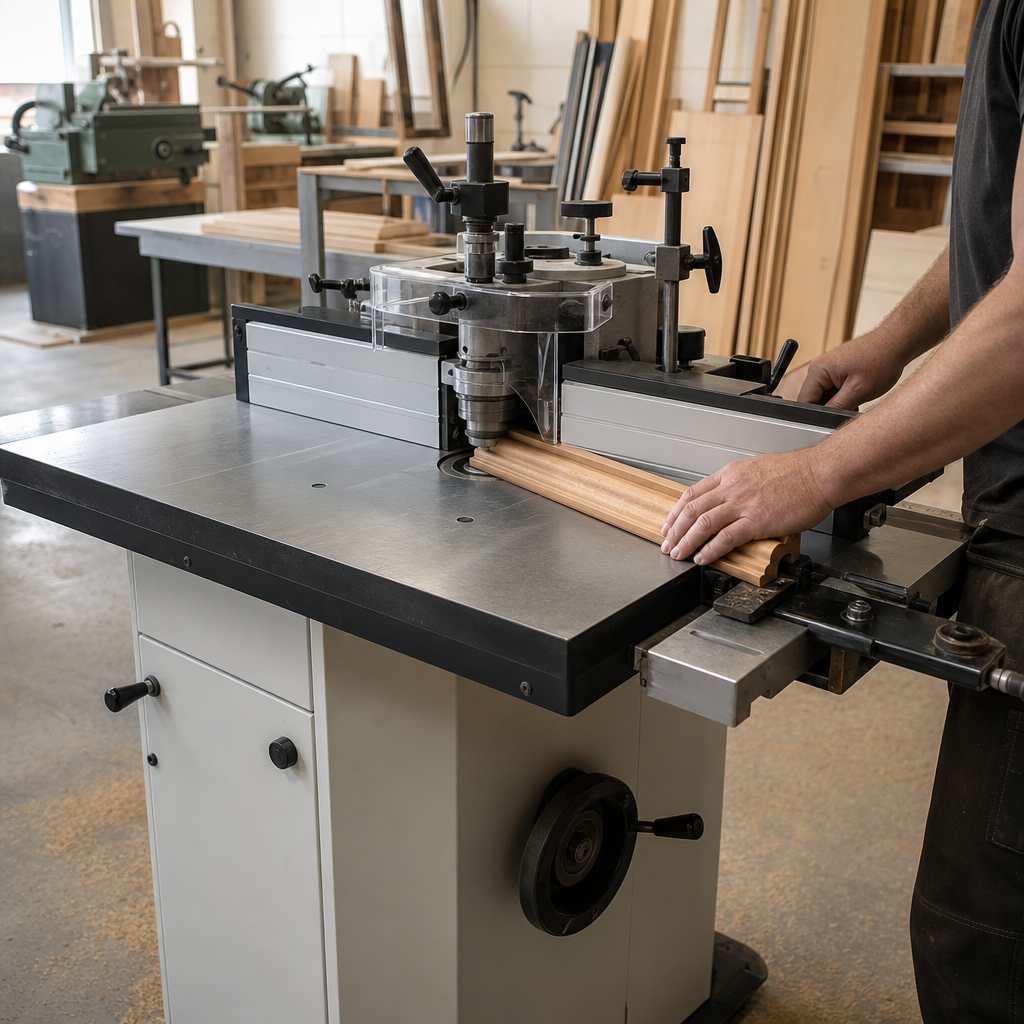
Frezarka do listew to w praktyce najczęściej odmiana frezarki do drewna przeznaczonej do obróbki długich, wąskich elementów, takich jak listwy wykończeniowe, przyszybowe, maskujące, przypodłogowe czy ramiakowe. Nie jest to jedna ściśle znormalizowana klasa maszyn, dlatego pod tą nazwą spotyka się zarówno frezarki dolnowrzecionowe z odpowiednim oprzyrządowaniem, jak i wyspecjalizowane profilarki do listew z posuwem mechanicznym. Najważniejsze jest to, że maszyna ma zapewnić powtarzalne profilowanie, rowkowanie, fazowanie albo kształtowanie przekroju przy stabilnym prowadzeniu długiego materiału. W stolarni o większej wydajności kluczowe stają się nie tylko parametry wrzeciona, ale także długość stołów pomocniczych, dociski, posuw i skuteczne odpylanie.
Czym jest i do czego służy frezarka do listew?
Frezarka do listew służy do obróbki drewna litego, materiałów drewnopochodnych oraz w niektórych zastosowaniach kompozytów drewnianych w formie długich, stosunkowo wąskich elementów. Jej zadaniem jest nadanie listwie określonego profilu, wykonanie wręgu, rowka, pióra, wpustu, zaokrąglenia, fazy lub ozdobnego kształtu.
W odróżnieniu od maszyn przeznaczonych głównie do obróbki płyt, tutaj priorytetem jest bezpieczne i precyzyjne prowadzenie detalu o małym przekroju i dużej długości. To właśnie dlatego sama frezarka nie wystarcza: znaczenie mają również prowadnice, dociski, podajniki rolkowe i stoły podawczo-odbiorcze.
Urządzenie stosuje się między innymi do produkcji:
- listew przypodłogowych,
- listew opaskowych i maskujących,
- listew przyszybowych,
- elementów ram i ramiaków,
- dekoracyjnych listew meblowych,
- wąskich profili konstrukcyjnych z drewna litego.
W praktyce warsztatowej frezarka do listew bywa oparta na frezarce dolnowrzecionowej, ponieważ ten typ obrabiarki dobrze nadaje się do seryjnego profilowania krawędzi i kształtowania przekroju. W mniejszych zakładach część zadań wykonuje też frezarka górnowrzecionowa z prowadnicą lub stołem frezarskim, ale przy długich seriach i większych przekrojach najczęściej ustępuje miejsca rozwiązaniom stacjonarnym.
Jak działa?
Zasada działania frezarki do listew polega na skrawaniu materiału obracającym się narzędziem wieloostrzowym, czyli frezem lub głowicą frezarską. Narzędzie wykonuje ruch obrotowy wokół osi wrzeciona, natomiast materiał wykonuje ruch posuwowy względem narzędzia. Posuw może być ręczny albo mechaniczny, najczęściej realizowany przez podajnik rolkowy w pracy seryjnej.
Podstawowy efekt obróbki to uzyskanie wymaganego kształtu powierzchni lub przekroju listwy. Może to być proste zbieranie materiału z jednej krawędzi, wykonanie rowka centralnego, sfazowanie obu boków albo pełne profilowanie ozdobne.
Na jakość obróbki wpływają jednocześnie:
- średnica i geometria frezu,
- prędkość obrotowa wrzeciona,
- kierunek i stabilność posuwu,
- głębokość skrawania,
- gatunek i wilgotność drewna,
- sztywność mocowania oraz docisku materiału.
Przy obróbce listew szczególnie ważne jest zjawisko odrzutu. Powstaje ono wtedy, gdy obrabiany element zostanie gwałtownie pochwycony przez frez wskutek niewłaściwego prowadzenia, zbyt dużego zbioru, luzu na prowadnicach, tępego narzędzia albo nieprawidłowego kierunku posuwu. Ryzyko odrzutu rośnie przy elementach wąskich, krótkich lub skręconych, dlatego w praktyce nie powinno się obrabiać listew „z ręki” bez odpowiednich docisków i osłon, jeśli technologia wymaga stabilnego prowadzenia przy wrzecionie.
Budowa i najważniejsze elementy
Typowa frezarka do listew oparta na konstrukcji dolnowrzecionowej składa się z kilku podstawowych zespołów roboczych i pomocniczych.
Wrzeciono i układ napędowy
Wrzeciono to centralny element maszyny, na którym mocuje się frez lub głowicę. Odpowiada ono za przeniesienie momentu obrotowego i zachowanie osiowości narzędzia. Dla jakości pracy kluczowe są: małe bicie, sztywność, stan łożysk oraz zgodność obrotów z zakresem dopuszczonym przez producenta narzędzia.
Stół roboczy i przykładnice
Stół musi być płaski, stabilny i odporny na odkształcenia. W obróbce długich listew duże znaczenie mają przykładnice wejściowa i wyjściowa oraz możliwość ich dokładnego ustawienia. To one decydują o podparciu materiału przed i za strefą skrawania.
Osłony, dociski i podajnik
Osłony ograniczają dostęp do strefy niebezpiecznej i pomagają kierować strumień wiórów do odciągu. Dociski pionowe i poziome stabilizują detal. Wydajna produkcja listew zwykle wymaga posuwu mechanicznego, ponieważ poprawia on powtarzalność, bezpieczeństwo i jakość powierzchni.
Układ regulacji
Regulacja obejmuje położenie wrzeciona, wysokość narzędzia, ustawienie prowadnic i niekiedy zmianę prędkości obrotowej. Nie ma jednych uniwersalnych obrotów właściwych dla każdej operacji. Dobór zależy od średnicy frezu, rodzaju materiału, konstrukcji narzędzia i charakteru obróbki.
Odpylanie
Przy frezowaniu powstają zarówno większe wióry, jak i drobny pył drzewny. Króciec odciągowy i odpowiednio dobrana instalacja odpylająca są niezbędne nie tylko dla czystości stanowiska, ale też dla bezpieczeństwa zdrowotnego i pożarowego. Skuteczności odciągu nie ocenia się wyłącznie po średnicy króćca, lecz po całym układzie przepływu powietrza, szczelności i filtracji.
Najważniejsze parametry robocze
Przy wyborze i ustawianiu frezarki do listew warto skupić się na parametrach, które realnie wpływają na obróbkę, a nie tylko na danych katalogowych.
- Średnica i typ narzędzia wpływają na możliwy profil, promienie przejść i obciążenie wrzeciona.
- Zakres obrotów wrzeciona musi być dopasowany do narzędzia i materiału.
- Wysokość robocza wrzeciona decyduje o zakresie ustawień dla różnych przekrojów listew.
- Sztywność stołu i prowadnic wpływa na dokładność i powtarzalność profilu.
- Możliwość współpracy z posuwem mechanicznym jest bardzo ważna przy produkcji seryjnej.
Sama moc silnika nie przesądza o możliwościach maszyny. Równie istotne są: kultura pracy napędu, średnica wrzeciona, jakość mocowania narzędzia, masa maszyny i geometria całego układu.
Zastosowania w praktyce stolarskiej
Frezarka do listew sprawdza się wszędzie tam, gdzie trzeba wykonać wiele elementów o tym samym przekroju. Najczęstsze operacje to:
- profilowanie jednej lub dwóch krawędzi,
- rowkowanie pod uszczelki, szkło lub elementy montażowe,
- frezowanie pióra i wpustu,
- wykonywanie wręgów,
- kształtowanie dekoracyjnych przekrojów,
- kalibrowanie wymiaru po wcześniejszym przygotowaniu materiału.
Ważne jest właściwe rozróżnienie funkcji maszyn. Frezarka do listew nie zastępuje wyrówniarki ani grubościówki w przygotowaniu krzywego surowca. Jeżeli listwa ma skręcony lub łukowaty materiał wejściowy, najpierw trzeba przygotować powierzchnie bazowe na odpowiednich obrabiarkach, a dopiero potem profilować.
Narzędzia frezarskie do listew
W obróbce listew stosuje się frezy trzpieniowe, frezy nasadzane oraz głowice profilowe z nożami wymiennymi. Dobór narzędzia powinien uwzględniać:
- kształt wykonywanego profilu,
- maksymalne dopuszczalne obroty,
- kierunek obrotów i kierunek skrawania,
- materiał ostrzy, na przykład HM lub inne rozwiązania zgodne z przeznaczeniem,
- liczbę ostrzy i geometrię natarcia,
- rodzaj drewna i oczekiwaną jakość powierzchni.
Narzędzie tępe lub zabrudzone żywicą pogarsza jakość powierzchni, zwiększa obciążenie napędu, podnosi temperaturę skrawania i może sprzyjać przypaleniom. Nie wolno stosować frezu poza zakresem obrotów określonym przez producenta.
Posuw, jakość powierzchni i wydajność
Posuw ma bezpośredni wpływ na ślad narzędzia, obciążenie ostrzy i wydajność produkcji. Zbyt szybki posuw może powodować wyrwania włókien, falowanie powierzchni i przeciążenie układu. Zbyt wolny sprzyja przypaleniom, nadmiernemu nagrzewaniu oraz osadzaniu się żywicy na krawędziach skrawających.
Przy listwach długich szczególnie ważna jest równomierność posuwu. Dlatego w produkcji powtarzalnej korzystne jest stosowanie podajnika rolkowego zamiast prowadzenia ręcznego. Podajnik ogranicza błędy wynikające ze zmiennej siły nacisku operatora i poprawia bezpieczeństwo, bo ręce znajdują się dalej od narzędzia.
Dokładność i powtarzalność obróbki
Dokładność wykonania listwy zależy nie tylko od klasy samej maszyny. Duże znaczenie mają również:
- prostoliniowość materiału wejściowego,
- jednakowy przekrój półfabrykatu,
- prawidłowe ustawienie przykładnic,
- brak luzów na wrzecionie i osprzęcie,
- stan frezu,
- podparcie długiego elementu na wejściu i wyjściu.
Jeżeli listwy różnią się szerokością albo są skręcone, nawet dobrze ustawiona frezarka nie zapewni identycznego efektu. W praktyce o jakości końcowej decyduje cały ciąg technologiczny, od przygotowania surowca po końcową kontrolę przekroju.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Typ wrzeciona | Sposób mocowania i prowadzenia narzędzia frezarskiego | Wpływa na zakres stosowanych frezów, sztywność i kulturę pracy | Bicie wrzeciona, stan łożysk, zgodność z używanymi narzędziami |
| Zakres obrotów | Dostępne prędkości obrotowe wrzeciona | Pozwala dopasować pracę do średnicy frezu i rodzaju drewna | Czy maszyna umożliwia bezpieczne ustawienie zgodne z zaleceniami producenta frezu |
| Średnica narzędzia | Wymiar roboczy frezu lub głowicy | Decyduje o geometrii profilu, obciążeniu i wymaganych obrotach | Maksymalne dopuszczalne obroty narzędzia i miejsce pod osłoną |
| Przykładnice | Elementy prowadzące materiał przy frezie | Wpływają na prostoliniowość posuwu i powtarzalność przekroju | Łatwość regulacji, sztywność, brak luzów i możliwość dokładnego zlicowania |
| Posuw mechaniczny | Automatyczne przesuwanie listwy przez rolki podajnika | Poprawia bezpieczeństwo, wydajność i jednolitość powierzchni | Zakres regulacji posuwu, docisk rolek i możliwość ustawienia do małych przekrojów |
| Stół roboczy | Powierzchnia podparcia obrabianego elementu | Wpływa na stabilność długich listew i dokładność pracy | Płaskość, długość, odporność na zużycie i możliwość rozbudowy o podpory |
| Moc i charakterystyka napędu | Zdolność układu do utrzymania pracy pod obciążeniem | Wpływa na stabilność obróbki przy większych profilach i twardszym drewnie | Nie tylko moc, ale też moment, masa maszyny i sztywność konstrukcji |
| Odpylanie | Usuwanie wiórów i pyłu ze strefy obróbki | Poprawia jakość pracy, widoczność i bezpieczeństwo zdrowotne | Szczelność osłon, przepływ powietrza, filtracja i drożność instalacji |
| Dociski i osłony | Elementy stabilizujące materiał i chroniące operatora | Zmniejszają ryzyko odrzutu i poprawiają powtarzalność obróbki | Zakres regulacji, stan techniczny i zgodność z rodzajem wykonywanej operacji |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do listew powinien wynikać z rodzaju produkcji, a nie z samej nazwy urządzenia. Dla hobbysty lub małego warsztatu znaczenie mają kompaktowe wymiary, możliwość częstego przezbrajania i umiarkowane wymagania przestrzenne. W zakładzie usługowym ważniejsze stają się sztywność, szybkość ustawień i kompatybilność z posuwem mechanicznym. W produkcji seryjnej liczy się przede wszystkim powtarzalność i bezpieczne prowadzenie długich elementów.
Przy wyborze warto ocenić:
- jakie przekroje listew będą wykonywane,
- czy materiał to drewno lite, MDF, sklejka czy materiał powlekany,
- czy obróbka będzie jednostkowa, małoseryjna czy ciągła,
- jak często zmienia się profil narzędzia,
- czy warsztat ma odpowiednie zasilanie i wydajne odpylanie,
- czy dostępny jest serwis oraz części zamienne.
Jeżeli rozważana jest maszyna używana, trzeba skontrolować luzy wrzeciona, stan łożysk, prostoliniowość stołu, kompletność osłon, instalację elektryczną i działanie mechanizmów regulacyjnych. Stara ciężka maszyna może być bardzo dobra, ale nie jest automatycznie lepsza od nowej tylko dlatego, że ma dużą masę.
Najczęstsze błędy podczas pracy
W obróbce listew błędy operatora szybko przekładają się na jakość i bezpieczeństwo. Najczęściej spotykane problemy to:
- dobór nieodpowiedniego frezu do przekroju i materiału,
- ustawienie zbyt dużej głębokości zbioru w jednym przejściu,
- prowadzenie cienkiej listwy bez docisków lub podajnika,
- zbyt wolny lub zbyt szybki posuw,
- obróbka materiału skręconego, nierównego lub z luźnymi sękami,
- praca tępym albo zabrudzonym narzędziem,
- niewłaściwe ustawienie przykładnicy względem średnicy frezu,
- pomijanie prób na odcinku testowym przed serią.
Błędem jest także przypisywanie wszelkich niedokładności samej maszynie. W praktyce wiele problemów wynika z jakości przygotowania półfabrykatu, złej geometrii materiału albo niestabilnego podparcia długiej listwy.
Konserwacja i bezpieczeństwo
Regularna konserwacja frezarki do listew obejmuje czyszczenie stołu, osłon i króćców odciągowych, kontrolę stanu wrzeciona, prowadnic, docisków oraz elementów napędowych. Trzeba również monitorować stan frezów i głowic, ponieważ uszkodzone lub stępione narzędzia zwiększają obciążenie maszyny i pogarszają jakość skrawania.
Nie należy podawać sztywnych terminów smarowania czy wymiany części bez instrukcji konkretnego producenta. Właściwa praktyka to wykonywanie przeglądów zgodnie z dokumentacją maszyny i intensywnością użytkowania.
Najważniejsze zasady bezpieczeństwa to:
- praca z zamontowanymi i prawidłowo ustawionymi osłonami,
- stosowanie docisków oraz posuwu mechanicznego tam, gdzie jest to uzasadnione technologicznie,
- używanie ochrony oczu i słuchu,
- zapewnienie skutecznego odpylania,
- niedokonywanie regulacji podczas ruchu narzędzia,
- nieusuwanie zakleszczonego materiału przed odłączeniem maszyny od zasilania i zabezpieczeniem przed przypadkowym uruchomieniem,
- niedotykanie obracającego się frezu i niezatrzymywanie go ręką.
Przy maszynach obrotowych rękawice nie są uniwersalnym środkiem ochronnym, ponieważ w pewnych sytuacjach mogą zostać pochwycone przez narzędzie. Dobór środków ochrony indywidualnej powinien być zgodny z instrukcją maszyny, oceną ryzyka i charakterem wykonywanej operacji.
FAQ
Czy frezarka do listew to zawsze frezarka dolnowrzecionowa?
Nie. W praktyce najczęściej tak się ją organizuje, ale pod nazwą frezarki do listew mogą występować także profilarki specjalizowane lub stanowiska oparte na innych rozwiązaniach. O zastosowaniu decyduje sposób obróbki długich, wąskich elementów, a nie sama nazwa konstrukcji.
Jakie drewno można obrabiać na frezarce do listew?
Najczęściej drewno lite iglaste i liściaste, a w zależności od narzędzia oraz technologii także MDF, sklejkę i niektóre materiały drewnopochodne. Kluczowe znaczenie ma stan materiału, jego wilgotność, prostoliniowość oraz zgodność z dopuszczalnym zakresem pracy narzędzia.
Czy większa moc silnika zawsze oznacza lepszą maszynę?
Nie. Moc jest ważna, ale o możliwościach frezarki decydują również sztywność korpusu, jakość wrzeciona, stan łożysk, masa maszyny, stabilność prowadnic i prawidłowo dobrane narzędzie. W praktyce słabsza, ale dobrze zbudowana maszyna może pracować lepiej niż mocniejsza o gorszej geometrii.
Dlaczego listwy czasem przypalają się podczas frezowania?
Najczęstsze przyczyny to tępy frez, zbyt wolny posuw, zabrudzenie ostrzy żywicą, nieprawidłowo dobrane obroty albo zbyt duży docisk tarciowy na prowadnicach. Znaczenie ma też gatunek drewna i jego wilgotność.
Czy posuw ręczny wystarczy do produkcji seryjnej?
Do prostych, krótkich serii bywa wystarczający, ale przy większej liczbie elementów posuw mechaniczny zwykle daje lepszą powtarzalność, bezpieczeństwo i stabilność jakości. Szczególnie dotyczy to długich, wąskich listew profilowanych na większej głębokości.
Jak ograniczyć ryzyko odrzutu materiału?
Należy stosować ostre i właściwie dobrane narzędzie, poprawnie ustawić prowadnice i osłony, używać docisków lub podajnika, nie przesadzać z głębokością skrawania oraz prowadzić materiał stabilnie i zgodnie z technologią. Nie powinno się obrabiać elementów zbyt krótkich lub niestabilnych bez odpowiedniego oprzyrządowania.
Czy frezarka do listew zastąpi wyrówniarkę i grubościówkę?
Nie. Frezarka kształtuje profil, ale nie służy przede wszystkim do prostowania krzywego materiału ani uzyskiwania jednakowej grubości z nieprzygotowanych desek. Półfabrykat do profilowania powinien mieć wcześniej wykonane odpowiednie powierzchnie bazowe.
Na co zwrócić uwagę przy zakupie używanej frezarki do listew?
Przede wszystkim na stan wrzeciona, łożysk, prowadnic, stołu, instalacji elektrycznej, kompletność osłon i możliwość współpracy z odciągiem. Warto też sprawdzić dostępność części, dokumentację oraz to, czy maszyna daje się dokładnie wyregulować bez nadmiernych luzów.
O autorze