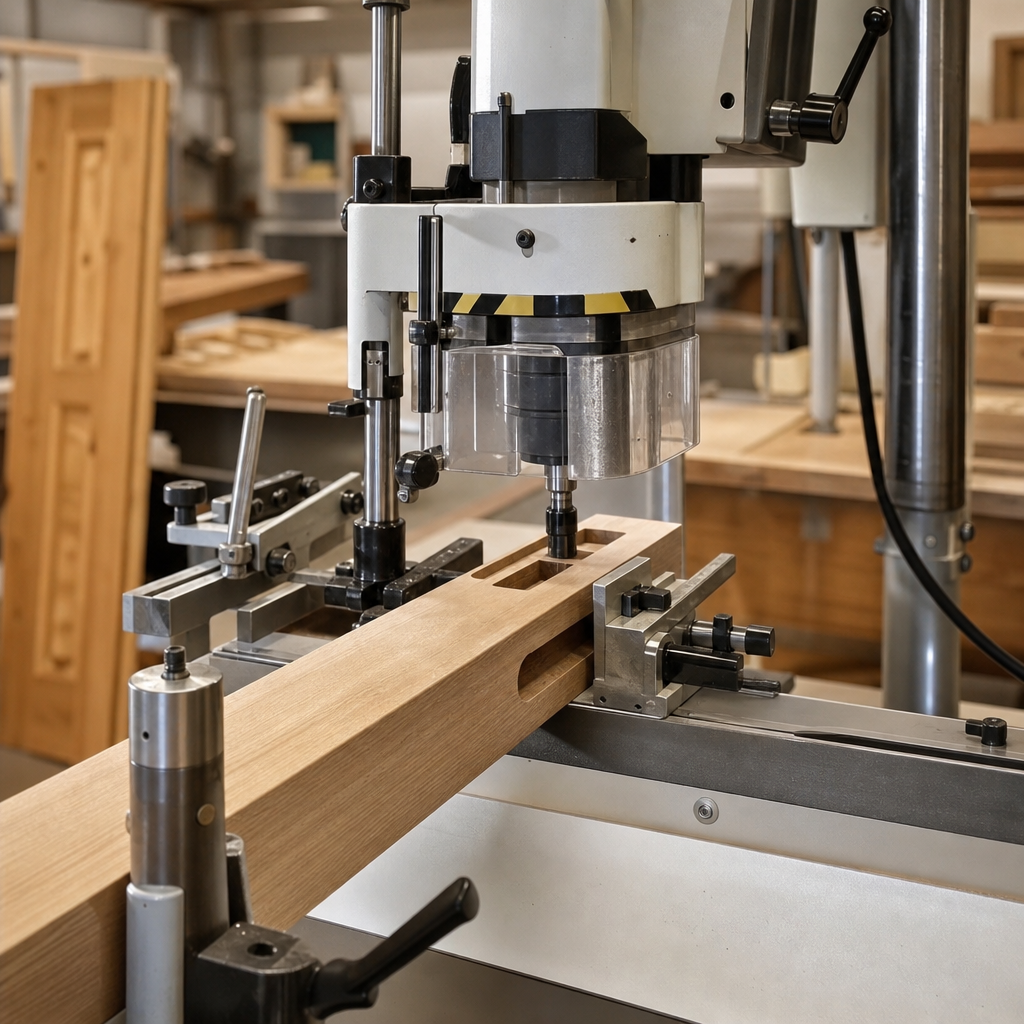
Frezarka do zamków drzwiowych to wyspecjalizowana maszyna stolarska przeznaczona do wykonywania gniazd pod zamki, kasety i elementy okuć w skrzydłach drzwiowych. W praktyce warsztatowej liczy się tu przede wszystkim powtarzalność, osiowość obróbki oraz możliwość szybkiego ustawienia maszyny do różnych szerokości i grubości drzwi. To urządzenie nie zastępuje uniwersalnej frezarki górnowrzecionowej w każdej pracy, lecz rozwiązuje bardzo konkretny problem technologiczny: szybkie i dokładne przygotowanie kieszeni oraz otworów pod osprzęt drzwiowy. Dobrze dobrana frezarka do zamków skraca czas montażu, ogranicza ryzyko błędów i ułatwia obróbkę seryjną.
Czym jest i do czego służy frezarka do zamków drzwiowych?
Frezarka do zamków drzwiowych to obrabiarka przeznaczona do obróbki drewna litego, materiałów drewnopochodnych oraz w wielu przypadkach także skrzydeł drzwiowych z ramiakiem drewnianym i wypełnieniem. Jej podstawowym zadaniem jest wykonanie podłużnego gniazda w krawędzi drzwi pod korpus zamka oraz, zależnie od wyposażenia i technologii pracy, przygotowanie otworów pod trzpień klamki, wkładkę bębenkową lub szyld.
Maszyna znajduje zastosowanie przede wszystkim przy:
- produkcji drzwi wewnętrznych i zewnętrznych,
- stolarskim dopasowywaniu skrzydeł drzwiowych na montażu,
- obróbce drzwi surowych przed lakierowaniem lub okleinowaniem,
- pracach serwisowych i renowacyjnych, jeśli wymagane jest precyzyjne pogłębienie albo przesunięcie gniazda zamka.
W odróżnieniu od uniwersalnych frezarek ręcznych z szablonem, frezarka do zamków drzwiowych jest projektowana pod konkretną grupę operacji. Dzięki temu zapewnia lepsze bazowanie względem krawędzi skrzydła, stabilniejsze prowadzenie narzędzia i łatwiejsze zachowanie osi zamka na całej długości frezowania.
Jak działa?
Zasada działania zależy od konstrukcji, ale rdzeń procesu pozostaje podobny. Obrabianym materiałem jest skrzydło drzwiowe ustawione pionowo lub poziomo, zamocowane w uchwytach, szczękach albo dociskach maszyny. Narzędziem jest frez osadzony we wrzecionie, najczęściej walcowy lub trzpieniowy, dobrany do szerokości i charakteru wykonywanego gniazda.
Ruch narzędzia to ruch obrotowy frezu wokół własnej osi. W zależności od maszyny dochodzi do tego ruch posuwowy głowicy wzdłuż drzwi, ruch zagłębiania frezu w materiał albo ruch wahadłowy zespołu roboczego.
Ruch materiału zwykle jest ograniczony do ustawienia i zamocowania elementu przed obróbką. W większości frezarek to narzędzie porusza się względem nieruchomego skrzydła. W niektórych rozwiązaniach materiał można dodatkowo przestawiać względem ograniczników, aby ustawić pozycję zamka od czoła lub od określonej wysokości.
Podstawowy efekt obróbki to wykonanie prostego, osiowego i powtarzalnego gniazda pod korpus zamka. Przy zastosowaniu odpowiednich przystawek lub kolejnych operacji można też przygotować czoło pod blachę zaczepową zamka oraz otwory przelotowe pod osprzęt.
Urządzenie jest przeznaczone do prac, w których liczy się dokładność położenia, właściwa głębokość obróbki i zachowanie geometrii względem wąskiej krawędzi skrzydła. To szczególnie ważne przy nowoczesnych zamkach magnetycznych, wielopunktowych oraz przy drzwiach z cienkimi okleinami, gdzie błąd frezowania bywa trudny do ukrycia.
Budowa i najważniejsze elementy
Konstrukcja frezarki do zamków drzwiowych może być mobilna, stołowa albo stacjonarna, ale kilka elementów występuje niemal zawsze.
- Wrzeciono – przenosi napęd na frez. Jego sztywność i dokładność bicia wpływają na jakość gniazda oraz trwałość narzędzia.
- Frez – narzędzie skrawające wykonujące obróbkę. Dobiera się je do szerokości zamka, materiału drzwi i wymaganej jakości powierzchni.
- Układ prowadzenia – prowadnice liniowe, listwy lub sanie odpowiadają za prostoliniowy ruch zespołu roboczego. To one w dużej mierze decydują o równoległości i osiowości gniazda.
- Dociski i system bazowania – utrzymują skrzydło w stałym położeniu. Bazowanie względem czoła, krawędzi i płaszczyzn drzwi musi być powtarzalne.
- Ograniczniki głębokości i długości – pozwalają ustawić zasięg frezowania bez konieczności każdorazowego odmierzania gniazda.
- Napęd – może być realizowany przez silnik elektryczny z przekazaniem mocy bezpośrednio lub pośrednio na wrzeciono.
- Osłony i odpylanie – ograniczają kontakt z narzędziem i odprowadzają wióry oraz pył z miejsca skrawania.
W praktyce o jakości maszyny nie decyduje wyłącznie moc silnika. Równie ważne są sztywność korpusu, precyzja prowadnic, łatwość regulacji oraz stabilność mocowania drzwi. Przy długich, wąskich gniazdach nawet niewielki luz mechaniczny może powodować bicie frezu, poszerzenie kieszeni albo falowanie ścianek.
Kluczowe parametry robocze
Przy frezarce do zamków nie należy patrzeć tylko na katalogową moc. Znaczenie praktyczne mają przede wszystkim zakres długości wykonywanego gniazda, maksymalna głębokość frezowania, dopuszczalna grubość i szerokość skrzydła oraz możliwości regulacji położenia narzędzia względem osi drzwi.
Istotna jest także prędkość obrotowa wrzeciona, ale nie istnieje jedna uniwersalna wartość właściwa dla każdej operacji. Dobór zależy od średnicy frezu, materiału skrzydła, geometrii ostrza, rodzaju skrawania i zaleceń producenta narzędzia. Zbyt wysokie obroty mogą powodować przegrzewanie i przypalenia, a zbyt niskie pogarszać jakość powierzchni i zwiększać obciążenie mechaniczne.
Dobór frezu i wpływ narzędzia na jakość gniazda
Frez jest elementem, który bezpośrednio decyduje o jakości obróbki. W pracach związanych z zamkami najczęściej stosuje się frezy trzpieniowe o geometrii dostosowanej do drewna lub materiałów drewnopochodnych. Znaczenie ma średnica, długość robocza, liczba ostrzy, materiał wykonania oraz dopuszczalne maksymalne obroty.
W praktyce warsztatowej należy zwrócić uwagę na kilka kwestii:
- średnica frezu wpływa na szerokość gniazda i promień w narożach,
- długość robocza musi odpowiadać wymaganej głębokości bez przeciążania narzędzia,
- ostry frez zmniejsza ryzyko wyrwań na krawędziach okleiny,
- narzędzie stępione zwiększa temperaturę, obciążenie wrzeciona i pogarsza prostoliniowość prowadzenia.
Nie wolno stosować frezu poza zakresem dopuszczalnych obrotów producenta. Równie ważny jest prawidłowy kierunek obrotów oraz właściwe osadzenie trzpienia w oprawie lub tulei zaciskowej.
Zastosowanie w warsztacie i na montażu
Frezarki do zamków drzwiowych występują zarówno jako maszyny warsztatowe, jak i urządzenia przenośne dla ekip montażowych. W zakładzie produkcyjnym najważniejsza bywa wydajność i powtarzalność przy dużej liczbie podobnych skrzydeł. Na montażu liczy się mobilność, szybkie bazowanie i możliwość pracy na już osadzonych lub dopasowanych drzwiach.
W seryjnej produkcji frezarka pozwala ograniczyć czas trasowania i ręcznego dopasowywania zamków. W pracach jednostkowych ważniejsza jest elastyczność ustawień, możliwość pracy z różnymi typami okuć i łatwa zmiana pozycji obróbki.
Dokładność obróbki i stabilność procesu
Dokładność wykonania gniazda zależy od całego układu technologicznego, a nie tylko od samej maszyny. Znaczenie mają:
- sztywność konstrukcji,
- luzy na prowadnicach,
- stan wrzeciona i łożysk,
- jakość zamocowania skrzydła,
- kalibracja ograniczników,
- stan i geometria frezu,
- jednorodność materiału drzwi.
Drzwi z elementami klejonymi warstwowo, płytami MDF, HDF lub okleinami mogą reagować inaczej na skrawanie niż lite drewno. Zmienia się wtedy opór cięcia, ilość pyłu i tendencja do wyrwań. Dlatego ustawienia sprawdzające się na jednym typie skrzydła nie zawsze dają taki sam efekt na innym.
Odpylanie i warunki pracy
Podczas frezowania zamków powstają zarówno wióry, jak i drobny pył drzewny. Maszyna powinna współpracować z odciągiem przez odpowiedni króciec odciągowy, ale sama średnica króćca nie przesądza o skuteczności. Liczy się także przepływ powietrza, szczelność instalacji, konstrukcja osłony i rodzaj filtrowania.
Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe. W praktyce oznacza to konieczność regularnego czyszczenia strefy roboczej, unikania gromadzenia pyłu przy silniku i prowadnicach oraz kontrolowania drożności układu odciągowego.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Zakres długości gniazda | Maksymalna i minimalna długość frezowanej kieszeni | Decyduje, jakie zamki da się obrabiać bez dodatkowych operacji | Czy regulacja jest szybka i powtarzalna oraz czy ograniczniki są czytelne |
| Głębokość frezowania | Jak głęboko frez może wejść w krawędź drzwi | Wpływa na możliwość osadzania różnych korpusów zamków | Stabilność ogranicznika i łatwość odczytu nastawy |
| Zakres grubości drzwi | Jakie skrzydła można zamocować i obrabiać | Ma znaczenie przy drzwiach przylgowych, bezprzylgowych i technicznych | Rodzaj docisków, powierzchnie bazowe i ryzyko uszkodzenia okleiny |
| Prędkość obrotowa wrzeciona | Liczba obrotów frezu na minutę | Wpływa na jakość skrawania, temperaturę i obciążenie narzędzia | Zgodność z frezem, materiałem i zaleceniami producenta |
| Sztywność prowadnic | Odporność układu ruchomego na ugięcia i luzy | Bezpośrednio wpływa na prostoliniowość i szerokość gniazda | Płynność pracy, brak zacięć i powtarzalność ruchu |
| System bazowania | Sposób ustawiania maszyny względem krawędzi i czoła skrzydła | Warunkuje pozycję zamka i zgodność z okuciami | Czy baza jest pewna, nie uszkadza powierzchni i umożliwia szybkie powtórzenie ustawienia |
| Mocowanie materiału | Rodzaj docisków i uchwytów skrzydła | Wpływa na bezpieczeństwo i dokładność obróbki | Siła docisku, łatwość regulacji i pewność utrzymania drzwi |
| Odpylanie | Sposób odprowadzania pyłu i wiórów | Poprawia widoczność, zdrowie operatora i kulturę pracy | Drożność króćca, skuteczność osłony i współpracę z instalacją odciągową |
| Dostęp do regulacji | Ergonomia ustawiania parametrów obróbki | Ma wpływ na czas przezbrojenia i ograniczenie błędów operatora | Czy skale są czytelne, a blokady pewne i odporne na przestawienie |
Jak dobrać maszynę do zastosowania?
Wybór frezarki do zamków drzwiowych powinien wynikać z rodzaju pracy, a nie z samej liczby funkcji. Hobbysta lub mały warsztat wykonujący pojedyncze skrzydła będzie potrzebował raczej urządzenia prostego, kompaktowego i łatwego do przezbrojenia. Stolarnia usługowa obsługująca wiele typów drzwi zwróci większą uwagę na zakres regulacji, szybkość ustawień i możliwość pracy z różnymi okuciami. Zakład produkcyjny będzie oczekiwał wysokiej powtarzalności, trwałości układu prowadzenia oraz dobrej integracji z organizacją stanowiska.
Przed zakupem warto ocenić:
- jakie typy zamków są najczęściej obrabiane,
- czy praca odbywa się głównie w warsztacie czy na montażu,
- jakie są typowe grubości i konstrukcje skrzydeł,
- czy potrzebna jest obróbka jednostkowa czy seryjna,
- jakie zasilanie i odpylanie są dostępne na stanowisku,
- czy zapewniony jest serwis i dostępność części eksploatacyjnych.
Przy maszynach używanych należy sprawdzić luzy na prowadnicach, stan wrzeciona, łożysk, docisków, elementów elektrycznych i zabezpieczeń. Sama masywna budowa nie gwarantuje dokładności, jeśli zużyte są powierzchnie bazowe lub układ przesuwu.
Najczęstsze błędy podczas pracy
Najczęstszy problem to błędne bazowanie maszyny względem skrzydła. Nawet dobrze ustawiona głębokość frezowania nie pomoże, jeśli oś zamka będzie przesunięta względem krawędzi lub wysokości montażowej.
Do typowych błędów należą:
- niewystarczające zamocowanie drzwi, powodujące drgania i rozszerzenie gniazda,
- używanie stępionego frezu, co zwiększa nagrzewanie i ryzyko wyrwań,
- zbyt agresywny posuw, prowadzący do przeciążenia narzędzia i pogorszenia jakości powierzchni,
- próba wykonania zbyt dużej głębokości jednym przejściem,
- pomijanie kontroli wymiaru próbnego na odpadowym elemencie,
- zabrudzone lub zapylone powierzchnie bazowe i dociski,
- regulacja ustawień bez odłączenia maszyny od zasilania.
W frezarkach istnieje też ryzyko odrzutu, choć ma ono inny charakter niż przy pilarkach. Może dojść do gwałtownego szarpnięcia zespołu roboczego lub materiału, gdy frez zostanie zbyt mocno obciążony, narzędzie jest źle zamocowane, posuw jest niestabilny albo skrzydło nie zostało właściwie unieruchomione. Ryzyko zwiększa tępy frez, luźne prowadzenie i próba „dopychania” materiału ręką w pobliżu narzędzia.
Konserwacja i bezpieczeństwo
Bezpieczna eksploatacja zaczyna się od regularnej kontroli stanu technicznego. Przed pracą należy sprawdzić osłony, wyłącznik awaryjny, mocowanie frezu, działanie docisków i drożność odpylania. Maszyna nie powinna być używana, jeśli występują nadmierne luzy, nietypowe drgania lub hałas łożysk.
W zakresie konserwacji podstawowe znaczenie mają:
- czyszczenie prowadnic, stołów bazowych i strefy roboczej,
- kontrola stanu frezów i tulei zaciskowych,
- sprawdzanie łożysk, pasów i elementów ruchomych zgodnie z instrukcją producenta,
- utrzymywanie sprawnego układu odciągowego,
- ochrona powierzchni ślizgowych przed korozją i nalotem żywicznym.
Przed wymianą frezu, usuwaniem zakleszczonego odpadu, regulacją głębokości lub czyszczeniem strefy narzędzia maszynę należy odłączyć i zabezpieczyć przed przypadkowym uruchomieniem zgodnie z instrukcją producenta.
Operator powinien stosować ochronę oczu i słuchu. Ważne jest również skuteczne odpylanie. Rękawice nie są uniwersalnym zabezpieczeniem przy maszynach obrotowych, ponieważ w niektórych sytuacjach mogą zostać pochwycone przez narzędzie. Podczas pracy ręce powinny pozostawać poza strefą skrawania, a materiał musi być utrzymywany przez dociski i układ mocowania, nie przez doraźny nacisk dłonią.
Czy frezarka do zamków drzwiowych nadaje się tylko do drewna litego?
Nie. W praktyce obrabia także wiele materiałów drewnopochodnych stosowanych w skrzydłach drzwiowych, takich jak MDF, HDF czy elementy fornirowane i okleinowane. Trzeba jednak dobrać odpowiedni frez, parametry obróbki i zadbać o skuteczne odpylanie.
Czy jedna prędkość obrotowa wystarczy do wszystkich prac?
Nie. Dobór obrotów zależy od średnicy frezu, materiału, geometrii ostrza, głębokości obróbki i zaleceń producenta narzędzia. Ustawienie niewłaściwych obrotów może pogorszyć powierzchnię i przyspieszyć zużycie frezu.
Co jest ważniejsze: moc silnika czy sztywność maszyny?
Oba elementy są istotne, ale przy precyzyjnym frezowaniu zamków bardzo duże znaczenie ma sztywność konstrukcji i prowadnic. Sama wysoka moc nie zapewni dokładności, jeśli występują luzy, bicie wrzeciona lub słabe mocowanie skrzydła.
Jak uniknąć wyrwań na okleinowanych drzwiach?
Pomaga ostry frez, właściwy kierunek skrawania, stabilny posuw i poprawne podparcie materiału. Warto wykonać próbę na podobnym odpadzie oraz unikać zbyt agresywnego wejścia narzędzia w materiał.
Czy można wykonać całe przygotowanie pod zamek w jednym przejściu?
Zwykle nie jest to zalecane, jeśli gniazdo jest głębokie lub materiał stawia duży opór. Obróbka etapami zmniejsza obciążenie frezu, poprawia kontrolę nad procesem i ogranicza ryzyko przegrzania oraz odchyłek wymiarowych.
Jak często trzeba kontrolować stan frezu?
Regularnie, najlepiej przed każdą serią pracy i po zauważeniu pogorszenia jakości obróbki. Ocenia się ostrość, ślady przegrzania, uszkodzenia krawędzi oraz poprawność mocowania. Konkretne interwały obsługowe powinny wynikać z intensywności użytkowania oraz zaleceń producenta narzędzia i maszyny.
Czy frezarka do zamków zastępuje uniwersalną frezarkę górnowrzecionową?
Nie w pełnym zakresie. To maszyna specjalizowana, zoptymalizowana do wykonywania gniazd i otworów związanych z osprzętem drzwiowym. Uniwersalna frezarka górnowrzecionowa ma szersze zastosowanie, ale zwykle nie daje takiej wygody i powtarzalności przy seryjnej obróbce zamków.
Na co zwrócić uwagę przy zakupie używanej maszyny?
Najważniejsze są luzy na prowadnicach, stan wrzeciona i łożysk, działanie docisków, kompletność osłon, sprawność instalacji elektrycznej, możliwość ustawienia ograniczników oraz dostępność części zamiennych. Warto też ocenić, czy maszyna ma dokumentację i czy jej zabezpieczenia odpowiadają aktualnym wymaganiom eksploatacyjnym.
O autorze