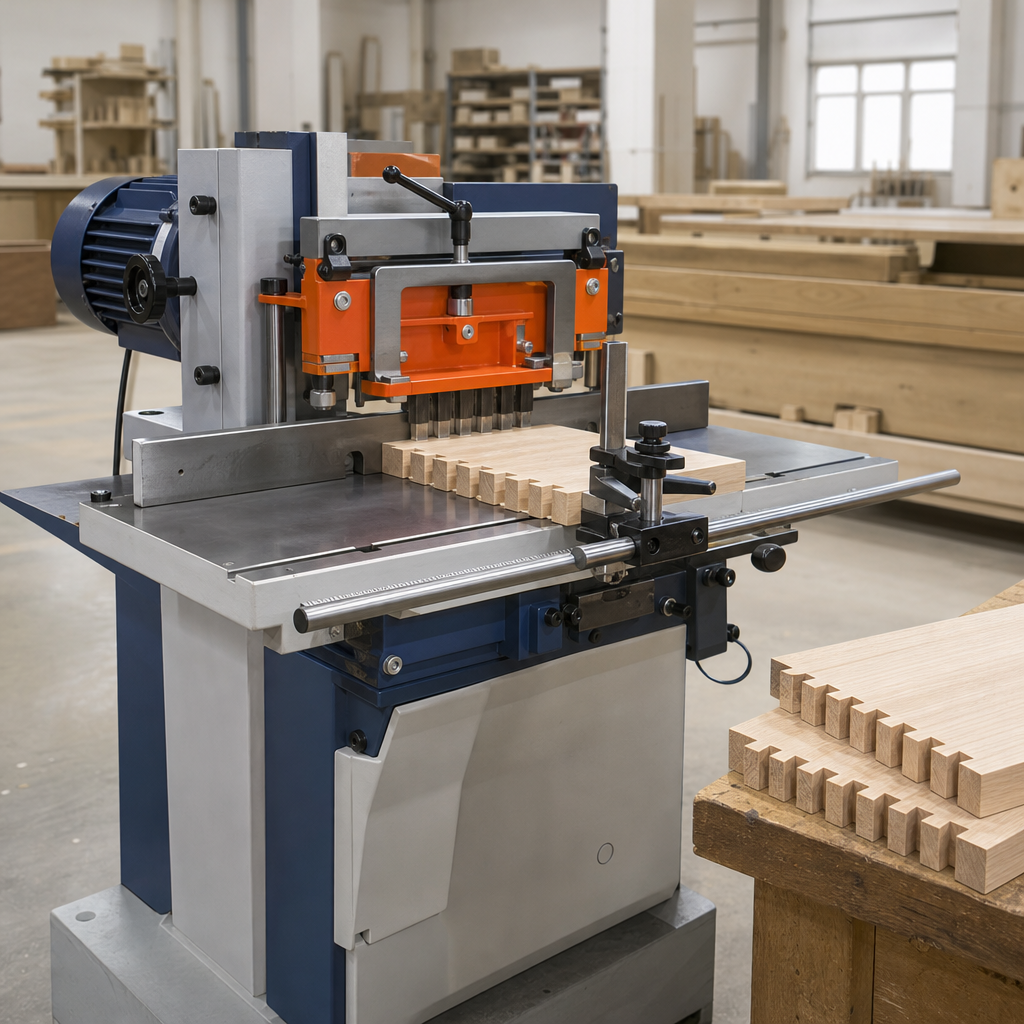
Frezarka do połączeń na jaskółczy ogon to specjalistyczna obrabiarka przeznaczona do wykonywania powtarzalnych, precyzyjnych złączy ciesielskich i meblowych o charakterystycznym trapezowym kształcie. W praktyce stosuje się ją głównie tam, gdzie liczy się jednocześnie wytrzymałość mechanicza połączenia i jego walor estetyczny, na przykład w szufladach, skrzynkach, korpusach i elementach litego drewna. W odróżnieniu od uniwersalnej frezarki górnowrzecionowej pracującej „z ręki”, maszyna do jaskółczego ogona porządkuje geometrię ruchu, pozycjonowanie materiału i powtarzalność cięcia. To właśnie dlatego znajduje zastosowanie zarówno w małych warsztatach meblowych, jak i w produkcji seryjnej.
Czym jest i do czego służy frezarka do połączeń na jaskółczy ogon?
Frezarka do połączeń na jaskółczy ogon jest maszyną stolarską służącą do wykonywania złączy typu dovetail, czyli połączeń, w których jeden element ma wypusty, a drugi odpowiadające im gniazda. Najczęściej obrabia lite drewno, sklejkę oraz niektóre stabilne materiały drewnopochodne, o ile technologia złącza i geometria narzędzia są do nich odpowiednio dobrane.
Podstawowy efekt obróbki to uzyskanie pary elementów, które po złożeniu wzajemnie klinują się geometrycznie. Dzięki temu połączenie jest odporne na rozciąganie w jednym kierunku, dobrze przenosi obciążenia i zwykle wymaga mniejszego udziału okuć mechanicznych niż połączenia prostsze, na przykład kołkowe.
Urządzenie jest przeznaczone przede wszystkim do:
- produkcji boków i frontów szuflad,
- wykonywania skrzynek, pudeł i małych korpusów,
- łączenia elementów z litego drewna pod kątem prostym,
- powtarzalnej produkcji połączeń w krótkich i średnich seriach,
- wybranych prac rzemieślniczych wymagających wysokiej estetyki złącza.
W zależności od konstrukcji może to być maszyna samodzielna, przystawka ze wzornikiem lub urządzenie półautomatyczne oparte o frezarkę górnowrzecionową, specjalny uchwyt i szablon prowadzący. Funkcjonalnie zawsze pozostaje jednak frezarką przeznaczoną do jednego, bardzo konkretnego typu połączenia.
Jak działa?
Zasada pracy opiera się na współdziałaniu obracającego się frezu i odpowiednio ustalonego materiału. Narzędzie wykonuje ruch obrotowy, a materiał jest albo przesuwany względem frezu, albo mocowany nieruchomo i obrabiany dzięki prowadzeniu głowicy po wzorniku. W obu przypadkach kluczowe jest zachowanie stałej relacji między kształtem frezu, rozstawem zębów połączenia i pozycją elementu.
Najczęściej stosuje się frezy kątowe do jaskółczego ogona oraz frezy proste, zależnie od tego, czy wykonywane są klasyczne złącza przezroczne, półkryte czy warianty dekoracyjne. Frez usuwa materiał warstwowo, tworząc gniazda lub wypusty o ściśle określonej geometrii. Materiał musi być prowadzony stabilnie, ponieważ nawet niewielki luz przekłada się na niedopasowanie połączenia.
W praktyce proces wygląda następująco:
- element jest bazowany na oporach i mocowany dociskami,
- ustawiana jest głębokość frezowania, położenie prowadnic oraz ewentualnie wzornik,
- frez obraca się z prędkością odpowiednią do jego średnicy, geometrii i obrabianego drewna,
- materiał lub głowica wykonuje ruch roboczy, dzięki któremu powstaje profil złącza,
- drugi element obrabia się w pozycji odpowiadającej pierwszemu, tak aby uzyskać pasowanie.
Podstawowym warunkiem jakości jest zgodność geometrii obu części połączenia. Sama moc silnika nie zapewnia dokładności. Znacznie większe znaczenie mają: sztywność układu, brak luzów, jakość wzornika, stan frezu oraz stabilność mocowania obrabianego elementu.
Budowa i najważniejsze elementy
Konstrukcja frezarki do jaskółczego ogona zależy od klasy urządzenia, ale można wskazać kilka elementów wspólnych dla większości rozwiązań.
- Wrzeciono lub zespół frezarki – odpowiada za napęd narzędzia. Może to być samodzielny agregat albo frezarka górnowrzecionowa zintegrowana z uchwytem maszyny.
- Frez – najczęściej frez kątowy do połączeń jaskółczych, czasem uzupełniony frezem prostym. Jego geometria decyduje o kącie boków połączenia i jakości skrawania.
- Stół lub rama bazowa – zapewnia sztywność całego układu i utrzymanie geometrii podczas pracy.
- Prowadnice i wzornik – determinują tor ruchu narzędzia lub materiału. To dzięki nim połączenia są powtarzalne.
- Dociski i ograniczniki – stabilizują element oraz ustalają jego pozycję bazową.
- Regulacja głębokości obróbki – pozwala dopasować ciasność złącza i jego wygląd.
- Króćce odciągowe – odprowadzają wióry i pył z obszaru skrawania, co poprawia widoczność, bezpieczeństwo i jakość pracy.
W bardziej rozbudowanych maszynach spotyka się również układy szybkiego przezbrajania, skale nastawcze, wzorniki wymienne dla różnych podziałek oraz mechanizmy wspomagające posuw i pozycjonowanie detali.
Rodzaje wykonywanych połączeń
Nie każda frezarka do jaskółczego ogona wykonuje wszystkie odmiany złączy. To bardzo ważne przy zakupie i planowaniu technologii. Najczęściej spotyka się:
- połączenia przezroczne – widoczne z obu stron, często stosowane w skrzynkach i dekoracyjnych korpusach,
- połączenia półkryte – typowe dla frontów szuflad, gdzie od czoła połączenie ma być mniej widoczne,
- połączenia równomierne, szablonowe – szybkie i powtarzalne, dobre do produkcji warsztatowej,
- połączenia o zmiennej geometrii – wykonywane w bardziej zaawansowanych systemach lub na CNC.
Z punktu widzenia warsztatu najistotniejsze jest to, czy maszyna potrafi wykonywać typ złącza, który rzeczywiście występuje w produkcji. Dla producenta szuflad najważniejsze będą połączenia półkryte i szybkie bazowanie elementów. Dla stolarza wykonującego skrzynki dekoracyjne ważniejsza może być widoczna estetyka klasycznego połączenia przezrocznego.
Parametry, które realnie wpływają na jakość pracy
W przypadku tej maszyny warto ostrożnie podchodzić do samych danych katalogowych. O przydatności urządzenia nie decyduje jeden parametr, lecz zestaw cech roboczych.
- Sztywność konstrukcji – ogranicza drgania, które powodują wyrwania włókien i niedokładność pasowania.
- Jakość prowadzenia – wpływa na powtarzalność każdego przejścia frezu.
- Zakres regulacji – im pełniejsza regulacja wzornika, oporów i głębokości, tym łatwiej dopasować połączenie do różnych grubości materiału.
- System mocowania elementu – zbyt słabe dociski powodują przesunięcia detalu i błędy geometrii.
- Dobór frezu – średnica, kąt, długość robocza, materiał ostrza i dopuszczalne obroty muszą odpowiadać operacji.
- Odpylanie – gromadzenie wiórów w strefie frezowania pogarsza jakość powierzchni i utrudnia dokładne prowadzenie.
Prędkość obrotowa nie powinna być traktowana jako wartość uniwersalna. Dobiera się ją do średnicy frezu, materiału, konstrukcji narzędzia, charakteru skrawania i zaleceń producenta frezu oraz samej maszyny.
Zastosowanie w warsztacie i produkcji
Frezarka do połączeń na jaskółczy ogon najlepiej sprawdza się tam, gdzie połączenie ma być wykonywane wielokrotnie i z małymi odchyłkami między detalami. W warsztacie jednostkowym nadal bywa użyteczna, ale jej pełna przewaga ujawnia się przy serii podobnych elementów.
Typowe zastosowania obejmują:
- szuflady z drewna litego,
- skrzynki transportowe i ekspozycyjne,
- meble o tradycyjnej konstrukcji stolarskiej,
- galanterię drewnianą i małe formy użytkowe,
- renowacje i rekonstrukcje elementów historycznych, jeśli potrzebna jest powtarzalność geometrii.
W porównaniu z ręcznym trasowaniem i dłutowaniem maszyna znacząco skraca czas pracy. W porównaniu z uniwersalną frezarką górnowrzecionową prowadzoną po prostym szablonie zwiększa powtarzalność i zmniejsza wpływ umiejętności operatora na końcowy wynik. Nie oznacza to jednak, że każdy detal da się wykonać bez przygotowania bazy technologicznej. Nadal trzeba uwzględnić kierunek włókien, wilgotność drewna, stabilność materiału i kolejność obróbki.
Narzędzia skrawające i dobór frezu
Frez jest elementem krytycznym dla jakości połączenia. Źle dobrany lub stępiony frez nie tylko pogarsza estetykę boków złącza, ale także zwiększa ryzyko przypalenia drewna, drgań oraz wyrwań na wyjściu narzędzia.
Przy doborze należy zwrócić uwagę na:
- geometrię frezu i kąt zbieżności,
- średnicę roboczą i długość części skrawającej,
- materiał ostrza, na przykład HM/węglik spiekany,
- kierunek obrotów i poprawne mocowanie we wrzecionie,
- maksymalne dopuszczalne obroty narzędzia,
- zgodność z typem wzornika i planowaną grubością materiału.
W praktyce ciasność połączenia często reguluje się nie tylko położeniem wzornika, ale też dokładnością ustawienia głębokości i stanem krawędzi skrawających. Jeżeli połączenie raz jest zbyt luźne, a raz zbyt ciasne mimo tych samych nastaw, należy najpierw sprawdzić mocowanie detalu, luzy prowadnic i zużycie frezu.
Odpylanie, posuw i stabilność obróbki
Przy frezowaniu jaskółczego ogona powstają drobne wióry i pył, które łatwo gromadzą się w ciasnej strefie roboczej. Skuteczne odpylanie poprawia widoczność linii pracy, ogranicza grzanie materiału i ułatwia równy posuw. Drobny pył drzewny stanowi zagrożenie zdrowotne, a w określonych warunkach również pożarowe i wybuchowe.
Posuw powinien być płynny i adekwatny do średnicy frezu, twardości drewna oraz głębokości skrawania. Zbyt szybki posuw powoduje przeciążenie narzędzia i wyrwania. Zbyt wolny sprzyja przypaleniom, nadmiernemu nagrzewaniu i odkładaniu żywicy na ostrzu. W praktyce najlepsze efekty daje spokojne, stabilne prowadzenie bez zatrzymań w strefie roboczej.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Typ połączenia | Zakres wykonywanych złączy, np. przezroczne lub półkryte | Decyduje, czy maszyna pasuje do produkcji szuflad, skrzynek lub mebli | Sprawdź, czy urządzenie obsługuje wymagany wzornik i geometrię złącza |
| Sztywność konstrukcji | Odporność maszyny na ugięcia i drgania | Wpływa na dokładność pasowania i jakość krawędzi | Oceń masę, jakość podstawy, mocowanie zespołu frezującego i luzy |
| Regulacja głębokości | Możliwość ustawienia wejścia frezu w materiał | Pozwala dopasować ciasność i wygląd połączenia | Ważna jest precyzja nastawy i powtarzalność blokady |
| Wzornik i prowadzenie | Układ nadający geometrię ruchowi narzędzia lub materiału | Odpowiada za jednakowy rozstaw i kształt zębów złącza | Sprawdź zużycie, łatwość regulacji i dostępność wzorników wymiennych |
| Dociski materiału | Elementy unieruchamiające detal podczas frezowania | Chronią przed przesunięciem, które powoduje brak pasowania | Istotna jest siła docisku, zakres regulacji i pewność bazowania |
| Zakres obrabianych grubości | Przedział wymiarów detali, które można bezpiecznie zamocować i obrobić | Wpływa na uniwersalność w produkcji różnych szuflad i korpusów | Zweryfikuj realny zakres z uwzględnieniem używanego frezu i wzornika |
| Stan frezu | Ostrość i geometria narzędzia skrawającego | Decyduje o gładkości powierzchni, sile skrawania i ryzyku przypaleń | Kontroluj zużycie, bicie i zgodność obrotów z zaleceniami producenta |
| Odpylanie | Usuwanie pyłu i wiórów z obszaru pracy | Poprawia bezpieczeństwo, widoczność i stabilność obróbki | Liczy się nie tylko średnica króćca, ale cały przepływ i filtracja instalacji |
| Powtarzalność nastaw | Zdolność do odtwarzania tego samego ustawienia w kolejnych detalach | Kluczowa przy produkcji seryjnej i kompletowaniu par elementów | Ważne są skale, blokady, ograniczniki i brak luzów roboczych |
Jak dobrać maszynę do zastosowania?
Dobór frezarki do jaskółczego ogona powinien wynikać z rodzaju produkcji, a nie z samej chęci posiadania wyspecjalizowanej maszyny. Najpierw warto odpowiedzieć na kilka pytań: jakie połączenia mają być wykonywane, z jakiego materiału, w jakiej liczbie i z jaką wymaganą powtarzalnością.
Dla hobbysty lub małej pracowni sensowne są zwykle rozwiązania kompaktowe, oparte o precyzyjny wzornik i dobre mocowanie materiału. Liczy się tu oszczędność miejsca, prostota ustawień i możliwość wykonywania krótkich serii.
Mały warsztat usługowy powinien zwrócić uwagę na:
- szybkość przezbrajania,
- łatwość ustawiania głębokości i baz,
- dostępność frezów i części eksploatacyjnych,
- pewność docisku przy różnych wymiarach elementów,
- integrację z odpylaniem warsztatowym.
W produkcji seryjnej większe znaczenie mają: trwałość prowadnic, powtarzalność, ergonomia operatora, możliwość szybkiej wymiany wzorników oraz serwis. Jeżeli maszyna ma pracować intensywnie, warto sprawdzić nie tylko stan wrzeciona i układu mocowań, ale też dostępność dokumentacji, zabezpieczeń i części zamiennych.
Przy zakupie maszyny używanej należy skontrolować:
- luzy prowadnic i mechanizmów regulacyjnych,
- stan łożysk i wrzeciona,
- równoległość baz i docisków,
- zużycie wzorników,
- instalację elektryczną i wyłączniki bezpieczeństwa,
- kompletność osłon i elementów odpylania.
Stara ciężka maszyna nie zawsze będzie lepsza od nowej. Jeśli trudno ją skalibrować, ma zużyte prowadzenie albo brakuje do niej części, przewaga masywnego korpusu może okazać się pozorna.
Najczęstsze błędy podczas pracy
Najczęstszy problem to błędne założenie, że połączenie jaskółcze „samo wyjdzie”, jeśli tylko frez ma odpowiedni kształt. W rzeczywistości to operacja bardzo czuła na ustawienie i bazowanie.
- Niewłaściwe mocowanie materiału – detal przesuwa się pod wpływem sił skrawania, a połączenie nie pasuje.
- Praca stępionym frezem – rośnie opór, pojawiają się przypalenia i wyrwania włókien.
- Zbyt agresywny lub zbyt wolny posuw – pierwszy obniża jakość, drugi przegrzewa materiał.
- Błędne ustawienie głębokości – połączenie jest zbyt ciasne, zbyt luźne albo wizualnie niesymetryczne.
- Brak prób na materiale testowym – szczególnie ryzykowne przy zmianie grubości drewna lub frezu.
- Ignorowanie kierunku włókien – zwiększa ryzyko wykruszeń przy wyjściu narzędzia.
- Niedostateczne odpylanie – wióry zakłócają prowadzenie narzędzia i obniżają widoczność.
Warto też pamiętać o zjawisku odrzutu. W frezarkach ryzyko odrzutu materiału wzrasta, gdy detal jest niestabilny, frez jest tępy, posuw nierówny, a prowadzenie nie zapewnia pełnej kontroli położenia elementu. Dlatego tak ważne są sprawne dociski, właściwe prowadnice i pewne bazowanie materiału.
Konserwacja i bezpieczeństwo
Konserwacja tej maszyny nie jest skomplikowana, ale wymaga systematyczności. Kluczowe znaczenie ma utrzymanie czystości strefy roboczej, ponieważ pył i drobne wióry łatwo osadzają się na prowadnicach, ogranicznikach i mechanizmach regulacyjnych.
W praktyce należy regularnie:
- czyścić stół, dociski, wzorniki i prowadnice,
- kontrolować stan frezu oraz poprawność jego mocowania,
- sprawdzać luzy mechaniczne i pewność blokad nastawczych,
- kontrolować stan króćców odciągowych i drożność instalacji odpylającej,
- obserwować pracę łożysk i nietypowe drgania,
- weryfikować działanie wyłączników awaryjnych i osłon.
Terminy smarowania, wymiany części i szczegółowych przeglądów należy zawsze odnosić do instrukcji konkretnego producenta. Nie każda maszyna ma te same punkty obsługowe i nie każdy układ prowadzenia wymaga identycznej pielęgnacji.
Z punktu widzenia bezpieczeństwa obowiązują podstawowe zasady pracy z frezarkami:
- nie regulować maszyny podczas ruchu,
- przed wymianą frezu, usuwaniem zakleszczonego materiału lub czyszczeniem odłączyć urządzenie i zabezpieczyć przed przypadkowym uruchomieniem,
- nie zdejmować osłon ani nie blokować wyłączników bezpieczeństwa,
- stosować ochronę oczu, słuchu i skuteczne odpylanie,
- nie prowadzić materiału rękami zbyt blisko obracającego się narzędzia,
- nie pracować na uszkodzonym frezie, poluzowanym uchwycie lub maszynie z widocznymi luzami.
Rękawice nie są uniwersalnym zabezpieczeniem przy maszynach obrotowych. W pewnych sytuacjach mogą zostać pochwycone przez narzędzie lub wirujące elementy, dlatego należy stosować się do instrukcji maszyny i zasad BHP obowiązujących w warsztacie.
FAQ: Czy frezarka do jaskółczego ogona nadaje się tylko do litego drewna?
Najczęściej pracuje z litym drewnem, ale może obrabiać także sklejkę i wybrane materiały drewnopochodne. O przydatności decydują stabilność materiału, jakość krawędzi po frezowaniu oraz zgodność frezu i technologii złącza z danym materiałem.
FAQ: Czym różni się taka frezarka od zwykłej frezarki górnowrzecionowej?
Nie samym napędem, lecz stopniem specjalizacji. Frezarka do jaskółczego ogona ma układ bazowania, prowadzenia i wzornik zaprojektowane pod jeden typ złącza, dzięki czemu łatwiej uzyskać powtarzalność i szybszą produkcję.
FAQ: Dlaczego połączenie wychodzi raz ciasne, a raz luźne?
Najczęściej winne są luzy w prowadzeniu, przesuwanie się materiału pod dociskiem, nierówna grubość detali, stępiony frez albo niedokładnie powtarzane ustawienie głębokości. Warto zacząć od kontroli bazy i prób technologicznych.
FAQ: Czy większa moc silnika zawsze oznacza lepszą pracę?
Nie. Moc jest ważna, ale równie istotne są sztywność maszyny, jakość wrzeciona, stan frezu, stabilność mocowania, geometria wzornika i sposób prowadzenia materiału. Słabo skalibrowana mocna maszyna może pracować gorzej niż dokładnie ustawione urządzenie o mniejszej mocy.
FAQ: Jak ograniczyć wyrwania włókien na krawędzi połączenia?
Pomaga ostry frez, prawidłowy kierunek obróbki, stabilny docisk materiału, właściwy posuw i ewentualne stosowanie elementów podpierających lub ofiarnych przy wyjściu narzędzia. Duże znaczenie ma też jednorodność i stan samego drewna.
FAQ: Czy taka maszyna opłaca się w małym warsztacie?
Tak, ale tylko wtedy, gdy połączenia jaskółcze wykonuje się regularnie. Jeśli są sporadyczne, bardziej liczy się elastyczność wyposażenia niż specjalizacja. Gdy jednak produkowane są serie szuflad lub skrzynek, dedykowana frezarka znacząco skraca czas i poprawia powtarzalność.
FAQ: Na co zwrócić uwagę przy zakupie używanej frezarki?
Przede wszystkim na luzy, stan wrzeciona i łożysk, zużycie wzorników, kompletność docisków, działanie osłon i wyłączników oraz ogólną możliwość kalibracji. Bez tych elementów nawet solidna mechanicznie maszyna może być trudna do bezpiecznego i dokładnego użytkowania.
FAQ: Czy każdą grubość materiału można obrabiać tym samym ustawieniem?
Nie. Zmiana grubości detalu zwykle wymaga korekty bazowania, głębokości frezowania, a czasem także wzornika lub frezu. Przed produkcją właściwą warto wykonać próbę na materiale o tej samej grubości i zbliżonych właściwościach.
O autorze