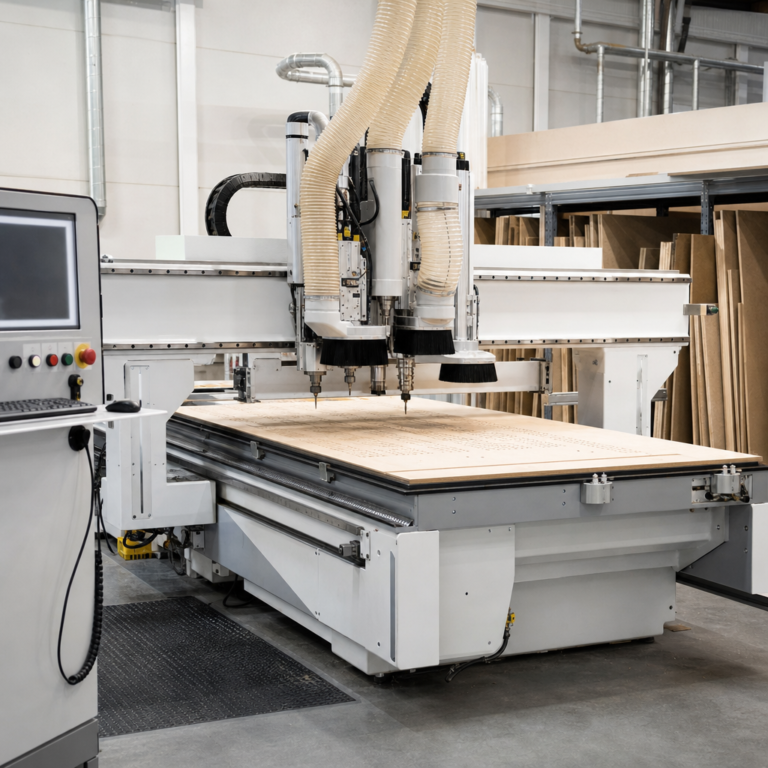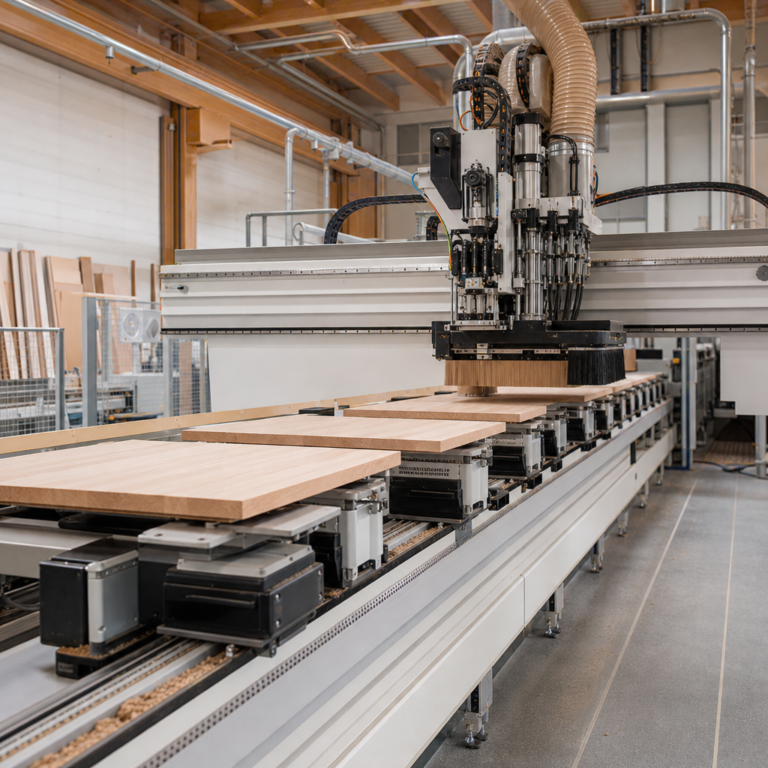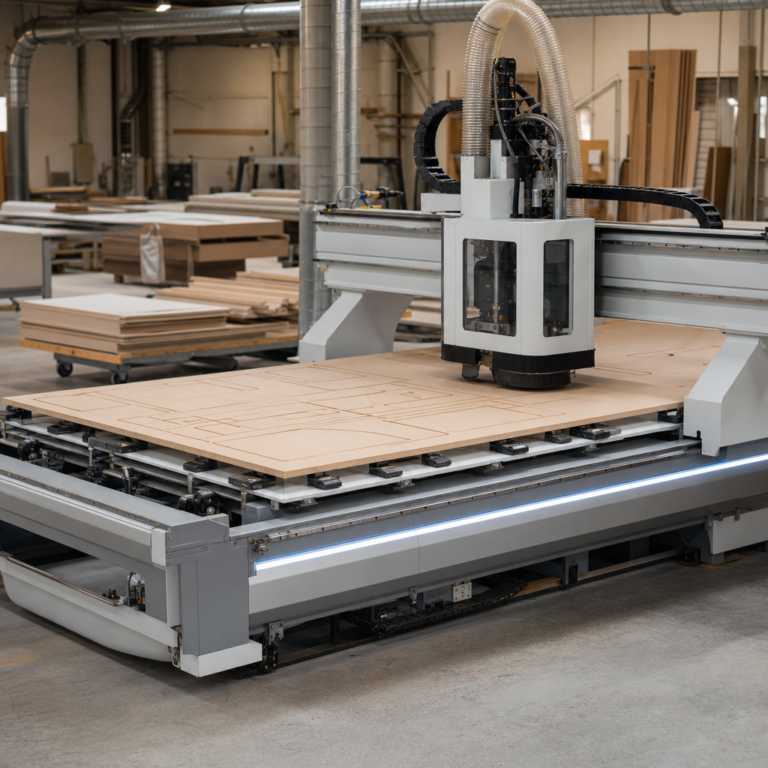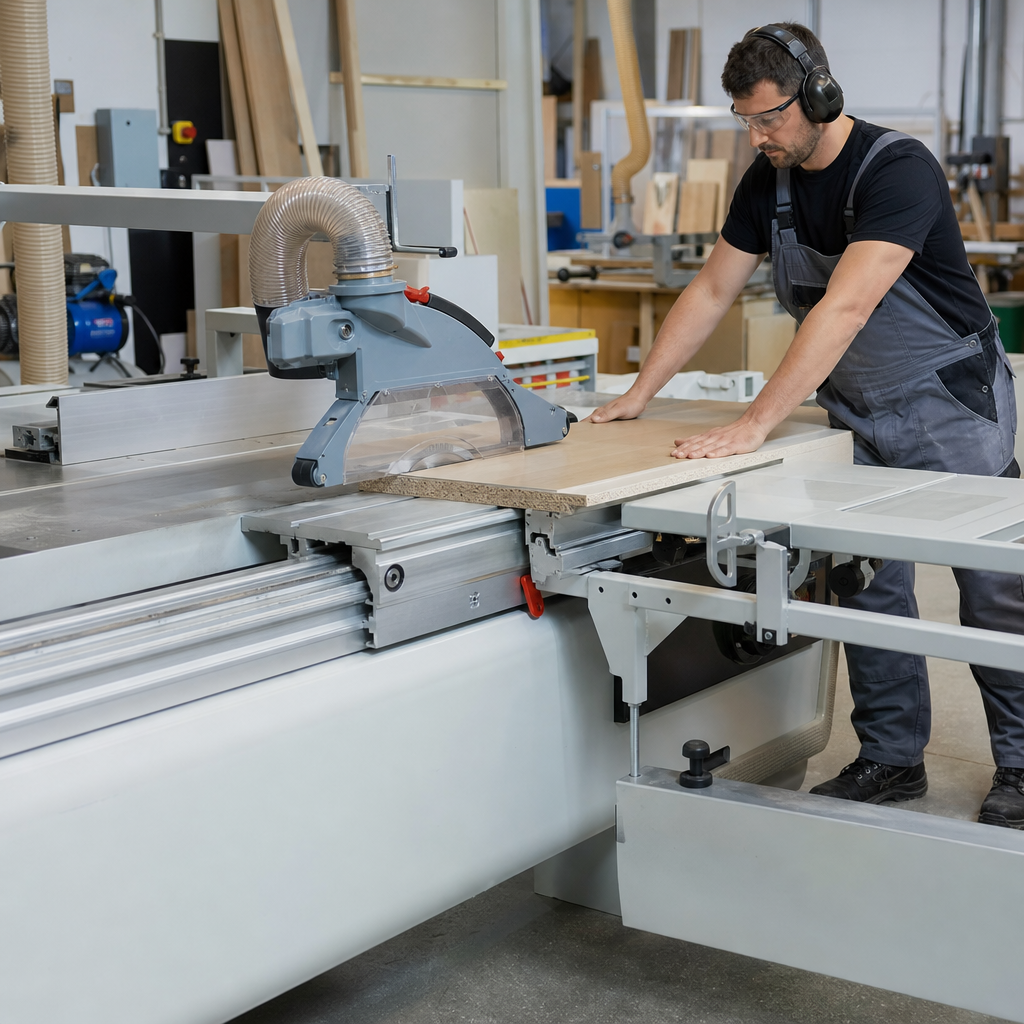
Pilarka panelowa to wyspecjalizowana obrabiarka przeznaczona przede wszystkim do precyzyjnego rozkroju płyt drewnopochodnych oraz dużych formatów materiałów płaskich. W praktyce spotyka się ją zarówno w małych zakładach meblowych, jak i w produkcji seryjnej, gdzie liczy się powtarzalność, wydajność i ograniczenie strat materiałowych. Jej zadaniem nie jest ogólne cięcie „wszystkiego”, lecz szybkie i dokładne formatowanie płyt na wymagane wymiary. W odróżnieniu od klasycznej pilarki stołowej lub formatowej, pilarka panelowa jest projektowana pod pracę z arkuszami o dużej powierzchni oraz zautomatyzowany lub półzautomatyzowany przebieg procesu.
Czym jest i do czego służy pilarka panelowa?
Pilarka panelowa to maszyna do prostoliniowego cięcia płyt, najczęściej wiórowych, laminowanych, MDF, HDF, sklejki oraz niektórych płyt kompozytowych stosowanych w meblarstwie i zabudowie wnętrz. Jej podstawowym zadaniem jest rozkrój pełnych arkuszy na pasy i formatki zgodne z dokumentacją produkcyjną.
W zależności od konstrukcji może być to pilarka panelowa pozioma lub pionowa. W praktyce produkcyjnej częściej kojarzy się ją z poziomą maszyną belkową, w której pakiet płyt lub pojedyncza płyta jest dociskana, a zespół tnący wykonuje kontrolowany przejazd. Wersje pionowe zajmują mniej miejsca i są popularne tam, gdzie ważna jest oszczędność przestrzeni warsztatowej.
Maszyna służy do:
- rozkroju płyt meblowych na formatki,
- cięcia płyt laminowanych z ograniczeniem wyszczerbień,
- przygotowania elementów do oklejania, wiercenia i dalszej obróbki,
- optymalizacji produkcji seryjnej i małoseryjnej,
- powtarzalnego cięcia elementów o stałych wymiarach.
Podstawowym efektem obróbki jest uzyskanie prostych, wymiarowych krawędzi ciętych z możliwie dobrą jakością powierzchni i minimalnym uszkodzeniem warstwy dekoracyjnej.
Jak działa?
Zasada działania pilarki panelowej opiera się na ruchu obrotowym tarczy piły oraz kontrolowanym ruchu materiału albo zespołu tnącego. Narzędziem skrawającym jest tarcza główna, a w wielu maszynach także podcinak, czyli mniejsza tarcza nacinająca dolną warstwę okładziny lub laminatu przed przejściem tarczy głównej.
W pile panelowej obrabianym materiałem są zwykle płyty wielkoformatowe. Materiał może być:
- unieruchomiony i dociśnięty, a porusza się agregat tnący,
- przesuwany przez system chwytaków i docisków względem linii cięcia,
- ustawiany pionowo i prowadzony względem zespołu piły w maszynach pionowych.
Ruch narzędzia to przede wszystkim szybki ruch obrotowy tarczy. Ruch materiału zależy od typu maszyny, ale zawsze musi być stabilny, prostoliniowy i zsynchronizowany z procesem cięcia. To właśnie ta kontrola ruchu odróżnia pilarkę panelową od prostszych urządzeń do ręcznego rozkroju.
W praktyce przebieg procesu wygląda następująco: operator lub system sterowania ustala wymiar, materiał zostaje bazowany i dociśnięty, następnie tarcza wykonuje cięcie wzdłuż zadanej osi. Przy rozkroju płyt laminowanych podcinak ogranicza wyrywanie warstwy dekoracyjnej od strony wyjścia zęba. Dzięki temu uzyskuje się czystsze krawędzie, szczególnie ważne przy elementach widocznych po oklejeniu lub montażu.
Budowa i najważniejsze elementy
Konstrukcja pilarki panelowej zależy od tego, czy jest to wersja pozioma, pionowa, ręczna, półautomatyczna czy sterowana numerycznie. Niezależnie od układu można wskazać kilka kluczowych zespołów.
Korpus i strefa podparcia materiału
Sztywna rama odpowiada za stabilność geometryczną maszyny. W pilarkach poziomych ważne są stoły podawcze, poduszki powietrzne lub rolki wspomagające manipulację ciężkimi płytami. W pilarkach pionowych istotna jest płaszczyzna podparcia z listwami lub rolkami, która utrzymuje arkusz w bezpiecznej pozycji.
Agregat główny i tarcza
Agregat główny obejmuje silnik, wrzeciono, układ prowadzenia oraz tarczę piły. Tarcza wykonuje właściwe cięcie materiału. Jej średnica, geometria zębów, liczba zębów i materiał ostrza wpływają na jakość krawędzi, opór skrawania i wydajność. W pilarkach panelowych nie dobiera się tarczy wyłącznie „na średnicę”; liczy się także rodzaj płyty, obecność laminatu, grubość cięcia i wymagany efekt końcowy.
Podcinak
Podcinak jest bardzo ważny przy cięciu płyt laminowanych, fornirowanych i niektórych materiałów o delikatnej warstwie wierzchniej. Jego zadaniem jest wykonanie płytkiego nacięcia przed tarczą główną. Nie jest jednak potrzebny do każdego rodzaju cięcia. Przy surowej płycie wiórowej lub zgrubnym rozkroju technologicznym jego użycie może nie być konieczne, o ile technologia i jakość krawędzi na to pozwalają.
Belka dociskowa i system chwytaków
W poziomych pilarkach panelowych materiał jest często dociskany belką dociskową, która stabilizuje pakiet i ogranicza przesunięcia podczas cięcia. W bardziej zaawansowanych maszynach stosuje się chwytaki podające, odpowiedzialne za precyzyjne pozycjonowanie płyt według programu rozkroju.
Prowadnice, ograniczniki i sterowanie
Prowadnice i ograniczniki odpowiadają za bazowanie materiału oraz dokładność wymiarową. W maszynach nowoczesnych ich ustawienie wspomaga sterowanie elektroniczne. Operator wprowadza wymiary ręcznie lub korzysta z optymalizacji rozkroju, a maszyna ustawia kolejne pozycje cięcia.
Odciąg i osłony
Pilarka panelowa wytwarza duże ilości wiórów i drobnego pyłu drzewnego. Skuteczny odciąg trocin ma znaczenie nie tylko porządkowe, ale też zdrowotne i przeciwpożarowe. Osłony, kurtyny i wyłączniki awaryjne należą do podstawowych elementów bezpieczeństwa i nie mogą być traktowane jako wyposażenie drugorzędne.
Najważniejsze parametry techniczne
Przy ocenie pilarki panelowej nie wystarczy porównać samej mocy silnika. Równie ważne są sztywność konstrukcji, dokładność pozycjonowania, jakość prowadzenia agregatu, skuteczność docisku i możliwości systemu sterowania.
Najczęściej analizuje się:
- maksymalną długość i szerokość rozkroju,
- wysokość cięcia dla pojedynczej płyty i pakietu,
- obecność oraz zakres regulacji podcinaka,
- sposób pozycjonowania materiału,
- dokładność powtarzalną,
- wydajność cyklu i ergonomię załadunku,
- możliwości odpylania.
W praktyce większa moc pomaga utrzymać stabilne cięcie w trudniejszym materiale lub przy większej wysokości pakietu, ale sama nie gwarantuje jakości. Tę zapewniają dopiero właściwie dobrane narzędzie, dobra geometria maszyny i poprawny posuw.
Zastosowanie w stolarni i produkcji mebli
Pilarka panelowa jest szczególnie cenna tam, gdzie dominuje obróbka płyt. W zakładach meblowych służy do przygotowania boków korpusów, półek, wieńców, frontów technicznych, przegród i elementów zabudowy. Dobrze sprawdza się także przy rozkroju sklejki, płyt MDF pod lakier, a w niektórych przypadkach również cienkich pakietów materiałów podobnych konstrukcyjnie.
W porównaniu z pilarką formatową pilarka panelowa lepiej radzi sobie z seryjnym rozkrojem dużych arkuszy i optymalizacją pracy. Pilarka formatowa daje bardzo dużą elastyczność przy jednostkowej obróbce i pracy stolarskiej z drewnem i płytą, ale nie zawsze jest najwydajniejszym rozwiązaniem przy powtarzalnym cięciu dużej liczby formatek z pełnych arkuszy.
Jakość cięcia i dobór tarczy
Na jakość krawędzi wpływają: stan tarczy, jej geometria, liczba zębów, bicie osiowe, czystość narzędzia, ustawienie podcinaka oraz stabilność materiału. Tarcza tępa lub zabrudzona żywicą zwiększa opory, nagrzewanie i ryzyko wyszczerbień. Zbyt agresywny posuw może pogorszyć jakość cięcia, a zbyt mały może prowadzić do przegrzewania materiału i przypaleń.
Nie ma jednej tarczy odpowiedniej do wszystkich zastosowań. Inna będzie potrzebna do surowej płyty wiórowej, inna do płyty laminowanej, a jeszcze inna do sklejki. Należy bezwzględnie przestrzegać maksymalnych dopuszczalnych obrotów narzędzia, kierunku obrotów i zaleceń producenta maszyny oraz tarczy.
Posuw, dokładność i powtarzalność
W pile panelowej posuw jest jednym z kluczowych parametrów technologicznych. Wpływa bezpośrednio na wydajność, obciążenie zespołu tnącego i stan krawędzi. Zbyt szybki posuw może powodować wyszczerbienia, przeciążenie silnika i pogorszenie prostoliniowości cięcia. Zbyt wolny posuw sprzyja wzrostowi temperatury, pyleniu i szybszemu stępieniu narzędzia.
Dokładność zależy od kilku współpracujących czynników:
- sztywności korpusu i prowadnic,
- dokładności pozycjonowania chwytaków lub ograniczników,
- stanu tarczy i wrzeciona,
- prawidłowego bazowania płyt,
- stabilności i jakości samego materiału.
Jeżeli płyta jest odkształcona, uszkodzona lub ma niestabilne naroża, nawet dobrze ustawiona maszyna może nie dać idealnej powtarzalności bez odpowiedniego sposobu podparcia i dociśnięcia.
Odciąg trocin i organizacja pracy
Przy rozkroju płyt powstaje zarówno grubszy odpad, jak i drobny pył. Skuteczność odpylania zależy od całego układu: króćców odciągowych, szczelności kanałów, wydajności instalacji, przepływu powietrza oraz filtracji. Sama średnica króćca nie mówi jeszcze, czy odciąg będzie skuteczny.
Drobny pył drzewny stanowi zagrożenie dla dróg oddechowych, może osadzać się w mechanizmach maszyny, a w określonych warunkach zwiększa ryzyko pożaru i wybuchu. Dlatego pilarka panelowa powinna pracować w dobrze zaprojektowanym systemie odpylania, a strefa cięcia musi być regularnie czyszczona.
| Parametr / cecha | Co oznacza | Znaczenie w praktyce | Na co zwrócić uwagę |
|---|---|---|---|
| Długość cięcia | Maksymalny wymiar rozkroju w osi głównej | Decyduje, czy maszyna obsłuży pełne arkusze bez dodatkowego wstępnego cięcia | Porównaj z formatami płyt używanych w zakładzie |
| Wysokość cięcia | Maksymalna grubość pojedynczej płyty lub pakietu | Wpływa na możliwość cięcia w stosie i wydajność seryjną | Nie zakładaj, że większa wysokość zawsze oznacza lepszą jakość cięcia |
| Tarcza główna | Podstawowe narzędzie skrawające | Wpływa na prostoliniowość, jakość krawędzi i obciążenie napędu | Dobieraj geometrię i liczbę zębów do materiału |
| Podcinak | Dodatkowa tarcza nacinająca dolną warstwę płyty | Ogranicza wyszczerbienia laminatu lub forniru | Sprawdź możliwość regulacji i łatwość ustawienia względem tarczy głównej |
| System docisku | Belka lub układ stabilizujący materiał podczas cięcia | Zmniejsza przesunięcia i poprawia powtarzalność | Oceń siłę docisku i równomierność pracy na różnych formatach |
| Pozycjonowanie materiału | Sposób ustawiania płyty do kolejnych cięć | Wpływa na dokładność wymiarową i tempo pracy | Ważna jest powtarzalność, nie tylko deklarowana automatyzacja |
| Moc napędu | Zdolność układu do utrzymania obciążenia podczas skrawania | Pomaga przy cięciu trudniejszych materiałów i większych pakietów | Oceniaj razem z konstrukcją maszyny, a nie jako jedyne kryterium |
| Sterowanie i program rozkroju | Układ zarządzający kolejnością i wymiarami cięć | Ułatwia ograniczenie błędów operatora i zmniejszenie odpadu | Sprawdź intuicyjność obsługi i zgodność z organizacją produkcji |
| Odciąg trocin | Układ usuwający pył i odpady ze strefy cięcia | Wpływa na bezpieczeństwo, trwałość maszyny i czystość pracy | Liczy się cały system, a nie tylko średnica króćca |
Jak dobrać maszynę do zastosowania?
Dobór pilarki panelowej powinien wynikać z rzeczywistego profilu produkcji. Dla małego warsztatu wykonującego krótkie serie znaczenie będą miały kompaktowość, prostota obsługi i możliwość sprawnego cięcia typowych płyt meblowych. Dla stolarni usługowej lub zakładu produkcyjnego ważniejsze będą automatyzacja, szybkość pozycjonowania, współpraca z optymalizacją rozkroju i wydajność przy dużej liczbie arkuszy.
Przy wyborze warto przeanalizować:
- rodzaj materiałów: płyta laminowana, MDF, sklejka, płyta surowa,
- maksymalne formaty płyt i typowe grubości,
- liczbę elementów wykonywanych dziennie,
- wymaganą dokładność i jakość krawędzi,
- dostępną przestrzeń roboczą,
- możliwości zasilania i odpylania,
- dostępność serwisu, części i wsparcia technicznego.
Warto też rozważyć, czy lepiej sprawdzi się maszyna nowa czy używana. Używana pilarka panelowa może być opłacalna, ale trzeba sprawdzić stan prowadnic, wrzeciona, układu docisku, mechaniki pozycjonowania, instalacji elektrycznej i kompletności zabezpieczeń. Sama masywna konstrukcja nie oznacza jeszcze, że maszyna będzie dokładna i bezpieczna w dalszej eksploatacji.
Najczęstsze błędy podczas pracy
Najczęstszy błąd to traktowanie pilarki panelowej jak urządzenia, które „samo wszystko skompensuje”. Nawet bardzo dobra maszyna nie skoryguje zużytej tarczy, źle ustawionego podcinaka czy niestabilnie ułożonej płyty.
- Zły dobór tarczy do rodzaju materiału i oczekiwanej jakości krawędzi.
- Nieprawidłowe ustawienie podcinaka, skutkujące wyszczerbieniami lub nadmiernym poszerzeniem rzazu.
- Zbyt szybki lub zbyt wolny posuw, co pogarsza jakość cięcia i obciąża narzędzie.
- Niedostateczne bazowanie materiału, prowadzące do błędów wymiarowych.
- Zaniedbany odciąg, przez co pył odkłada się w mechanizmach i strefie cięcia.
- Praca stępioną tarczą, zwiększająca ryzyko przegrzewania i odkształceń krawędzi.
- Ignorowanie kalibracji prowadnic, ograniczników i układów pomiarowych.
W pilarkach do rozkroju płyt należy też pamiętać o ryzyku niekontrolowanego przesunięcia materiału lub jego fragmentów. To nie jest klasyczny odrzut kojarzony głównie z pilarkami stołowymi, ale skutki błędnego prowadzenia, złego docisku i uszkodzonego materiału również mogą być niebezpieczne.
Konserwacja i bezpieczeństwo
Konserwacja pilarki panelowej powinna być regularna i zgodna z instrukcją producenta. Obejmuje czyszczenie strefy cięcia, kontrolę tarcz, prowadnic, pasów, łożysk, układów docisku, osłon i instalacji odciągowej. Szczególnie ważne jest usuwanie nagromadzonego pyłu z miejsc, które wpływają na pracę czujników, prowadzenie agregatu i dokładność pozycjonowania.
Podstawowe zasady bezpieczeństwa to:
- używanie sprawnych osłon i wyłączników awaryjnych,
- niewykonywanie regulacji podczas ruchu narzędzia,
- odłączanie i zabezpieczanie maszyny przed wymianą tarczy oraz usuwaniem zakleszczonego materiału,
- stosowanie ochrony oczu i słuchu,
- utrzymywanie skutecznego odpylania,
- nieblokowanie zabezpieczeń i niepraca uszkodzoną maszyną.
Przy maszynach do rozkroju płyt szczególne znaczenie ma także ergonomia załadunku. Duże arkusze są ciężkie i nieporęczne, dlatego warto stosować odpowiednie stoły pomocnicze, rolki, podnośniki lub manipulatory, jeśli przewiduje to organizacja produkcji. Zmniejsza to ryzyko urazów i poprawia stabilność samego procesu cięcia.
FAQ: Czy pilarka panelowa nadaje się do litego drewna?
Może ciąć niektóre elementy z drewna, ale jej podstawowym zastosowaniem jest rozkrój płyt. Do typowych prac stolarskich w drewnie litym częściej wykorzystuje się inne maszyny, zależnie od rodzaju operacji i oczekiwanej elastyczności obróbki.
FAQ: Kiedy podcinak jest naprawdę potrzebny?
Przede wszystkim przy cięciu płyt laminowanych, fornirowanych i innych materiałów z warstwą dekoracyjną podatną na wyszczerbienia. Przy cięciu surowych płyt nie zawsze jest konieczny, jeśli technologia nie wymaga idealnie czystej dolnej krawędzi.
FAQ: Czy większa moc pilarki panelowej zawsze oznacza lepszą maszynę?
Nie. O możliwościach urządzenia decydują także sztywność konstrukcji, jakość prowadnic, precyzja pozycjonowania, stan narzędzia, skuteczność docisku i cały układ napędowy. Sama moc nie gwarantuje ani dokładności, ani jakości krawędzi.
FAQ: Co najczęściej pogarsza jakość cięcia płyt laminowanych?
Zwykle są to: tępa tarcza, źle ustawiony podcinak, niewłaściwa geometria narzędzia, niestabilne bazowanie płyty oraz źle dobrany posuw. Często problem wynika z kilku przyczyn jednocześnie, a nie z samej maszyny.
FAQ: Czy pilarka panelowa pionowa jest gorsza od poziomej?
Nie, ale służy nieco innym potrzebom organizacyjnym. Wersja pionowa oszczędza miejsce i bywa bardzo praktyczna w mniejszych warsztatach. Wersja pozioma zwykle lepiej wpisuje się w wydajny, seryjny rozkrój dużej liczby płyt i integrację z systemami produkcyjnymi.
FAQ: Jak ocenić używaną pilarkę panelową przed zakupem?
Trzeba sprawdzić stan prowadnic, wrzeciona, układu docisku, mechaniki pozycjonowania, instalacji elektrycznej, osłon, działania sterowania oraz dostępności części i dokumentacji. Warto również ocenić jakość rzeczywistego cięcia próbnego, a nie tylko stan wizualny maszyny.
FAQ: Czy pilarka panelowa wymaga rozbudowanego odciągu?
Tak, ponieważ podczas rozkroju płyt powstaje dużo pyłu i wiórów. Skuteczny odciąg poprawia bezpieczeństwo, trwałość maszyny, czystość pracy i stabilność procesu. Drobny pył drzewny jest istotnym zagrożeniem zdrowotnym i pożarowym.
O autorze